
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-02 Origen:Sitio


El cambio hacia los vehículos eléctricos y las normas globales de emisiones más estrictas obligan a los ingenieros automotrices a reducir agresivamente la masa de los vehículos. Los paquetes de baterías pesados comprometen la dinámica de la suspensión y la autonomía, mientras que los motores de combustión interna requieren estructuras de chasis más ligeras para cumplir los objetivos obligatorios de economía de combustible. No se puede sacrificar la integridad estructural, la resistencia a los choques o los tiempos del ciclo de producción para alcanzar estos objetivos de peso. La fundición a presión avanzada proporciona un método repetible y altamente escalable para resolver este cuello de botella de ingeniería. Al sustituir el acero pesado y el hierro fundido por aleaciones optimizadas de aluminio y magnesio, los fabricantes consolidan conjuntos complejos de varias piezas en estructuras de una sola pieza. Esta guía evalúa cómo la transición a aleaciones de fundición alcanza objetivos agresivos de reducción de peso, compara la mecánica de fundición de alta y baja presión y describe los criterios técnicos para seleccionar socios de fabricación capaces.
La transición del acero o hierro fundido tradicional a la fundición a presión de aluminio y magnesio puede producir reducciones de masa de los componentes del 30 % al 50 % manteniendo al mismo tiempo la resistencia a la tracción requerida.
Las técnicas avanzadas de fundición a presión mejoran las propiedades mecánicas y de fatiga, lo que permite a los ingenieros reducir de forma segura los espesores de las secciones y eliminar el exceso de peso del material.
La selección del proceso, específicamente elegir entre fundición a presión de alta presión (HPDC) y fundición a presión de baja presión (LPDC), dicta directamente el equilibrio entre la velocidad de producción, los límites de porosidad y la resistencia a la fatiga.
Lograr tolerancias funcionales finales requiere integrar operaciones secundarias; La utilización de piezas fundidas de la carcasa de la transmisión mecanizadas por CNC garantiza un recorrido preciso del fluido y una alineación de los engranajes sin agregar peso.
La adopción de componentes especializados de fundición a presión para vehículos de nueva energía es fundamental para optimizar la gestión térmica y ampliar la autonomía de la batería en las arquitecturas modernas de vehículos eléctricos.
La ingeniería automotriz opera bajo marcos regulatorios severos y puntos de referencia de desempeño cambiantes. Los estándares CAFE en América del Norte y las regulaciones de emisiones Euro 7 en Europa imponen sanciones estrictas a las plataformas de vehículos que no cumplen con los umbrales de eficiencia. Al mismo tiempo, la rápida adopción de arquitecturas de vehículos eléctricos introduce una enorme penalización de peso. Los paquetes de baterías de iones de litio estándar añaden entre 400 y 700 kilogramos al peso en vacío de un vehículo. Esta masa adicional impacta directamente en la dinámica de la suspensión, aumenta las distancias de frenado y acelera el desgaste de los neumáticos. Para mantener una dinámica aceptable del vehículo y cumplir con los estándares regulatorios, los ingenieros deben quitar peso agresivamente del chasis, el tren motriz y los nodos estructurales.
La correlación entre la reducción de masa y el rendimiento del vehículo es muy predecible. En los vehículos tradicionales con motor de combustión interna, una reducción del 10% en el peso total del vehículo normalmente produce una mejora del 6% al 8% en la economía de combustible. Para los vehículos eléctricos, esta reducción de masa se traduce directamente en una mayor autonomía de conducción y una mayor eficiencia de la batería. Los vehículos más ligeros requieren menos energía cinética para acelerar y generan menos inercia durante la desaceleración. Esto le permite especificar sistemas de frenado y componentes de suspensión más pequeños y livianos, creando un efecto compuesto en el que los ahorros de peso iniciales permiten reducciones de peso secundarias en toda la plataforma.
Reemplazar materiales heredados con alternativas livianas requiere cumplir estrictos criterios de ingeniería. No es posible centrarse simplemente en la reducción de masa; Las piezas nuevas deben igualar o superar el rendimiento de los componentes originales. Los ingenieros evalúan los materiales de reemplazo basándose en varios factores críticos:
Resistencia a la fatiga: componentes como los muñones de suspensión deben soportar millones de ciclos de carga cíclicos sin desarrollar microfracturas.
Conductividad térmica: Los bloques de motor y las carcasas de baterías deben disipar el calor rápidamente y al mismo tiempo resistir la distorsión térmica bajo cargas pesadas.
Amortiguación NVH: los nodos estructurales deben absorber el ruido, la vibración y la aspereza para mantener la comodidad de la cabina.
Estabilidad dimensional: las piezas deben conservar su forma y tolerancia exactas durante años de exposición a fluctuaciones extremas de temperatura y escombros de la carretera.
Los métodos de fabricación tradicionales no logran cumplir estos requisitos modernos de manera eficiente. Los conjuntos de acero estampado de varias piezas son inherentemente pesados y requieren procesos de soldadura robótica que requieren mucha mano de obra. Cada punto de soldadura introduce un punto potencial de falla, crea zonas localizadas afectadas por el calor que alteran la estructura del grano del acero y agrega variación dimensional al ensamblaje final. Las técnicas de fundición avanzadas permiten la consolidación de docenas de componentes estampados en una estructura única y optimizada. Esto elimina los puntos de fatiga relacionados con la soldadura, ajusta las tolerancias dimensionales generales y reduce significativamente la huella de la línea de ensamblaje.
La selección del proceso de fundición correcto dicta la estructura interna del metal, el espesor de pared mínimo alcanzable y la presencia de porosidad del gas. Los ingenieros deben equilibrar los tiempos del ciclo de producción con los requisitos estructurales al especificar un método de fundición para componentes livianos.
La fundición a presión de alta presión (HPDC) inyecta metal fundido en una cavidad de molde de acero endurecido a velocidades y presiones extremadamente altas. El proceso de inyección se produce en tres fases distintas: un disparo lento para mover el metal más allá del orificio de vertido, un disparo rápido para llenar la cavidad en milisegundos y una fase de intensificación que aplica una presión masiva (a menudo superior a 100 MPa) para alimentar la contracción a medida que el metal se solidifica. Este proceso logra tiempos de ciclo rápidos y funde secciones de pared extremadamente delgadas, a menudo de hasta 2,0 mm, según la aleación. La rápida solidificación contra las paredes frías del troquel crea una piel exterior de grano fino que exhibe excelentes propiedades mecánicas. Las tecnologías HPDC avanzadas, incluida la fundición asistida por vacío, evacuan el aire de la cavidad del troquel antes del disparo. Esto minimiza el atrapamiento de gas, lo que permite a los ingenieros reducir aún más el espesor de las secciones para maximizar el ahorro de peso.
La fundición a presión a baja presión (LPDC) funciona según un principio completamente diferente. Utiliza gas a baja presión (normalmente menos de 1 bar) para empujar lentamente el metal fundido hacia arriba a través de un tubo ascendente hacia la cavidad del troquel. Este proceso de llenado lento y controlado minimiza la turbulencia y evita el atrapamiento de aire y películas de óxido. LPDC produce componentes con una porosidad interna excepcionalmente baja y una alta integridad estructural. Si bien los tiempos de ciclo son más lentos que los del HPDC, el LPDC es muy adecuado para componentes de chasis de paredes gruesas que soportan carga, brazos de control de suspensión y ruedas que requieren un tratamiento térmico T6 posterior para lograr el máximo límite elástico.
Característica del proceso | Fundición a presión de alta presión (HPDC) | Fundición a presión a baja presión (LPDC) |
|---|---|---|
Velocidad y presión de inyección | Alta velocidad, alta presión (hasta 100+ MPa) | Baja velocidad, baja presión (normalmente < 1 bar) |
Espesor mínimo de pared | Excelente para paredes delgadas (1,5 mm - 2,5 mm) | Más adecuado para secciones más gruesas (> 3,0 mm) |
Porosidad interna | Mayor riesgo de atrapamiento de gas (a menos que sea asistido por vacío) | Porosidad muy baja debido al relleno controlado y no turbulento |
Tratabilidad térmica | Generalmente no recomendado (riesgo de ampollas) | Muy adecuado para tratamientos térmicos T6. |
Aplicaciones automotrices típicas | Cajas de transmisión, bloques de motor, soportes. | Componentes de suspensión, ruedas, nodos estructurales. |
La relación densidad-resistencia de la aleación seleccionada determina el peso base del componente final. Las aleaciones de aluminio, particularmente las series A380 y A356, dominan el sector automotriz debido a su equilibrio óptimo entre moldeabilidad, resistencia mecánica y resistencia a la corrosión. A380 contiene niveles más altos de silicio, lo que aumenta la fluidez durante la fase de inyección, lo que lo hace ideal para geometrías complejas. El uso de piezas de fundición a presión de aluminio para automóviles personalizadas permite a los ingenieros reemplazar componentes pesados de hierro fundido manteniendo una excelente conductividad térmica. Esto convierte al aluminio en el estándar de la industria para bloques de motor, culatas e intercambiadores de calor.
El magnesio ofrece un potencial de reducción de peso aún mayor. Tiene una densidad aproximadamente un 33% menor que la del aluminio y un 75% menor que la del acero. Las aleaciones de magnesio, como AM60 y AZ91D, se especifican con frecuencia para aplicaciones interiores ultraligeras donde la exposición a la corrosión es mínima. Las aplicaciones comunes incluyen armaduras de volante, marcos de asientos y vigas transversales. La alta fluidez del magnesio fundido permite la fundición de formas grandes y complejas con paredes increíblemente delgadas. Sin embargo, el magnesio requiere procedimientos especializados de fusión y manipulación en el piso de fundición para evitar la oxidación.
Las aleaciones de zinc, aunque más densas que el aluminio y el magnesio, siguen desempeñando un papel estratégico en el aligeramiento del automóvil. El zinc posee una moldeabilidad superior, lo que le permite formarse con tolerancias excepcionalmente estrictas y paredes ultrafinas que otros metales no pueden lograr sin romperse. Para componentes de alta precisión ubicados debajo del capó, como carcasas de sensores, carretes retractores de cinturones de seguridad y módulos complejos de enrutamiento de fluidos, la capacidad de fundir piezas en forma de red con un volumen mínimo de material a menudo resulta en una reducción de peso neto en comparación con alternativas más voluminosas de aluminio o acero mecanizado.
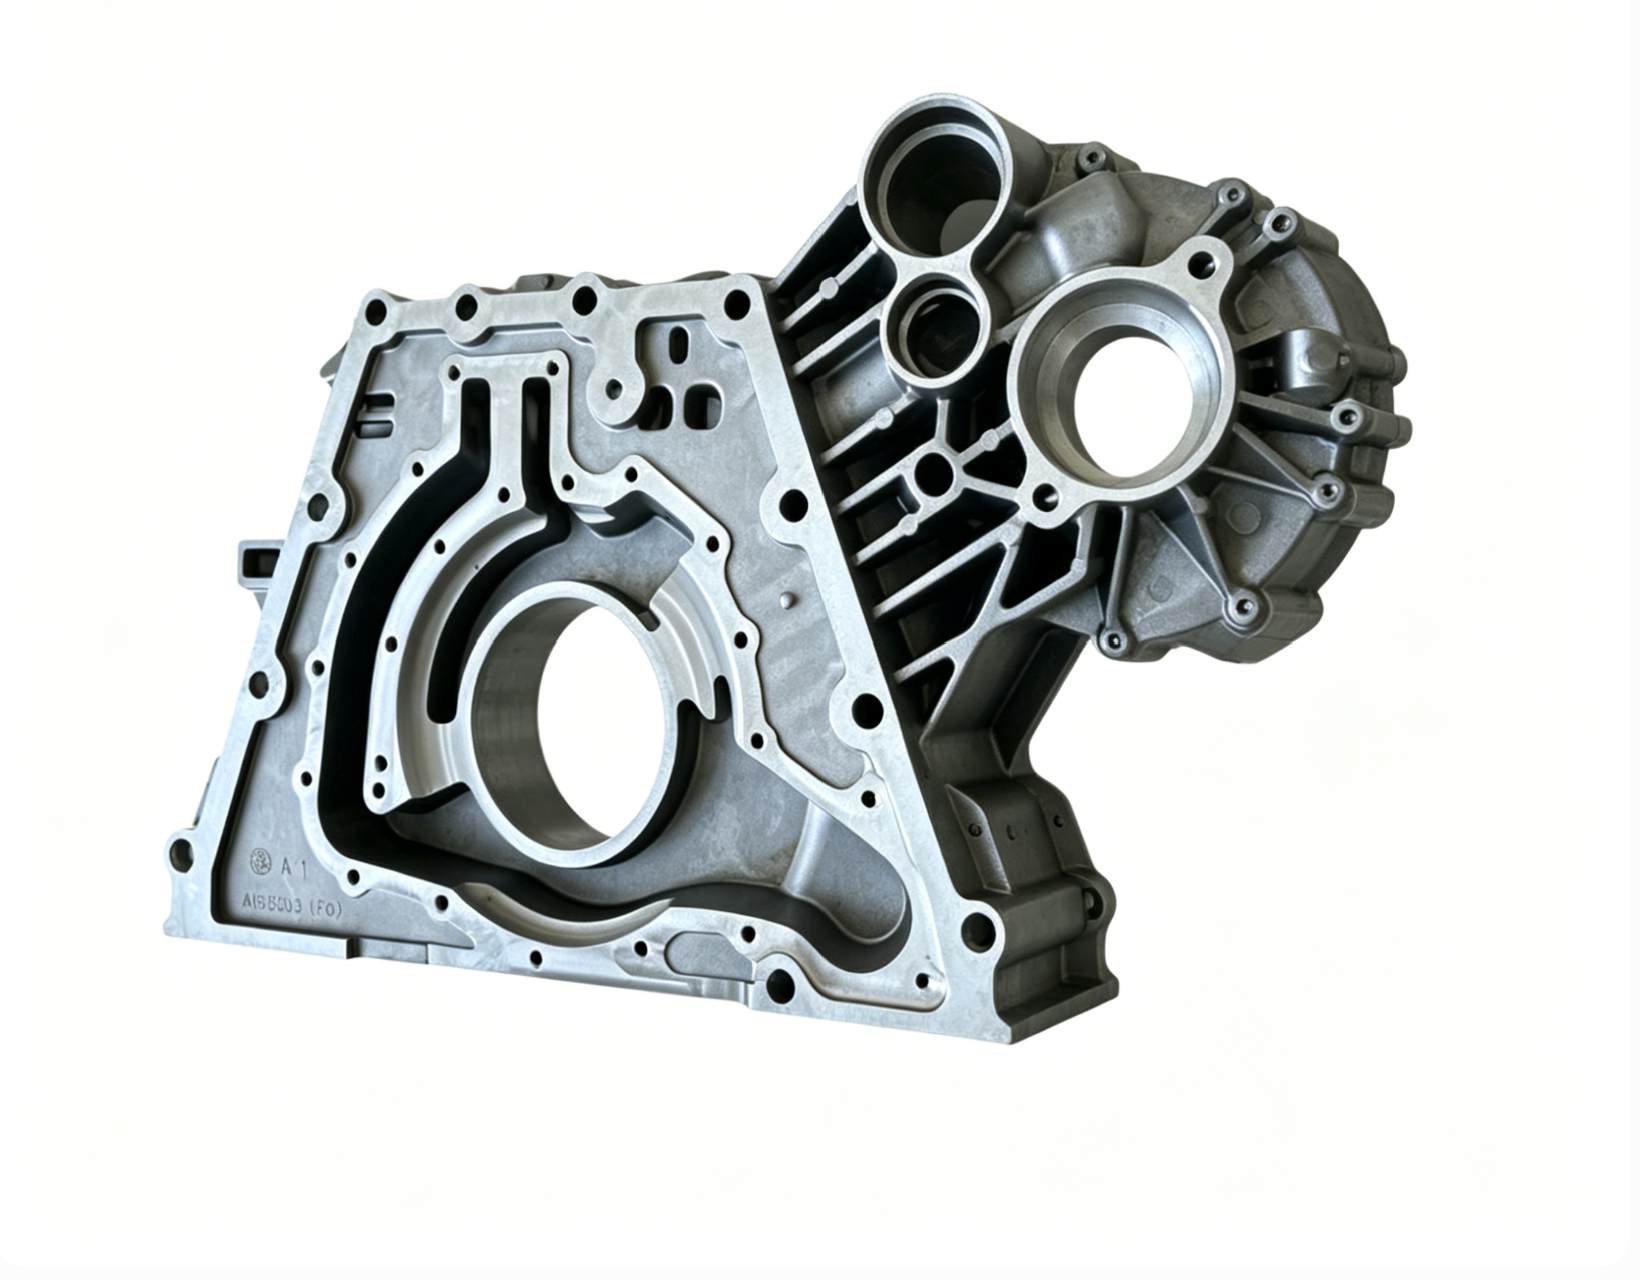
La transición a aleaciones fundidas ligeras produce los resultados más significativos cuando se aplica a conjuntos grandes y complejos o componentes pesados del sistema de propulsión. Al analizar subsistemas de vehículos específicos, los equipos de ingeniería identifican áreas donde la sustitución de materiales y la consolidación de piezas proporcionan el mayor impacto para la reducción de masa.
El cambio histórico del hierro fundido al aluminio en los bloques de motor representó la primera gran ola de aligeramiento del automóvil. Hoy, esa optimización se extiende a toda la transmisión. La precisión inherente del proceso de fundición minimiza la envoltura inicial del material, reduciendo la cantidad de metal en bruto necesaria para formar la estructura base. Sin embargo, los componentes del tren motriz requieren ajustes exactos de los rodamientos, superficies de contacto perfectamente planas y canales de fluido a prueba de fugas.
Aquí es donde la integración del mecanizado secundario se vuelve crítica. La especificación de piezas fundidas de carcasa de transmisión mecanizadas por CNC garantiza que la estructura liviana de aluminio cumpla con los exigentes requisitos dimensionales de las modernas cajas de cambios de varias velocidades. La fundición con forma casi neta establece las complejas geometrías internas y los canales de enrutamiento de fluidos. El mecanizado CNC dirigido, que utiliza fresas multieje y barras de mandrinado de precisión, logra las estrechas tolerancias finales necesarias para la alineación de los engranajes y la integridad del sello. Los maquinistas confían en estructuras de referencia específicas fundidas directamente en la carcasa para garantizar que se mantengan las tolerancias de posición reales en toda la pieza. Este enfoque combinado ofrece un componente de transmisión robusto y de alto rendimiento con una fracción del peso de los conjuntos de hierro fundido heredados.
Las estrategias de reducción de peso más agresivas actualmente pasan por la implementación de mega-casting o giga-casting. Esta filosofía de fabricación utiliza enormes máquinas de fundición a presión de alta presión, que a menudo superan las 6.000 a 9.000 toneladas de fuerza de sujeción, para fundir subchasis completos de vehículos como una sola pieza de aluminio. Una sola giga-fundición de los bajos traseros puede reemplazar más de 70 piezas, soportes y sujetadores de acero estampado individuales.
Los resultados de la consolidación de chasis son profundos. El peso del conjunto se reduce significativamente debido a la eliminación de bridas de acero superpuestas y adhesivos estructurales pesados. El nodo fundido de una sola pieza elimina docenas de puntos de soldadura y costuras de soldadura, eliminando posibles puntos de falla por fatiga y mejorando la rigidez torsional general de la plataforma del vehículo. Esta consolidación agiliza drásticamente la línea de fabricación, reduciendo la huella del taller de carrocería y simplificando la logística de la cadena de suministro. Los ingenieros pueden optimizar el espesor de la pared de la giga-fundición en zonas específicas de alta tensión mientras adelgazan las áreas que no soportan carga, maximizando la eficiencia del material.
Las arquitecturas de vehículos eléctricos presentan desafíos térmicos y estructurales únicos que requieren soluciones de fundición especializadas. La adopción de componentes de fundición a presión para vehículos de nueva energía es fundamental para gestionar la temperatura de la batería y proteger los componentes electrónicos de alto voltaje. Los gabinetes de baterías están pasando cada vez más de fabricaciones de acero pesado a conjuntos de aluminio extruido y fundido a presión. Estos gabinetes fundidos brindan la protección necesaria contra choques para las celdas de la batería al tiempo que integran complejos canales de enfriamiento directamente en la estructura del piso.
Las carcasas del estator y los módulos de gestión térmica integrada también se benefician enormemente de la fundición de aluminio. Los motores eléctricos generan una cantidad significativa de calor bajo una fuerte aceleración y las carcasas de aluminio fundido ofrecen la conductividad térmica necesaria para disipar ese calor de manera eficiente. Las camisas de agua se pueden fundir directamente en la carcasa del motor utilizando núcleos de arena especializados o mecanismos deslizantes en el troquel. Al aligerar estos componentes específicos de los vehículos eléctricos, los ingenieros compensan directamente la masa del paquete de baterías. Esto mejora las métricas generales de densidad de energía del vehículo, reduce la carga en el sistema de suspensión y, en última instancia, amplía el rango de conducción funcional del vehículo.
La transición de la fabricación tradicional a la fundición de gran volumen requiere una evaluación exhaustiva de la escalabilidad de la producción y un estricto cumplimiento de los estándares de calidad automotriz. El proceso de fabricación debe soportar altos volúmenes de producción sin degradar la calidad de las piezas o la precisión dimensional con el tiempo.
Los moldes y troqueles de acero endurecido utilizados en HPDC están diseñados para una durabilidad extrema. Una matriz HPDC bien diseñada, construida con acero para herramientas H13 de primera calidad y mantenida adecuadamente con sistemas de gestión térmica, puede producir cientos de miles de disparos antes de requerir una renovación importante. Los rápidos tiempos de ciclo del proceso de fundición permiten a los fabricantes cumplir con cronogramas de producción agresivos que serían imposibles con métodos de fabricación más lentos. Las cucharas automatizadas, la extracción robótica de piezas y los sistemas automatizados de pulverización de matrices aumentan aún más la eficiencia del ciclo y garantizan condiciones térmicas consistentes dentro de la cavidad de la matriz.
La escalabilidad de la fundición se ve fuertemente mejorada por la consolidación de piezas. Cuando un único componente fundido reemplaza un conjunto soldado de varias partes, el fabricante elimina la necesidad de múltiples troqueles de estampado, accesorios de soldadura y estaciones de ensamblaje. Esta reducción de los requisitos de montaje posteriores simplifica el proceso de fabricación, reduce el riesgo de paradas de línea y reduce la complejidad logística general. Gestiona un número de pieza en lugar de cincuenta. La eficiencia obtenida a través de la consolidación hace que la fundición a presión sea una solución altamente escalable para plataformas de vehículos globales.
El aligeramiento del automóvil no puede comprometer la seguridad ni la fiabilidad. Los componentes estructurales y las carcasas del tren motriz deben cumplir con rigurosos estándares industriales en cuanto a resistencia a choques y resistencia a la fatiga. Los OEM deben asociarse con fundiciones que mantengan estrictos sistemas de gestión de calidad, como lo demuestra la certificación IATF 16949. Esta certificación garantiza que el proveedor cumple con procesos estandarizados para la prevención de defectos, la mejora continua y la gestión de la cadena de suministro.
Verificar la integridad interna de piezas fundidas livianas requiere metodologías avanzadas de pruebas no destructivas (END). Debido a que la porosidad interna puede comprometer la resistencia a la tracción de un componente de paredes delgadas, las fundiciones utilizan rayos X industriales y escaneos por tomografía computarizada (TC) para inspeccionar las piezas antes de salir de las instalaciones. La tomografía computarizada proporciona una vista tridimensional de la estructura interna de la pieza fundida, lo que permite a los ingenieros de calidad detectar huecos de contracción microscópicos o bolsas de gas con resoluciones de micrones específicas. Si se detecta un vacío en una ruta de carga crítica, la pieza se desecha. Sólo las piezas que pasan estos estrictos protocolos de END están aprobadas para su integración en el chasis del vehículo.
Si bien los beneficios de la fundición liviana son claros, la transición implica riesgos específicos de ingeniería y cadena de suministro. La identificación de estos obstáculos en las primeras etapas del ciclo de desarrollo del vehículo permite a los equipos de ingeniería implementar estrategias de mitigación efectivas y garantizar un lanzamiento sin problemas.
El riesgo técnico más importante en la fundición a presión a alta presión es la formación de gas atrapado y porosidad por contracción. Cuando se inyecta metal fundido en una matriz a altas velocidades, el flujo turbulento puede atrapar aire dentro de la cavidad. A medida que el metal se enfría y se contrae, se forman huecos microscópicos. En las piezas estructurales que soportan carga, esta porosidad actúa como un concentrador de tensiones, reduciendo gravemente las propiedades mecánicas y la vida a fatiga del componente ligero.
Para mitigar este riesgo, los ingenieros especifican técnicas de fundición avanzadas y protocolos de simulación rigurosos. La fundición a presión asistida por vacío es muy recomendable para nodos estructurales. Este sistema utiliza válvulas de vacío y bloques de enfriamiento para evacuar la cavidad del troquel antes de la inyección, lo que reduce drásticamente el atrapamiento de gas. Durante la fase de Diseño para Fabricabilidad (DFM), los ingenieros utilizan software avanzado de simulación térmica y de flujo para modelar el proceso de inyección. Esto les permite optimizar las ubicaciones de las compuertas, la ubicación de los canales de enfriamiento y los diseños de desbordamiento antes de cortar cualquier acero para las herramientas. Para los nodos estructurales más críticos, se pueden especificar técnicas de fundición por compresión o fundición semisólida para eliminar la porosidad por completo aplicando una presión masiva durante la fase de solidificación.
La producción de piezas fundidas complejas y de gran formato introduce importantes riesgos en la cadena de suministro. Depender de fundiciones de un solo proveedor para gigafundiciones críticas puede crear cuellos de botella en la producción. Las cadenas de suministro fragmentadas, donde la fundición se realiza en una instalación y el mecanizado de precisión en otra, aumentan la complejidad logística, extienden los plazos de entrega y complican la responsabilidad del control de calidad. Si una pieza fundida mecanizada no pasa una inspección dimensional, el taller de maquinaria puede culpar a la fundición por el cambio de referencia, mientras que la fundición culpa al taller de maquinaria por la deflexión del accesorio.
Para mitigar las complejidades del abastecimiento, los OEM seleccionan proveedores de nivel 1 que ofrecen servicios de fabricación verticalmente integrados. Un socio integrado verticalmente gestiona todo el proceso bajo un mismo techo, combinando el diseño interno de herramientas, la producción de piezas fundidas y el mecanizado CNC de precisión. Este enfoque consolidado garantiza un estricto control de calidad desde el lingote de aluminio en bruto hasta la tolerancia final mecanizada. Reduce los retrasos en el transporte y proporciona un punto único de responsabilidad para el componente final, lo que agiliza significativamente el proceso de adquisición y validación.
La integración de la fundición a presión para automóviles sigue siendo el camino más viable y escalable para que los OEM alcancen objetivos agresivos de reducción del peso de los vehículos. Al hacer la transición de metales pesados heredados a aleaciones optimizadas de aluminio y magnesio, los ingenieros mejoran significativamente la economía de combustible del ICE y compensan la masa de los paquetes de baterías de los vehículos eléctricos sin sacrificar el rendimiento estructural o la resistencia a los choques.
Al evaluar a los socios de fundición para las próximas plataformas de vehículos, dé prioridad a las fundiciones que demuestren experiencia comprobada en la selección avanzada de aleaciones, técnicas de mitigación de la porosidad, optimización del espesor de la sección y capacidades integradas de mecanizado secundario. Un socio capaz proporciona la orientación técnica necesaria para superar los límites del diseño ligero.
Para iniciar una estrategia de aligeramiento exitosa, ejecute los siguientes pasos:
Realice una auditoría integral de consolidación de piezas en ensamblajes heredados existentes para identificar oportunidades inmediatas para el reemplazo de varias piezas.
Solicite una revisión detallada del Diseño para la Fabricación (DFM) de las próximas plataformas de chasis y tren motriz para optimizar el espesor de las paredes y la ubicación de las puertas.
Evalúe alternativas de aleaciones avanzadas, comparando el límite elástico y la conductividad térmica de varios grados de aluminio y magnesio con los requisitos básicos.
Audite a los socios potenciales de la cadena de suministro para determinar las capacidades de integración vertical, asegurándose de que posean equipos de fundición de alto tonelaje y centros de mecanizado CNC de precisión.
R: Reemplazar componentes tradicionales de hierro fundido o acero estampado con fundición a presión de aluminio generalmente produce una reducción de masa del 30% al 50%. El ahorro de peso exacto depende de la aleación específica seleccionada, la complejidad de la pieza y la capacidad de optimizar los espesores de las paredes mediante técnicas de fundición avanzadas.
R: La reducción del espesor de la sección reduce directamente la masa del componente, lo que mejora la eficiencia general del combustible del vehículo y la autonomía del vehículo eléctrico. La integridad estructural se mantiene mediante la utilización de técnicas avanzadas de fundición a alta presión que crean una piel exterior densa y de grano fino, lo que garantiza que las paredes más delgadas aún cumplan con las especificaciones requeridas de resistencia a la tracción y al límite elástico.
R: La fundición a alta presión permite la consolidación de múltiples piezas de acero estampado en una única y compleja estructura de aluminio. Esto elimina bridas superpuestas pesadas y puntos de soldadura, lo que reduce el peso total, ajusta las tolerancias dimensionales y agiliza significativamente el proceso de ensamblaje final.
R: Las piezas fundidas a alta presión estándar generalmente no están soldadas ni tratadas térmicamente debido a la porosidad interna del gas, que se expande y provoca ampollas a altas temperaturas. Sin embargo, las piezas producidas utilizando HPDC asistida por vacío o fundición a presión a baja presión exhiben una porosidad mínima y pueden soldarse con éxito y someterse a tratamientos térmicos T6.
R: La fundición a presión produce piezas con una forma casi neta con acabados superficiales más suaves y paredes más delgadas que la fundición en arena, lo que da como resultado un componente base más liviano. El mecanizado CNC posterior garantiza las estrictas tolerancias dimensionales necesarias para una alineación precisa de los engranajes, ajustes de rodamientos y un recorrido de fluidos a prueba de fugas que la fundición en arena no puede lograr por sí sola.
R: Los componentes de aluminio fundido, como las carcasas de las baterías y las carcasas del estator, ofrecen una excelente conductividad térmica. Disipan eficientemente el intenso calor generado por las baterías de alto voltaje y los motores eléctricos, manteniendo temperaturas de funcionamiento óptimas, protegiendo los componentes electrónicos sensibles y, en última instancia, ampliando el rango de conducción funcional del vehículo.


