
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-26 Origen:Sitio


La falla de los componentes en aplicaciones industriales de servicio pesado resulta en tiempos de inactividad catastróficos, riesgos de seguridad y pérdidas financieras agravadas. Los equipos de ingeniería y adquisiciones deben equilibrar los métodos de fabricación, la complejidad geométrica y los tiempos de entrega con la confiabilidad mecánica no negociable requerida para entornos de alto estrés. Al evaluar la integridad estructural, el debate entre forja y fundición se reduce en última instancia a la alineación metalúrgica. La forja manipula la estructura de grano del metal para seguir la geometría del componente, creando una resistencia direccional superior. La fundición funde y vierte el metal, lo que da como resultado una estructura isotrópica uniforme pero generalmente más débil.
Más allá de las definiciones básicas, esta guía proporciona una evaluación metalúrgica y operativa de la forja frente a la fundición. Detallamos cómo la manipulación de la estructura del grano afecta la resistencia a la tracción, la resistencia a la fatiga y la longevidad general del ciclo de vida. Obtendrá los datos técnicos necesarios para especificar el proceso de fabricación correcto para componentes críticos de carga.
Resistencia direccional versus resistencia isotrópica: la forja alinea la estructura del grano del metal con los contornos de la pieza, ofreciendo una resistencia direccional superior, mientras que la fundición proporciona una resistencia uniforme y multidireccional (isotrópica).
Brechas de rendimiento mensurables: los componentes forjados suelen exhibir hasta un 26 % más de resistencia a la tracción y hasta un 37 % más de resistencia a la fatiga en comparación con los equivalentes fundidos.
Superioridad específica de la aplicación: Las aplicaciones de carga cíclica y de alto impacto exigen forjado, mientras que las geometrías internas muy complejas o los componentes excepcionalmente grandes a menudo requieren fundición.
Es obligatorio establecer requisitos mecánicos básicos antes de seleccionar un proceso de fabricación. La fuerza no es una métrica única y universal. Representa cómo reacciona un material específico bajo distintos tipos de tensión mecánica. Los criterios de éxito dependen completamente del entorno operativo, la dirección de la carga y las expectativas del ciclo de vida. Los ingenieros deben evaluar las fuerzas específicas que soportará el componente diariamente. Una pieza diseñada para soportar peso estático requiere propiedades metalúrgicas diferentes a las de una pieza sometida a vibraciones constantes o impactos repentinos.
Esto lo vemos constantemente en la construcción pesada. El pasador del cucharón de una excavadora soporta enormes cargas de corte cada vez que el operador curva el cucharón. Si especifica el método de fabricación incorrecto para ese pasador, se rompe, lo que hace caer la carga y cierra el sitio. La definición temprana de estos parámetros evita el exceso de ingeniería y elimina el riesgo de falla estructural prematura. Tienes que saber exactamente qué hará la pieza antes de decidir cómo fabricarla.
Evaluar la tensión máxima que un componente puede soportar requiere comprender la diferencia entre límite elástico y límite elástico. La resistencia a la tracción, o resistencia máxima a la tracción (UTS), mide la cantidad máxima de estiramiento o fuerza de tracción que soporta un material antes de fracturarse por completo. El límite elástico marca el punto exacto donde la deformación plástica se vuelve permanente. Una vez que un material supera su límite elástico, no volverá a su forma original.
En aplicaciones industriales críticas, operar cerca del límite elástico es peligroso. Los componentes deben poseer un alto límite elástico para mantener la estabilidad dimensional bajo cargas pesadas. La forja eleva constantemente tanto el rendimiento como la resistencia a la tracción al eliminar los huecos internos y refinar la estructura cristalina del metal. Cuando se comprime el metal bajo miles de toneladas de presión, se fuerza a las moléculas a acercarse más. Esta densidad se traduce directamente en puntos de rendimiento más altos.
Propiedad mecánica | Acero fundido 4140 (típico) | Acero forjado 4140 (típico) | Delta de rendimiento |
|---|---|---|---|
Resistencia máxima a la tracción (MPa) | 850 | 1080 | +27% |
Límite elástico (MPa) | 550 | 890 | +61% |
Alargamiento (%) | 12% | 18% | +50% |
Dureza al impacto (julios) | 25 | 55 | +120% |
Analizar cómo los componentes sobreviven a ciclos de tensión repetidos a lo largo del tiempo sin microfracturas es un factor crítico para levantar hardware como grilletes, aparejos y piezas de suspensión. La carga cíclica destruye los componentes con el tiempo debido al desgaste microscópico. Una pieza podría soportar fácilmente un solo impacto masivo pero fallar después de mil impactos más pequeños. La resistencia a la fatiga mide este límite de resistencia exacto.
La tensión repetida provoca la formación de grietas microscópicas en los puntos de concentración de tensión. Con el tiempo, estas microfracturas se propagan a través del material hasta que se produce una falla catastrófica. Los procesos de fabricación que dejan porosidad interna o estructuras de grano desiguales reducen gravemente la resistencia a la fatiga. Los flujos de grano suaves y continuos actúan como una barrera para la propagación de grietas. Cuando una microfisura intenta formarse en una pieza forjada, golpea el límite de grano denso y alineado y se detiene. Este mecanismo extiende significativamente la vida útil operativa del componente bajo estrés cíclico.
La tensión de torsión tuerce los materiales a lo largo de su eje, mientras que la tensión de corte empuja diferentes partes del componente en direcciones opuestas simultáneamente. Componentes como cigüeñales, ejes y un yugo de accionamiento de acero forjado de alta resistencia requieren perfiles de resistencia direccionales específicos para evitar cizallamiento catastrófico bajo cargas de torsión masivas.
Cuando se aplica un torque repentino, la estructura interna del grano debe resistir la fuerza de torsión. Si los granos de metal están orientados aleatoriamente, las fuerzas cortantes encontrarán el camino de menor resistencia y desgarrarán el metal. Alinear el flujo de grano en paralelo a las fuerzas de corte previstas aumenta drásticamente la capacidad de torsión de la pieza. Esta alineación direccional es la principal defensa contra el corte mecánico repentino en aplicaciones de transmisión de potencia. No puedes replicar esta defensa direccional con un lanzamiento vertido.
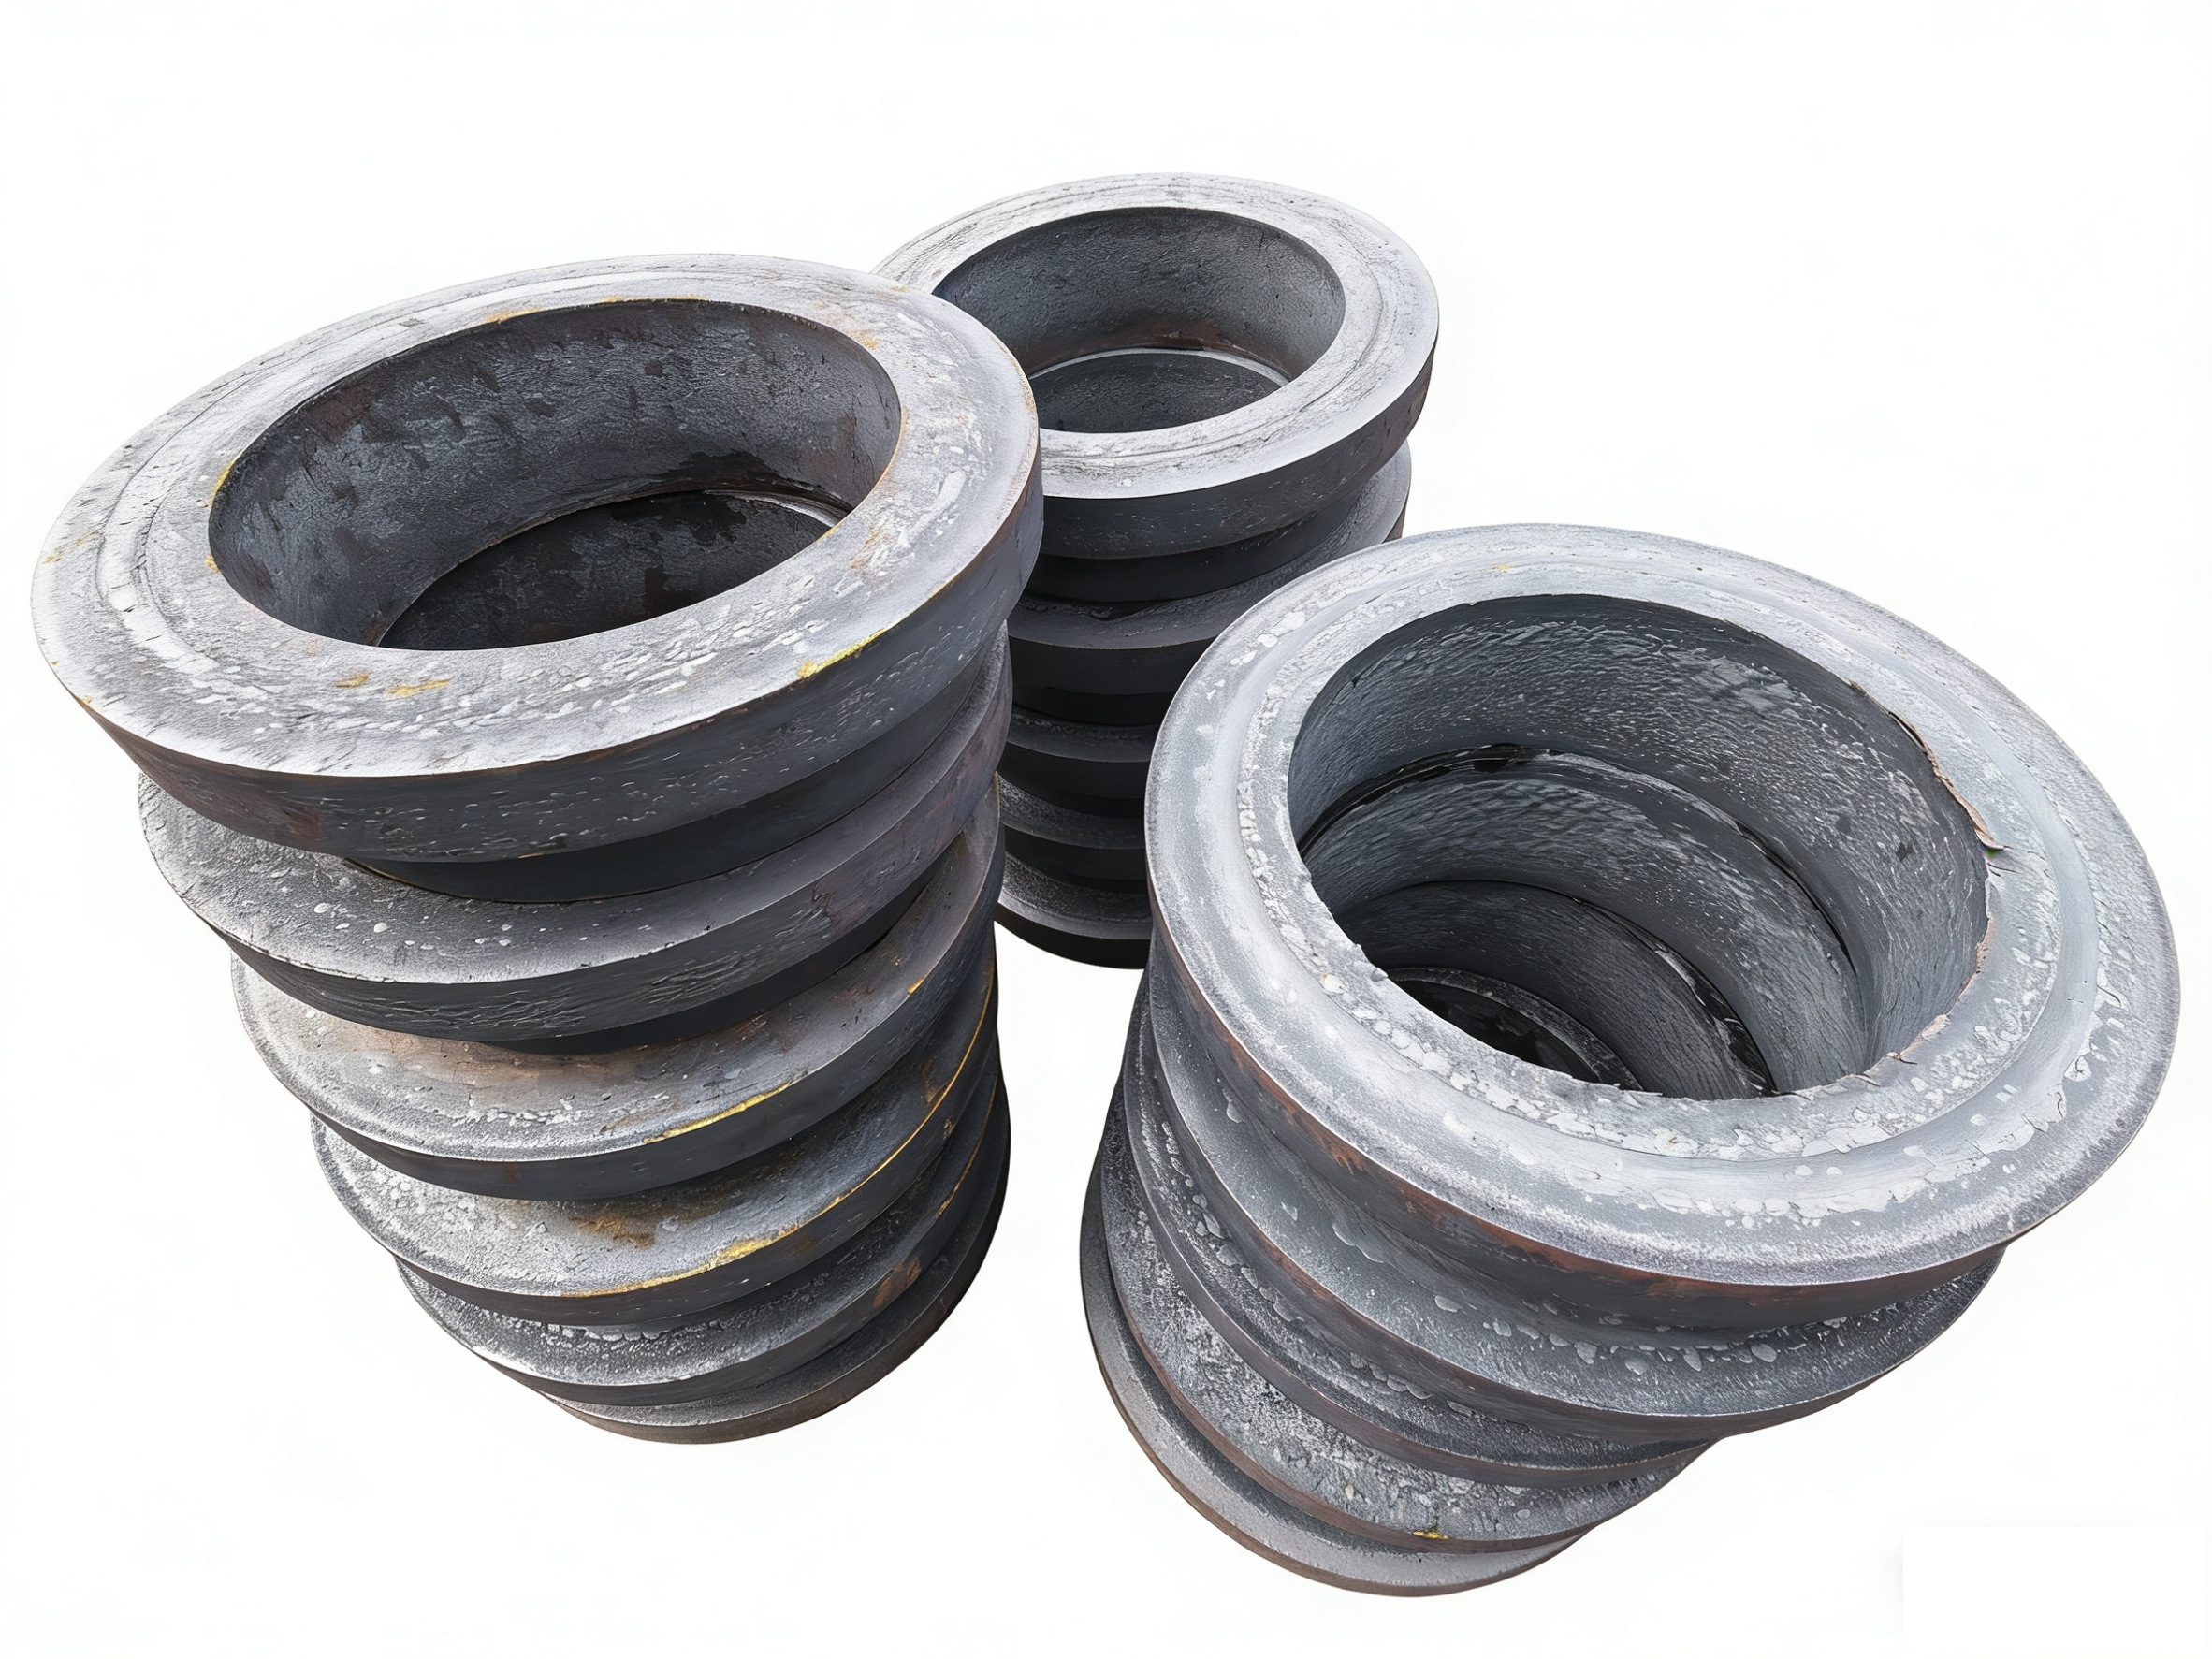
Las fuerzas de compresión localizadas, aplicadas mediante presión térmica y mecánica, deforman plásticamente el metal y realinean la estructura del grano durante la deformación. A medida que el tocho en bruto se calienta y se martilla en la matriz, la estructura cristalina interna se estira y se dobla. Este flujo continuo de grano se alinea perfectamente con los contornos externos de la pieza. La presión extrema suelda eficazmente cualquier hueco interno microscópico, eliminando la porosidad.
Las piezas forjadas de alta calidad dependen de esta transformación metalúrgica exacta para lograr la máxima densidad e integridad estructural. El proceso cambia físicamente el comportamiento del metal. Usamos enormes prensas hidráulicas o martillos para forzar el acero calentado hacia el interior del troquel cerrado. El metal no tiene adónde ir más que a la forma exacta de la cavidad, llevándose consigo su estructura de grano.
Mecanizar una pieza a partir de un tocho sólido es inherentemente más débil que forjar. Cuando se mecaniza un componente, las herramientas de corte cortan directamente la estructura de grano natural del metal. Esto deja los extremos de la fibra expuestos en la superficie, creando puntos naturales de concentración de tensiones donde pueden iniciarse grietas. La forja dobla y preserva la estructura de la veta, envolviéndola alrededor de esquinas y contornos. Este flujo estructural ininterrumpido proporciona una resistencia incomparable al impacto y la fatiga.
Calentamiento de palanquilla: el acero en bruto se calienta hasta su temperatura de deformación plástica, generalmente superior a 1200 grados Celsius para las aleaciones de acero.
Preformado: Al tocho se le da una forma aproximada para distribuir la masa correctamente antes de ingresar al troquel final.
Compresión de troquel cerrado: el metal se fuerza a entrar en la cavidad final del troquel, alineando el flujo de grano con la geometría de la pieza.
Recorte: Se recorta el exceso de metal (rebaba) que salió del troquel.
Tratamiento térmico: la pieza se somete a normalización, enfriamiento y revenido para conservar las propiedades mecánicas deseadas.
La fundición implica verter metal fundido en un molde y dejar que se solidifique. A medida que el metal líquido se enfría, se forman cristales que crecen aleatoriamente hasta que toda la pieza se vuelve sólida. Esta orientación aleatoria del grano produce una resistencia base uniforme en toda la pieza. Debido a que los granos no se alinean en ninguna dirección específica, el material presenta propiedades isotrópicas. Ofrece la misma resistencia mecánica independientemente de la dirección en la que se aplique la fuerza.
Si bien esta uniformidad es útil para ciertas aplicaciones estáticas, carece de la capacidad de carga direccional optimizada requerida para entornos de estrés extremo. El proceso de fundición conlleva riesgos metalúrgicos inherentes. A medida que el metal fundido se enfría, se encoge. Este proceso de enfriamiento puede crear cavidades de microcontracción dentro de la pieza. Además, los gases atrapados en el metal fundido pueden formar porosidad de gas, dejando burbujas microscópicas dentro de la estructura sólida.
Las inclusiones del material del molde o las impurezas en la masa fundida también pueden comprometer la matriz metálica. Estos defectos internos actúan como elevadores de tensión, reduciendo significativamente el límite elástico y de tracción general del componente fundido. Si una carga golpea una pieza fundida justo donde se encuentra una burbuja de gas microscópica, la pieza se fracturará.
Microcontracción: se forman pequeños huecos cuando el metal líquido se contrae durante el enfriamiento, debilitando la estructura interna.
Porosidad del gas: Burbujas de hidrógeno o nitrógeno atrapadas que no logran escapar antes de que el metal se solidifique.
Inclusiones de arena: Trozos del molde de arena que se desprenden y quedan incrustados en la pieza metálica final.
Lágrimas calientes: Grietas que se forman durante la fase de enfriamiento debido a una contracción térmica desigual en geometrías complejas.
Los datos metalúrgicos demuestran consistentemente por qué los componentes forjados superan a las piezas fundidas en cuanto a resistencia a la tracción máxima. Las pruebas de referencia en hardware industrial demuestran una ventaja de resistencia a la tracción del 26% para piezas forjadas sobre sus equivalentes fundidas. La ausencia de huecos internos y la estructura de grano refinada permiten que el metal maneje fuerzas de estiramiento significativamente mayores antes de fallar. Esta brecha de desempeño mensurable dicta la selección de materiales en industrias pesadas donde el fracaso no es una opción.
Las extensiones de vida por fatiga son aún más pronunciadas. Las piezas forjadas que funcionan bajo ciclos continuos de alta presión exhiben una resistencia a la fatiga hasta un 37% mayor. Los componentes como las piezas forjadas de cilindros hidráulicos personalizados soportan miles de ciclos de presurización diariamente. El flujo continuo de grano evita que se formen microfisuras bajo esta carga cíclica incesante. Las piezas fundidas, con su orientación aleatoria de grano y su potencial microporosidad, sucumben a la fatiga mucho más rápido en condiciones operativas idénticas.
Probamos estos límites en el campo. Una tapa de cilindro hidráulico fundida puede durar 5.000 horas en una excavadora minera antes de que aparezcan pequeñas grietas alrededor de los orificios de los pernos. Una tapa forjada en exactamente la misma aplicación supera fácilmente las 15.000 horas. Los datos se alinean perfectamente con la realidad física del lugar de trabajo.
La estructura de grano optimizada y la ausencia de huecos internos en las piezas forjadas permiten a los ingenieros diseñar componentes más ligeros y delgados. Debido a que el metal es inherentemente más fuerte y denso, se necesita menos material para lograr la capacidad de carga requerida. Los ingenieros pueden reducir el área de la sección transversal de una pieza sin sacrificar la seguridad o el rendimiento. Esta optimización impacta directamente en la eficiencia general del sistema mecánico.
La reducción de peso genera beneficios en cascada en múltiples industrias. En aplicaciones aeroespaciales, los componentes más livianos se traducen directamente en ahorros de combustible y una mayor capacidad de carga útil. En los sectores de automoción y maquinaria pesada, la reducción del peso no suspendido mejora el manejo, reduce el desgaste de los componentes circundantes y reduce el consumo de energía. Maximizar la relación resistencia-peso mediante el forjado ofrece eficiencias operativas combinadas durante la vida útil del equipo.
Tipo de componente | Peso fundido (kg) | Peso forjado (kg) | Reducción de peso |
|---|---|---|---|
Nudillo de dirección resistente | 45.2 | 36.5 | 19,2% |
Cigüeñal industrial | 120.0 | 98.5 | 17,9% |
Brazo de control de suspensión | 18.5 | 14.2 | 23,2% |
Cuerpo de válvula de tubería | 85.0 | 71.0 | 16,4% |
Las aplicaciones que requieren máxima confiabilidad bajo impacto, alto desgaste y tensión direccional exigen componentes forjados. Cuando una pieza sirve como vínculo crítico de soporte de carga en un sistema mecánico, el flujo continuo de grano de una pieza forjada proporciona el factor de seguridad necesario. Los ambientes de alto estrés simplemente no toleran las inconsistencias internas inherentes a los materiales fundidos. Usted especifica la forja cuando está en juego la seguridad humana o un tiempo de inactividad operativo masivo.
Los casos de uso que exigen una alta integridad estructural y tolerancias estrictas dependen en gran medida de técnicas de forjado avanzadas. Por ejemplo, los anillos forjados laminados sin costura de alta resistencia están estrictamente especificados para rodamientos de turbinas eólicas y componentes de motores aeroespaciales. Estas piezas enfrentan cargas radiales y axiales extremas. El proceso de forjado laminado sin costuras garantiza un flujo de grano perfectamente circular, proporcionando la fuerza direccional exacta necesaria para evitar fallas catastróficas bajo fuerzas de rotación masivas.
Otras aplicaciones comunes de la forja incluyen piezas en bruto de engranajes, bielas, ganchos de elevación y accesorios de alta presión. Cualquier componente que reciba golpes, se tuerza bajo carga o retenga una presión extrema necesita la densidad que solo una prensa de forjado puede proporcionar.
La fundición sigue siendo la opción óptima para componentes que requieren cavidades internas muy complejas. Los bloques de motor, los complejos cuerpos de válvulas y las carcasas de bombas cuentan con camisas de refrigeración internas y conductos de fluido que son imposibles o tienen un costo prohibitivo de forjar. La fundición en arena y la fundición a la cera perdida sobresalen en la creación de estas complejas geometrías internas en un solo paso de fabricación. Simplemente no se puede forjar un tubo hueco y sinuoso dentro de un bloque sólido de acero.
Los componentes de escala excepcionalmente grandes o masivas a menudo requieren fundición. Cuando una pieza excede los límites de tonelaje de las prensas de forja disponibles, la fundición es el único método de fabricación viable. Las enormes hélices de barcos, las bases de máquinas industriales y los grandes nodos arquitectónicos utilizan fundición. En estas aplicaciones, la masa pura del componente compensa la resistencia base más baja, y la resistencia uniforme y multidireccional del metal fundido es suficiente para el entorno operativo.
La comparación del gasto de capital inicial de las matrices de forja con los patrones de fundición revela perfiles económicos distintos. La forja requiere troqueles de acero endurecido mecanizados con precisión, capaces de soportar inmensos choques térmicos y mecánicos. Estos troqueles representan una importante inversión inicial. Los patrones de fundición, normalmente hechos de madera, plástico o metales más blandos, son sustancialmente más baratos de producir. Para tiradas de producción de bajo volumen o creación rápida de prototipos, la fundición ofrece una barrera de entrada más baja.
Calcular el punto de equilibrio dicta la viabilidad económica de la forja. A medida que aumentan los volúmenes de producción, el alto costo inicial de las matrices de forja se amortiza en miles de piezas. Los troqueles de forja poseen una larga vida útil y producen piezas altamente consistentes con una degradación mínima. En grandes volúmenes, el costo unitario de una pieza forjada cae significativamente, lo que la hace altamente competitiva con la fundición, especialmente si se tiene en cuenta la menor necesidad de procesamiento secundario.
La forja moderna con matriz cerrada ofrece capacidades impresionantes de forma casi neta. El proceso forma el metal muy cerca de sus dimensiones finales requeridas. Esta precisión reduce drásticamente la cantidad de materia prima necesaria por pieza. Un menor aporte de materiales se traduce directamente en un menor consumo de materias primas y un menor impacto ambiental. Compras menos acero y tiras menos acero.
La comparación de los costos del mecanizado secundario resalta otra ventaja de la forja con forma casi neta. Las piezas fundidas a menudo requieren un mecanizado extenso para lograr tolerancias finales y acabados superficiales suaves. Este mecanizado secundario consume tiempo, acelera el desgaste de las herramientas y genera importantes desechos metálicos. Las piezas forjadas requieren un mecanizado de acabado mínimo. La reducción del tiempo de la máquina, la mayor vida útil de las herramientas de corte y las menores tasas de desperdicio influyen en gran medida en la economía general de fabricación.
Proceso de fabricación | Estructura del grano | Fuerza direccional | Riesgo de porosidad | Mejor caso de uso de aplicación |
|---|---|---|---|---|
Forja en matriz cerrada | Continuo, alineado con los contornos. | Excepcionalmente alto | Prácticamente cero | Componentes de carga cíclica de alto impacto (cigüeñales, yugos) |
Fundición en arena | Aleatorio, isotrópico | Uniforme pero más bajo | Alto (requiere END) | Geometrías internas complejas (bloques de motor, cuerpos de válvulas) |
Mecanizado a partir de palanquilla | Recto, interrumpido por cortes. | Moderado | Cero | Prototipos de bajo volumen, formas simples altamente personalizadas |
Mitigar los riesgos de defectos internos en las piezas fundidas requiere un estricto cumplimiento de los protocolos de pruebas no destructivas. Debido a que la fundición conlleva un riesgo inherente de microcontracción y porosidad del gas, los fabricantes deben verificar la solidez interna. Las pruebas obligatorias de rayos X (pruebas radiográficas) y ultrasonidos penetran el metal para revelar huecos ocultos. Estos protocolos de prueba agregan tiempo y esfuerzo al proceso de fundición, pero son absolutamente críticos para aplicaciones críticas para la seguridad. Si se salta la radiografía en un gancho de grúa fundido, se juega vidas.
La falsificación conlleva su propio conjunto de riesgos de implementación que requieren una cuidadosa mitigación. Un tratamiento térmico inadecuado o un diseño defectuoso de la matriz pueden causar fallas de flujo, vueltas o grietas térmicas. Si el metal se enfría demasiado rápido durante el proceso de forja, las tensiones internas pueden fracturar la pieza. Los fabricantes mitigan estos riesgos mediante un control preciso de la temperatura, el funcionamiento automatizado de la prensa y un mantenimiento riguroso de las matrices. La inspección por partículas magnéticas (MPI) y las pruebas de líquidos penetrantes (PT) se utilizan de forma rutinaria para verificar la integridad de la superficie de las piezas forjadas terminadas.
Pruebas ultrasónicas (UT): utiliza ondas sonoras de alta frecuencia para detectar fallas internas. Estándar para forjados gruesos.
Prueba radiográfica (RT): radiografía el componente para encontrar la porosidad interna. Obligatorio para piezas fundidas sometidas a altas tensiones.
Inspección de partículas magnéticas (MPI): Detecta grietas superficiales y cercanas a la superficie en materiales ferromagnéticos.
Prueba de líquidos penetrantes (PT): utiliza tintes de colores para revelar defectos microscópicos que rompen la superficie.
La evaluación de las capacidades de los proveedores es un paso crítico en el proceso de adquisición. Evaluar a un socio metalúrgico requiere auditar su capacidad para un estricto control de temperatura, mantenimiento de matrices y trazabilidad de materiales. Un proveedor de forja debe demostrar experiencia metalúrgica constante. Las variaciones en los tiempos de calentamiento o el tonelaje de prensa impactan directamente en las propiedades mecánicas de la pieza final. Los equipos de adquisiciones deben verificar que el proveedor cuente con las certificaciones industriales necesarias y mantenga sólidas instalaciones de prueba internas.
Gestionar los plazos de entrega requiere comprender las realidades de las herramientas personalizadas. Crear troqueles de forja de acero endurecido personalizados lleva mucho más tiempo que producir patrones rápidos de fundición en arena. Los equipos de ingeniería deben tener en cuenta estos plazos de entrega extendidos en los cronogramas de sus proyectos. Si bien la fundición permite crear prototipos iniciales más rápidos, la forja proporciona una escalabilidad y consistencia superiores a largo plazo una vez que los troqueles están operativos. Cambia el tiempo inicial por confiabilidad a largo plazo.
Consulte con un ingeniero metalúrgico para realizar un análisis de elementos finitos (FEA) en el diseño de su componente específico.
Identifique las cargas direccionales exactas y los ciclos de fatiga que soportará su componente en el campo.
Solicite una ejecución de prototipo o informes de pruebas de materiales para validar las propiedades mecánicas antes de comprometerse con la producción a gran escala.
Audite las capacidades de pruebas no destructivas (NDT) y las certificaciones de control de calidad de su socio de fabricación elegido.
R: Sí, en términos de resistencia a la tracción y a la fatiga. El forjado elimina los huecos internos y alinea la estructura del grano con los contornos de la pieza, lo que da como resultado un componente más denso y resistente. Las piezas fundidas tienen una estructura de grano aleatoria y son propensas a la porosidad interna, lo que generalmente las hace más débiles bajo altas tensiones.
R: El flujo de grano direccional alinea la estructura cristalina interna del metal con la forma externa de la pieza. Esta alineación actúa como la veta de la madera, proporcionando máxima resistencia contra impactos, fuerzas de corte y torsión exactamente donde el componente más lo necesita.
R: No. Si bien las técnicas de fundición avanzadas y aleaciones específicas pueden producir piezas muy resistentes, no pueden igualar la resistencia a la tracción máxima de un equivalente forjado. La inherente orientación aleatoria del grano y el riesgo de microporosidad en las piezas fundidas impiden que alcancen niveles de resistencia al forjado.
R: El mecanizado a partir de palanquilla es más débil que el forjado. El mecanizado corta directamente a través de la estructura de grano natural del metal, creando extremos de grano expuestos y puntos de concentración de tensión. La forja dobla y preserva el flujo de grano alrededor de los contornos de la pieza, manteniendo la integridad estructural.
R: La forja requiere grandes inversiones iniciales en herramientas para troqueles de acero endurecido, lo que la hace menos ideal para volúmenes bajos. Los patrones de fundición son más baratos y más rápidos de producir. Sin embargo, a altas escalas de producción, las matrices de forjado duran más y reducen las necesidades de mecanizado secundario.
R: Estos componentes soportan cargas cíclicas extremas, tensiones de torsión masivas e impactos de alta presión. El forjado proporciona el flujo continuo de grano y una resistencia superior a la fatiga necesarias para evitar fallas catastróficas en estas condiciones operativas severas y repetitivas.
R: Los ingenieros utilizan pruebas destructivas, como tirar de piezas hasta que fallen para medir la resistencia máxima a la tracción, y pruebas no destructivas (NDT). Los métodos de END incluyen pruebas ultrasónicas, rayos X e inspección de partículas magnéticas para detectar huecos internos en piezas fundidas y grietas superficiales en piezas forjadas.


