
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-07 Origen:Sitio


Los riesgos financieros y reputacionales de una situación de interrupción de producción o de retirada de un producto debido a defectos de fundición en el sector del automóvil son catastróficos. Seleccionar el socio fabricante adecuado es una decisión técnica de alto riesgo, no sólo un ejercicio de adquisición. Muchas fundiciones afirman tener capacidades de nivel automotriz, pero carecen de los rigurosos controles de proceso, la infraestructura de mecanizado secundario y los sistemas de gestión de calidad necesarios para ofrecer constantemente geometrías complejas a escala. Ir más allá de las comparaciones de precios por pieza requiere un marco de evaluación sistemático. Esta guía desglosa los criterios críticos de ingeniería, calidad y operación necesarios para auditar y seleccionar un socio de fabricación confiable. Nos centramos en las realidades básicas de la producción de gran volumen, desde capacidades de celdas automatizadas hasta estrictos protocolos de limpieza técnica, lo que garantiza que usted se asociará con una instalación capaz de cumplir objetivos estrictos de cero defectos.
El cumplimiento no es negociable: un proveedor viable debe demostrar un cumplimiento maduro de la norma IATF 16949 y un historial comprobado de ejecución impecable del PPAP (proceso de aprobación de piezas de producción).
Las operaciones secundarias importan: las verdaderas capacidades a menudo se prueban en procesos posteriores a la fundición, como el mecanizado CNC de tolerancia estricta, pruebas de fugas automatizadas y estrictos protocolos de limpieza técnica.
La autonomía de las herramientas reduce el riesgo: los proveedores con capacidades internas de diseño, mantenimiento y reparación predictiva de herramientas ofrecen una resiliencia de la cadena de suministro significativamente mayor y menores costos a largo plazo.
DFM y creación de prototipos impulsan el valor: el soporte de ingeniería en las primeras etapas y el análisis del flujo del molde son fundamentales para optimizar las geometrías personalizadas antes de comprometerse con las herramientas duras.
Los equipos de adquisiciones a menudo tienen dificultades para diferenciar entre fundiciones comerciales generales y verdaderas instalaciones de grado automotriz. El criterio de éxito es la capacidad de manejar componentes de gran volumen y tensión con absoluta coherencia. Debe apuntar a ejecuciones de producción sin defectos. Las fundiciones generales dependen en gran medida de intervenciones manuales e inspecciones visuales. Las instalaciones de nivel automotriz dependen del control estadístico de procesos, la automatización rígida y la prevención proactiva de defectos. La evaluación siempre comienza en la planta de fundición.
La infraestructura física de la fundición dicta su techo técnico. Debe evaluar el rango de fuerzas de bloqueo disponibles en el suelo. Las máquinas que van desde 400T hasta 4000T+ garantizan la alineación con tamaños de piezas específicos. Los soportes pequeños y las carcasas de sensores requieren máquinas de menor tonelaje con tiempos de ciclo rápidos. Los componentes estructurales grandes, como carcasas de baterías o cajas de transmisión, exigen fuerzas de bloqueo masivas para evitar que la matriz se desintegre bajo altas presiones de inyección. Un parque de máquinas diverso permite al proveedor manejar toda su cartera de componentes sin forzar piezas en prensas de tamaño inadecuado.
La automatización es enemiga de la variación. Busque células de fundición totalmente automatizadas en lugar de máquinas independientes. Estas celdas deben incluir sistemas de llenado automático para garantizar que se vierta un volumen de metal constante en cada disparo. La extracción robótica evita la distorsión de las piezas durante la expulsión, lo cual es común cuando los operadores sacan manualmente las piezas del troquel. Los colectores de lubricación de matrices automatizados garantizan un enfriamiento uniforme y una aplicación constante del agente desmoldante en topografías de matrices complejas. Las estaciones de enfriamiento integradas estabilizan la estructura metalúrgica inmediatamente después de la fundición. Estos pasos automatizados garantizan la coherencia del tiempo de ciclo y reducen drásticamente el error humano.
Las fundiciones avanzadas también integran la termografía infrarroja en sus células automatizadas. Las cámaras térmicas escanean la cara del troquel después de cada disparo para verificar la distribución uniforme de la temperatura. Si una línea de enfriamiento se obstruye y una sección del troquel se calienta demasiado, el sistema detiene automáticamente la producción antes de que se moldeen las piezas defectuosas. Este nivel de control de procesos separa a los proveedores de primer nivel del resto.
Las aplicaciones automotrices exigen propiedades metalúrgicas específicas. Debe evaluar la experiencia del proveedor con aleaciones automotrices específicas. La producción de piezas de fundición a presión de aluminio para automóviles personalizadas requiere un profundo conocimiento de la ciencia de los materiales. La química de la aleación dicta el rendimiento final del componente.
Audite rigurosamente su control de calidad de la masa fundida. La mala calidad de la masa fundida provoca fallos catastróficos en las piezas en el campo. Investigar sus procesos de desgasificación. La desgasificación rotativa con argón o nitrógeno elimina el hidrógeno disuelto del aluminio fundido. Esto evita que se forme porosidad del gas durante la solidificación. Verificar su uso del análisis espectrómetro. Deben comprobar la composición química de cada lote de fundición antes de comenzar la fundición. Se deben aplicar estrictamente los protocolos de gestión de escoria para evitar que entren inclusiones de óxido duro en la pieza final, que luego destruirían las herramientas de corte durante el mecanizado CNC.
Aleación de aluminio | Silicio (Si) % | Cobre (Cu) % | Características clave | Aplicaciones automotrices típicas |
|---|---|---|---|---|
A380 (ADC12) | 7,5 - 9,5 | 3,0 - 4,0 | Excelente fluidez, buen mecanizado, resistencia estándar. | Soportes, carcasas electrónicas, tapas de tren motriz en general. |
A356 | 6,5 - 7,5 | < 0,2 | Alto alargamiento, tratable térmicamente (T6), excelente resistencia al impacto. | Componentes de suspensión, subchasis, muñones de dirección. |
AlSi10Mg | 9,0 - 11,0 | < 0,05 | Alta conductividad térmica, excelente resistencia a la corrosión. | Disipadores de calor, placas frías de baterías, carcasas de inversores. |
A383 (ADC10) | 9,5 - 11,5 | 2,0 - 3,0 | Relleno de matriz superior para paredes delgadas, alta resistencia al desgarro en caliente. | Cuerpos de válvula complejos, nervaduras estructurales de paredes delgadas. |
El diseño para la fabricabilidad (DFM) es donde un proveedor demuestra su valor de ingeniería. Evalúe su capacidad para proporcionar análisis térmico y de flujo de molde avanzado. Software como MAGMASOFT o Flow-3D permite a los ingenieros simular el proceso de inyección antes de cortar el acero. Pueden predecir el atrapamiento de aire, la porosidad de contracción y los cierres en frío analizando la velocidad del frente del metal y los patrones de solidificación. La eliminación de estos defectos durante la fase de diseño ahorra meses de modificaciones de herramientas y evita retrasos en el lanzamiento.
Verificar sus capacidades en la creación rápida de prototipos. La creación de prototipos valida la forma, el ajuste y la función antes de la producción en gran volumen. Los proveedores deben ofrecer prototipos mecanizados por CNC a partir de aluminio billet para probar las holguras de montaje. También podrían ofrecer fundición en arena o fundición a presión a baja presión para pruebas funcionales en etapas iniciales. Esta validación temprana mitiga el riesgo antes de comprometer mucho capital en matrices de producción de acero endurecido.
Durante la fase DFM, el proveedor debe rechazar activamente su diseño. Deberían sugerir modificaciones en el espesor de las paredes para garantizar un enfriamiento uniforme. Deberían recomendar ajustes del ángulo de tiro para evitar irritaciones por expulsión. Deben identificar áreas donde la extracción de núcleos puede reducir el peso del material sin sacrificar la integridad estructural. Un proveedor que simplemente acepta un diseño defectuoso sin ofrecer comentarios de DFM es una responsabilidad enorme.
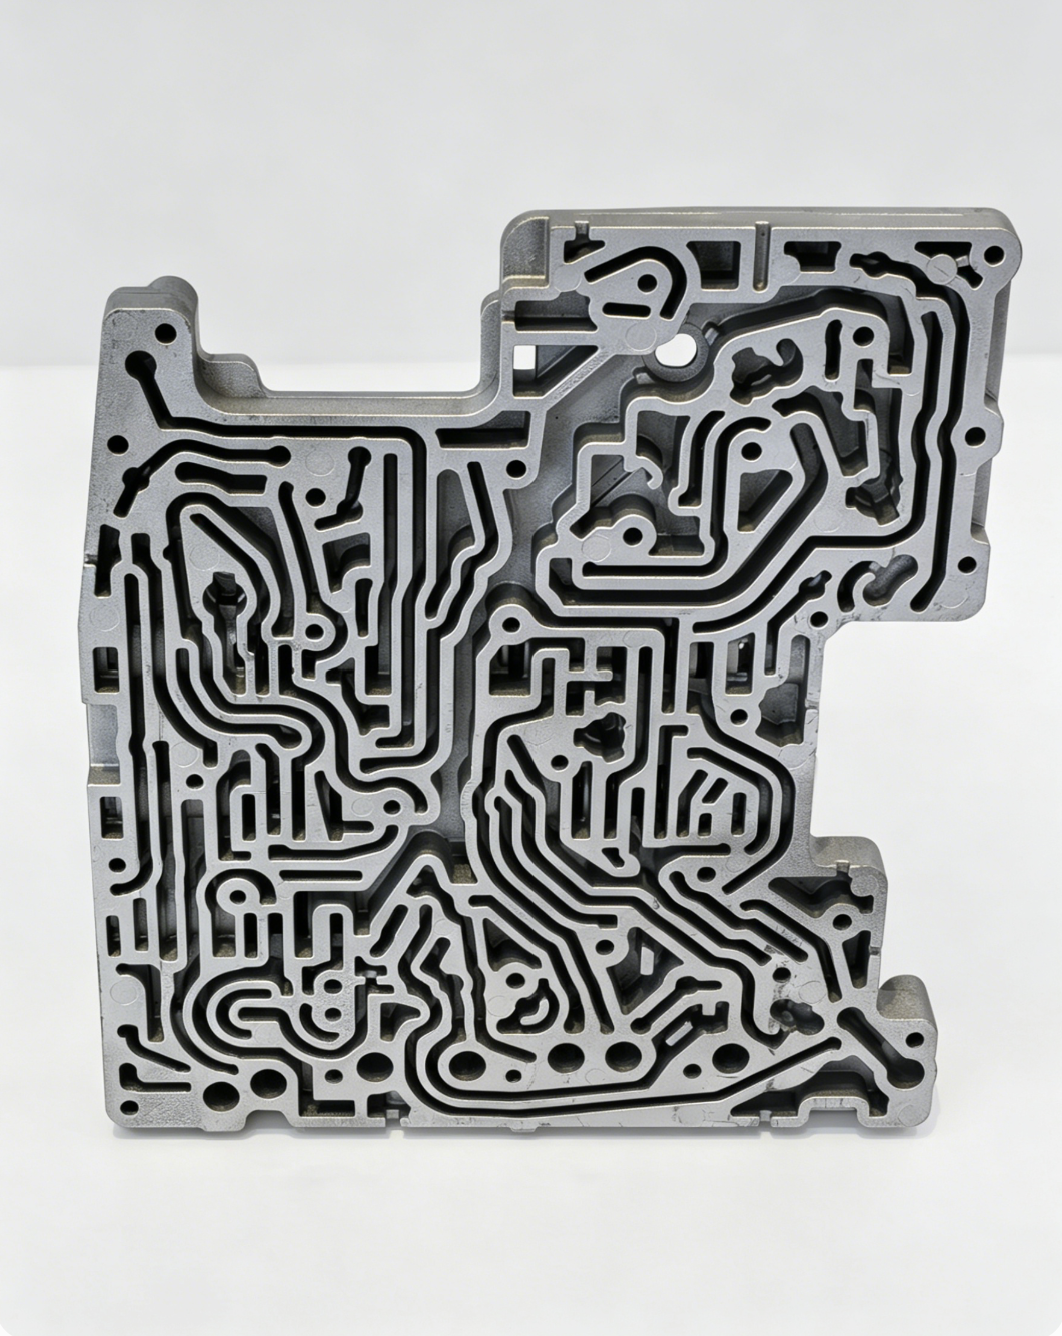
Los diferentes componentes automotrices requieren distintos enfoques de fundición y mecanizado. El techo técnico de un proveedor queda demostrado por su manejo de piezas históricamente difíciles. Debe evaluar sus soluciones específicas para dinámica de fluidos, tolerancias estrictas y limpieza del sistema. Las capacidades generales no se traducen en requisitos automotrices complejos.
Los componentes de manipulación de fluidos presentan desafíos de fabricación únicos. La fabricación de una carcasa de bomba de aceite de motor para automóvil mediante fundición a presión requiere una estanqueidad absoluta. La solidez interna es obligatoria para mantener la presión hidráulica. La microporosidad en la pared de fundición crea vías de fuga. Estas vías de fuga provocan caídas de presión, pérdida de fluido y, en última instancia, fallas catastróficas del motor.
Auditar el uso por parte del proveedor de la tecnología de fundición a presión al vacío. Los sistemas de alto vacío evacuan el aire de la cavidad del troquel apenas milisegundos antes de la inyección del metal. Esto reduce drásticamente el atrapamiento de gas y crea una estructura interna muy densa. Evalúe su uso de alfileres. Los pasadores de presión aplican presión hidráulica localizada a secciones de pared gruesas durante la zona blanda de solidificación. Esto introduce metal adicional en el área de contracción, eliminando por completo la porosidad de contracción.
Requerir evidencia de inspección por rayos X en tiempo real. Los operadores deben verificar las estructuras internas con una frecuencia de muestreo definida. Además, deben contar con protocolos automatizados de prueba de fugas. Las pruebas de caída de presión o pruebas de fugas de helio deben integrarse directamente en la línea de producción para garantizar la verificación del 100% de cada carcasa de bomba antes de su envío.
Las piezas del tren motriz exigen una precisión extrema. La producción de piezas fundidas de carcasas de transmisión mecanizadas por CNC implica geometrías internas complejas. Estas piezas requieren dimensiones y tolerancias geométricas (GD&T) extremadamente estrictas. Los orificios de los cojinetes, las superficies de contacto y los orificios de los pasadores deben estar perfectamente alineados. La desalineación causa desgaste prematuro de los engranajes, vibraciones severas y falla total de la transmisión.
Evaluar la integración de la fundición y el taller de maquinaria. Una transición fluida de la fundición al mecanizado reduce los daños por manipulación y los retrasos logísticos. ¿El proveedor utiliza internamente centros de mecanizado CNC de 4 o 5 ejes? Las máquinas multieje minimizan la configuración de accesorios. El mecanizado de configuración única reduce drásticamente la acumulación de tolerancias, lo que garantiza que todas las características críticas permanezcan perfectamente concéntricas y paralelas entre sí.
Revise sus capacidades CMM (Máquina de medición de coordenadas). Deben utilizar mediciones durante el proceso directamente en la máquina CNC para detectar el desgaste de la herramienta de manera temprana. Los datos del control estadístico de procesos (SPC) deben monitorearse activamente para todas las dimensiones críticas. Si el diámetro del orificio de un rodamiento comienza a tender hacia el límite de control superior, el operador debe ajustar la compensación de la herramienta antes de que se produzca una pieza defectuosa.
Los sistemas modernos de fluidos y trenes motrices son muy sensibles a la contaminación por partículas. Las virutas residuales de mecanizado, las rebabas de fundición o los medios abrasivos pueden causar fallas catastróficas. Un solo chip microscópico de aluminio puede atascar el carrete del cuerpo de la válvula de la transmisión y dejar el vehículo inoperable. Debe auditar el cumplimiento por parte del proveedor de estrictos estándares de limpieza técnica.
Verificar su cumplimiento de las normas de limpieza VDA 19.3 o ISO 16232. Deben poseer líneas de limpieza ultrasónica dedicadas. Estas líneas utilizan lavado, enjuague y secado al vacío en varias etapas para eliminar partículas microscópicas de galerías internas profundas. Las instalaciones de inspección de salas blancas son necesarias para extraer y medir la contaminación por partículas con precisión.
Extracción: El componente se lava con un disolvente especializado bajo presión controlada para desalojar las partículas de los conductos internos.
Filtración: el disolvente pasa a través de un filtro de membrana fina para capturar todos los residuos metálicos y no metálicos.
Análisis: La membrana se analiza bajo un microscopio automatizado para contar y clasificar las partículas por tamaños (p. ej., 100-200 micrones, 200-400 micrones).
Informes: se genera un informe de limpieza detallado para demostrar el cumplimiento de las especificaciones de peso y tamaño de partículas máximo permitido por el OEM.
Evaluar sus capacidades de acabado de superficies. Necesitan procesos estrechamente gestionados para granallado, anodizado o recubrimiento electrónico. Estos tratamientos deben cumplir estrictos estándares de resistencia a la corrosión automotriz, lo que a menudo requiere cientos de horas de validación de pruebas de niebla salina.
El Sistema de Gestión de Calidad (SGC) de un proveedor debe pasar de una inspección reactiva a una prevención proactiva de defectos. Es imposible inspeccionar la calidad de una pieza al final de la línea. La calidad debe integrarse en el proceso desde el principio. El SGC dicta cómo el proveedor maneja las variaciones, implementa correcciones e impulsa la mejora continua en toda la instalación.
Verificar la certificación IATF 16949 activa. Esta es la base absoluta para el suministro de automóviles. Sin embargo, un certificado colgado en la pared del vestíbulo no es suficiente. Debe auditar su competencia real en las herramientas principales de AIAG en el taller. Estos incluyen APQP (planificación avanzada de la calidad del producto), FMEA (análisis de efectos y modos de falla), MSA (análisis del sistema de medición), SPC (control estadístico de procesos) y PPAP (proceso de aprobación de piezas de producción).
Busque documentos FMEA vigentes. Un AMEF no debe ser papeleo estático generado únicamente para pasar una auditoría. Debe ser un documento de trabajo dinámico y actualizado inmediatamente después de cada disconformidad interna o queja de un cliente. Los operadores en el piso deben comprender las características críticas identificadas en el plan de control. La ejecución del PPAP debe ser impecable y demostrar un índice de capacidad de proceso (Cpk) de al menos 1,33 o 1,67 antes de que se autorice la producción en masa.
Cuando ocurre un defecto en el campo, la contención rápida es fundamental para limitar la responsabilidad. Evaluar la implementación de la trazabilidad a nivel de piezas. Los proveedores avanzados utilizan códigos DataMatrix o QR grabados con láser en cada pieza fundida. Estos códigos se vinculan directamente a datos de disparos específicos almacenados en el servidor central. Puede rastrear el lote exacto de aleación, el operador de la máquina, la presión de inyección, la temperatura del troquel y las compensaciones de mecanizado CNC para esa pieza específica.
Revisar sus procedimientos de contención. Si se detecta una no conformidad, ¿con qué rapidez ponen en cuarentena el inventario sospechoso? Evaluar su metodología de resolución de problemas 8D. Deben identificar la verdadera causa raíz utilizando técnicas como los cinco porqués o los diagramas de Ishikawa, no sólo abordar el síntoma superficial. Las acciones correctivas deben incluir cambios permanentes en el proceso, como actualizar la lógica del PLC en la máquina de fundición, modificar la geometría del troquel o instalar sensores poke-yoke en la línea de ensamblaje.
Los fabricantes de equipos originales (OEM) exigen cada vez más reducciones de la huella de carbono en sus cadenas de suministro. Debe evaluar las iniciativas medioambientales del proveedor. El cumplimiento ambiental, social y de gobernanza (ESG) se está convirtiendo rápidamente en un criterio de abastecimiento estricto. Las fundiciones son tradicionalmente operaciones que consumen mucha energía. Las instalaciones modernas deben demostrar un claro compromiso con la sostenibilidad.
Busque el uso de aleaciones de aluminio secundario reciclado cuando los requisitos estructurales lo permitan. Evaluar su infraestructura de fusión. Los hornos de fusión energéticamente eficientes con quemadores regenerativos reducen significativamente el consumo de gas natural. Los sistemas de refrigeración por agua de circuito cerrado minimizan la descarga de aguas residuales y reducen el consumo general de agua. Los proveedores que reducen activamente su huella de carbono brindan viabilidad a largo plazo en un panorama regulatorio cambiante y lo ayudan a cumplir sus propios objetivos de sostenibilidad corporativa.
El troquel es el corazón del proceso de fundición. Una infraestructura de herramientas deficiente conduce a fallas prematuras de las herramientas. Provoca desviación dimensional, rebabas excesivas y graves retrasos en la producción. La asociación con un proveedor de fundición a presión para automóviles totalmente integrado garantiza que las herramientas se traten como un activo crítico, no como un bien desechable.
Muchas fundiciones subcontratan la fabricación de herramientas a terceros para reducir los gastos generales. Esto introduce enormes riesgos de implementación. Cuando una matriz se rompe durante una producción de gran volumen, las herramientas subcontratadas requieren enviar el enorme bloque de acero a través de la ciudad o del país. Esto resulta en días o semanas de tiempo de inactividad, lo que amenaza su línea de montaje.
Los proveedores con salas de herramientas internas ofrecen claras ventajas. Ejecutan cambios de ingeniería más rápido. Proporcionan mantenimiento preventivo inmediato. Las capacidades de reparación rápida reducen significativamente el tiempo de inactividad. Si un pasador central se rompe, es necesario modificar una compuerta o un pasador expulsor se atasca, los fabricantes de herramientas internos lo solucionan exactamente en el mismo turno. Esta autonomía garantiza la resiliencia de la cadena de suministro y garantiza un flujo ininterrumpido de piezas.
El acero para herramientas se degrada con el tiempo. La inyección repetida de aluminio fundido a altas velocidades y temperaturas extremas provoca una fatiga térmica severa. Esto se manifiesta como fisuras por calor (microfisuras) en la superficie del troquel, que se transfieren a la pieza fundida en forma de venas elevadas. Evalúe cómo el proveedor rastrea la vida útil de la herramienta. Deben monitorear el conteo exacto de disparos para cada inserto de troquel, corredera y pasador central mediante contadores automatizados vinculados al sistema ERP.
Busque programas de mantenimiento predictivo rigurosos. Los troqueles deben retirarse de la máquina a intervalos específicos para aliviar la tensión. La nueva nitruración de la superficie restaura la dureza y evita que el aluminio fundido se suelde al acero. Los insertos de alto desgaste deben reemplazarse antes de que fallen catastróficamente. Un programa de mantenimiento proactivo garantiza que la herramienta alcance su vida útil garantizada. Garantiza que la calidad de la pieza se mantenga perfectamente constante desde el primer disparo hasta el disparo número cien mil.
Acción de mantenimiento | Intervalo típico de recuento de disparos | Objetivo |
|---|---|---|
Inspección visual y limpieza | Cada turno | Elimine la acumulación de aluminio, revise si hay pasadores eyectores rotos y verifique el flujo de la línea de enfriamiento. |
Revisión menor de pulido y lubricante | 5.000 - 10.000 disparos | Aborde las soldaduras menores y verifique que las correderas móviles funcionen sin problemas y sin irritaciones. |
Alivio del estrés | 20.000 - 30.000 disparos | Trate térmicamente el troquel para aliviar las tensiones térmicas internas y retrasar la comprobación del calor. |
Renitruración | 40.000 - 50.000 disparos | Restaure la dureza de la superficie para evitar soldaduras y erosión severas en las puertas. |
Reemplazo de inserto | 80.000 - 100.000+ disparos | Reemplace los pasadores centrales de alto desgaste y los insertos de compuerta que hayan perdido tolerancia dimensional. |
Compile un paquete completo de RFQ que incluya archivos de pasos en 3D, dibujos en 2D con notas críticas de GD&T y requisitos de limpieza técnica específicos.
Programe una auditoría técnica in situ con las fundiciones preseleccionadas para inspeccionar físicamente sus células de fundición automatizadas y revisar sus documentos FMEA activos.
Solicite evidencia documentada del cumplimiento de limpieza VDA 19.3 o ISO 16232 de proyectos anteriores de sistemas de propulsión de automóviles de gran volumen.
Exija un programa detallado de mantenimiento de herramientas que describa los procedimientos para aliviar el estrés y los intervalos de reemplazo de insertos basados en el recuento exacto de disparos.
R: La certificación básica es IATF 16949. Esta norma se basa en ISO 9001 pero agrega requisitos estrictos específicos del sector automotriz. Exige el uso de herramientas principales de AIAG como APQP, FMEA y PPAP. El cumplimiento garantiza que el proveedor se centre en la prevención de defectos, la reducción de la variación y la mejora continua en la cadena de suministro.
R: Los proveedores utilizan sistemas de fundición a presión de alto vacío para evacuar el aire del molde antes de la inyección. Emplean pasadores de compresión para aplicar presión localizada durante la solidificación, eliminando la porosidad por contracción. Además, validan la estructura interna mediante inspección por rayos X en tiempo real e integran pruebas de fugas de presión de descomposición 100 % automatizadas en la línea de producción.
R: Diseño para Manufacturabilidad (DFM) utiliza software de simulación de flujo de molde para predecir defectos de fundición antes de cortar las herramientas. Al optimizar tempranamente el espesor de la pared, la ubicación de las compuertas y los canales de enfriamiento, los ingenieros eliminan la necesidad de modificaciones físicas del molde costosas y que consumen mucho tiempo. Esto acelera el cronograma de lanzamiento y reduce las tasas de desperdicio.
R: El mecanizado CNC interno proporciona responsabilidad de un solo proveedor. Elimina los riesgos logísticos y los daños de manipulación asociados con el envío de piezas fundidas en bruto a un taller de mecanizado de terceros. Además, el uso de máquinas internas de 4 o 5 ejes permite el mecanizado con una sola configuración, lo que reduce drásticamente el apilamiento de tolerancias y garantiza el estricto cumplimiento de GD&T.
R: Estas normas definen los límites aceptables para la contaminación por partículas en las piezas fabricadas. El cumplimiento requiere líneas de lavado ultrasónico especializadas, entornos de sala limpia y análisis microscópicos. Esto garantiza que no queden virutas de mecanizado residuales ni rebabas de fundición, que de otro modo podrían causar fallas catastróficas en sistemas de transmisión o fluidos sensibles.
R: La fundición a presión al vacío elimina el aire de la cavidad de la matriz, lo que evita que quede gas atrapado durante la inyección a alta velocidad de aluminio fundido. Esto da como resultado una estructura interna altamente densa y libre de porosidad. La integridad metalúrgica mejorada permite que los componentes estructurales se traten térmicamente o se suelden sin ampollas, lo que garantiza la máxima resistencia y resistencia a los choques.


