
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-14 Origen:Sitio


La rápida transición del sector automotriz mundial hacia el aligeramiento y la electrificación depende en gran medida de la enorme infraestructura de fundición a presión de aluminio y zinc ubicada en China. Los gerentes de abastecimiento enfrentan distintos desafíos cuando intentan separar las verdaderas fundiciones automotrices de Nivel 1 y Nivel 2 de las fundiciones comerciales de nivel inferior o empresas comerciales que se hacen pasar por fabricantes reales. Elegir el socio de fabricación equivocado conduce directamente a altas tasas de desperdicio, graves disputas sobre herramientas y cuellos de botella devastadores en la cadena de suministro. Necesita un método confiable para examinar a estos proveedores antes de comprometer capital. Esta guía proporciona un marco basado en evidencia para evaluar las principales empresas chinas de fundición a presión para automóviles . Analizamos sus capacidades técnicas, especializaciones regionales de fabricación y estrategias comprobadas para mitigar los riesgos de producción en el extranjero.
La certificación es la base: solo seleccione fabricantes que tengan certificaciones IATF 16949 activas y verificables y cumplimiento de exportaciones relevante (por ejemplo, marcado CE para el mercado europeo).
La capacidad de NEV es el nuevo estándar: la capacidad de producir componentes de fundición a presión para vehículos de nueva energía a gran escala (como carcasas de baterías) indica la inversión de un fabricante en maquinaria de tonelaje ultraalto (gigacasting) y tecnologías avanzadas de fundición al vacío.
Versatilidad del material: Las fundiciones de primer nivel demuestran flujos de trabajo distintos y optimizados para la fundición a presión de aluminio (ligereza, integridad estructural) y zinc (alta precisión, geometrías complejas).
La propiedad de las herramientas es fundamental: la claridad inicial sobre la propiedad del molde, los programas de mantenimiento y la protección de la propiedad intelectual evita la dependencia del proveedor y los costos ocultos.
Las operaciones secundarias son importantes: las fundiciones con mecanizado CNC y acabado de superficies internos ofrecen un mejor control de calidad y tiempos de entrega más rápidos que aquellas que subcontratan estos pasos finales críticos.
La fabricación de automóviles requiere controles de proceso estrictos y tolerancias de cero defectos. Cuando se evalúan fundiciones, la certificación IATF 16949 actúa como la base mínima absoluta. Este estándar obliga a la instalación a operar con protocolos de mejora continua, estrategias de prevención de defectos y variación reducida en toda la cadena de suministro. El cumplimiento de la norma ISO 14001 muestra una gestión ambiental responsable, una métrica cada vez más exigida por los OEM globales. Para el envío de componentes a líneas de montaje europeas, debe verificar la capacidad del fabricante para cumplir con los requisitos del marcado CE.
No se limite a mirar los certificados colgados en una pared. Evaluar la implementación práctica y diaria de la Planificación Avanzada de la Calidad del Producto (APQP) y el Proceso de Aprobación de Piezas de Producción (PPAP). Estos marcos demuestran que el proveedor comprende sus especificaciones de diseño de ingeniería y mantiene un proceso de fabricación repetible. Camine y evalúe sus laboratorios de metrología internos. Un fundidor de automóviles competente debe operar máquinas de medición por coordenadas (MMC) para la verificación dimensional, equipos de inspección de rayos X para detectar la porosidad de contracción interna y espectrómetros de emisión óptica para verificar la composición de la aleación antes de verter cualquier metal.
La integridad estructural y la precisión dimensional de una pieza fundida a presión dependen enteramente de la calidad de su molde. Durante la fase de Diseño para la Manufacturabilidad (DFM), los fabricantes de primer nivel ejecutan software avanzado de análisis del flujo del molde, como Magmasoft o AnyCasting. Estas herramientas de simulación mapean la dinámica térmica, las velocidades del flujo de metales y los patrones de solidificación. Permiten a los ingenieros predecir y eliminar defectos como cierres en frío, soldaduras o atrapamiento de aire antes de cortar un solo bloque de acero.
Debe establecer expectativas contractuales claras con respecto a la vida útil. Los troqueles de acero para herramientas H13 de alta calidad, tratados térmicamente según los estándares NADCA 207, deben tener una vida útil garantizada. Espere entre 80.000 y 100.000 disparos para el aluminio, dependiendo de la complejidad de la pieza y la agresividad de la aleación. Evalúe las capacidades del cuarto de herramientas interno de la fundición utilizando estos criterios:
Disponibilidad de fresadoras CNC multieje y máquinas de electroerosión dedicadas exclusivamente a la reparación de moldes.
Programas de mantenimiento preventivo documentados basados en recuentos de disparos reales.
Capacidades internas de alivio del estrés térmico para evitar la acumulación de calor en la superficie del troquel.
Estaciones de pulido dedicadas para mantener los ángulos de inclinación y los requisitos de acabado superficial.
Hacer coincidir el tamaño, el peso y la complejidad geométrica de su componente con el parque de máquinas del fabricante evita que se produzcan rebabas excesivas y deformaciones dimensionales. Una gama diversa de fuerzas de bloqueo indica un proveedor versátil y bien capitalizado. La aparición de la gigacasting para componentes estructurales masivos requiere instalaciones especializadas equipadas con una infraestructura masiva.
Tonelaje de la máquina | Componentes automotrices típicos | Nivel de automatización requerido | Expectativa de tiempo de ciclo |
|---|---|---|---|
200T - 400T | Carcasas de sensores, soportes pequeños, revestimiento interior | Estándar (Extracción robótica) | Rápido (15 - 30 segundos) |
600T - 1000T | Bombas de agua, carcasas de bombas de aceite, columnas de dirección | Alto (cucharón automático, pulverización) | Medio (40 - 70 segundos) |
1200T - 2500T | Cajas de transmisión, bloques de motor, subchasis. | Celda completa (asistencia de vacío, control térmico) | Lento (80 - 120 segundos) |
3500T - 7000T+ | Cajas de batería, bajos delanteros y traseros gigacast | Ultra alto (apagado y recorte integrados) | Muy lento (más de 120 segundos) |
Los niveles de automatización dictan directamente la consistencia del tiempo de ciclo y las tasas de defectos. Busque celdas de producción equipadas con cuchara robótica, pulverización automatizada de matrices y extracción robótica de piezas. Las operaciones manuales introducen severas variaciones térmicas en el ciclo de fundición a presión. La pulverización automatizada garantiza una aplicación uniforme del agente desmoldante, mantiene temperaturas óptimas del troquel y prolonga la vida útil de la herramienta al tiempo que evita la formación de ampollas en la superficie.
Las fundiciones se especializan en familias de metales específicas debido a requisitos térmicos y procedimientos de manipulación muy diferentes. Evalúe su manejo de aleaciones de aluminio, como ADC12, A380 o A356. El aluminio proporciona la alta relación resistencia-peso necesaria para los componentes del chasis, los bloques del motor y las iniciativas de aligeramiento estructural. Evaluar sus procesos de tratamiento de metales fundidos. Busque estaciones rotativas de desgasificación y fundente, que eliminan el hidrógeno y los óxidos disueltos para mejorar las propiedades mecánicas finales de la pieza fundida.
Para componentes que requieren extrema precisión, paredes más delgadas y características de revestimiento superiores, dominan las aleaciones de zinc como la serie Zamak. El zinc se funde a temperaturas mucho más bajas, lo que prolonga significativamente la vida útil del troquel y permite geometrías complejas con ángulos de inclinación mínimos. Evaluar las capacidades de fundición a presión en cámara caliente de la fundición. Las máquinas de cámara caliente logran las estrictas tolerancias requeridas para molduras interiores, carcasas electrónicas y conjuntos mecánicos complejos que las máquinas de cámara fría de aluminio simplemente no pueden igualar.
El escalón superior de la industria de fundición a presión de China está formado por megafundiciones y conglomerados integrados capaces de soportar enormes cadenas de suministro globales. Empresas como BYD Company Limited y Foxconn Technology Group operan instalaciones de gran volumen y altamente automatizadas. Sus operaciones se centran en gran medida en componentes estructurales a gran escala y en la integración de vehículos eléctricos. Estos gigantes encajan mejor con contratos OEM masivos donde la escala, la integración vertical y las rampas de producción agresivas tienen prioridad sobre las bajas cantidades mínimas de pedido.
Las empresas respaldadas por el Estado y los gigantes de la industria pesada también dominan este espacio. China Aluminium Corporation (Chalco), China FAW Group, SAIC Motor y COSCO Shipyard Group poseen una inmensa infraestructura de fundición industrial. Ofrecen una amplia integración vertical, controlando todo, desde la fundición y aleación de la materia prima hasta el ensamblaje final del componente. Gigantes automotrices tradicionales como Wanxiang Group y Weichai Power aportan décadas de experiencia profunda y especializada en vehículos comerciales pesados y fundición de sistemas de propulsión complejos.
Más allá de las megafundiciones, China cuenta con distintos centros regionales especializados en componentes automotrices de precisión. La región de Ningbo, específicamente el distrito de Beilun, opera como la capital de moldes de fundición a presión de China. Esta concentración geográfica de proveedores de materias primas, fabricantes de herramientas y acabados de superficies permite a los fundidores con sede en Ningbo ofrecer una fabricación altamente competitiva para componentes de aluminio de volumen medio a alto.
Los centros de Shanghai y Fujian operan como centros emergentes para la fabricación avanzada. Estas instalaciones integran operaciones primarias de fundición a presión con mecanizado CNC multieje de alta gama, atendiendo a clientes con estrictos estándares de cumplimiento de exportación. Más al sur, las instalaciones de Dongguan y Shenzhen se especializan en geometrías complejas y de alta precisión. Aprovechan la herencia de fabricación de productos electrónicos de la región para ofrecer un acabado superficial superior, atendiendo tanto a los mercados nacionales de vehículos eléctricos como a las demandas de exportación de alta eficiencia.
La transición a la movilidad eléctrica exige componentes estructurales grandes, de paredes delgadas y capaces de integrar múltiples funciones en una sola pieza. El principal criterio de éxito para estas piezas es la capacidad de fundir grandes superficies sin deformaciones ni distorsiones dimensionales. Los fabricantes deben demostrar dominio sobre la gestión térmica dentro de matrices masivas para garantizar una solidificación uniforme en diferentes espesores de pared.
Al evaluar a los proveedores de estas piezas, concéntrese en su experiencia en fundición a presión de alto vacío. La fundición a presión estándar atrapa aire dentro del metal, provocando graves ampollas si la pieza se somete a un tratamiento térmico T6 de alta temperatura o soldadura. Los sistemas de vacío evacuan el aire de la cavidad del troquel milisegundos antes de la inyección del metal, lo que da como resultado piezas estructurales densas, soldables y tratables térmicamente. Las aplicaciones comunes que requieren este nivel de tecnología incluyen carcasas de baterías, soportes de torres de choque y carcasas de motores. El abastecimiento de componentes confiables de fundición a presión para vehículos de nueva energía requiere verificar estas capacidades específicas de vacío y tratamiento térmico en la fábrica.
Los componentes del tren motriz funcionan bajo estrés elevado, temperaturas extremas y presión de fluido constante. Los criterios críticos de éxito aquí son el control estricto de la porosidad interna y la estanqueidad absoluta a la presión. Incluso los huecos internos microscópicos provocan fugas de fluidos o fallos mecánicos catastróficos bajo cargas operativas. Las fundiciones deben utilizar diseños de compuertas avanzados y pasadores de presión localizados para alimentar el metal fundido en secciones gruesas durante la solidificación, evitando la porosidad por contracción.
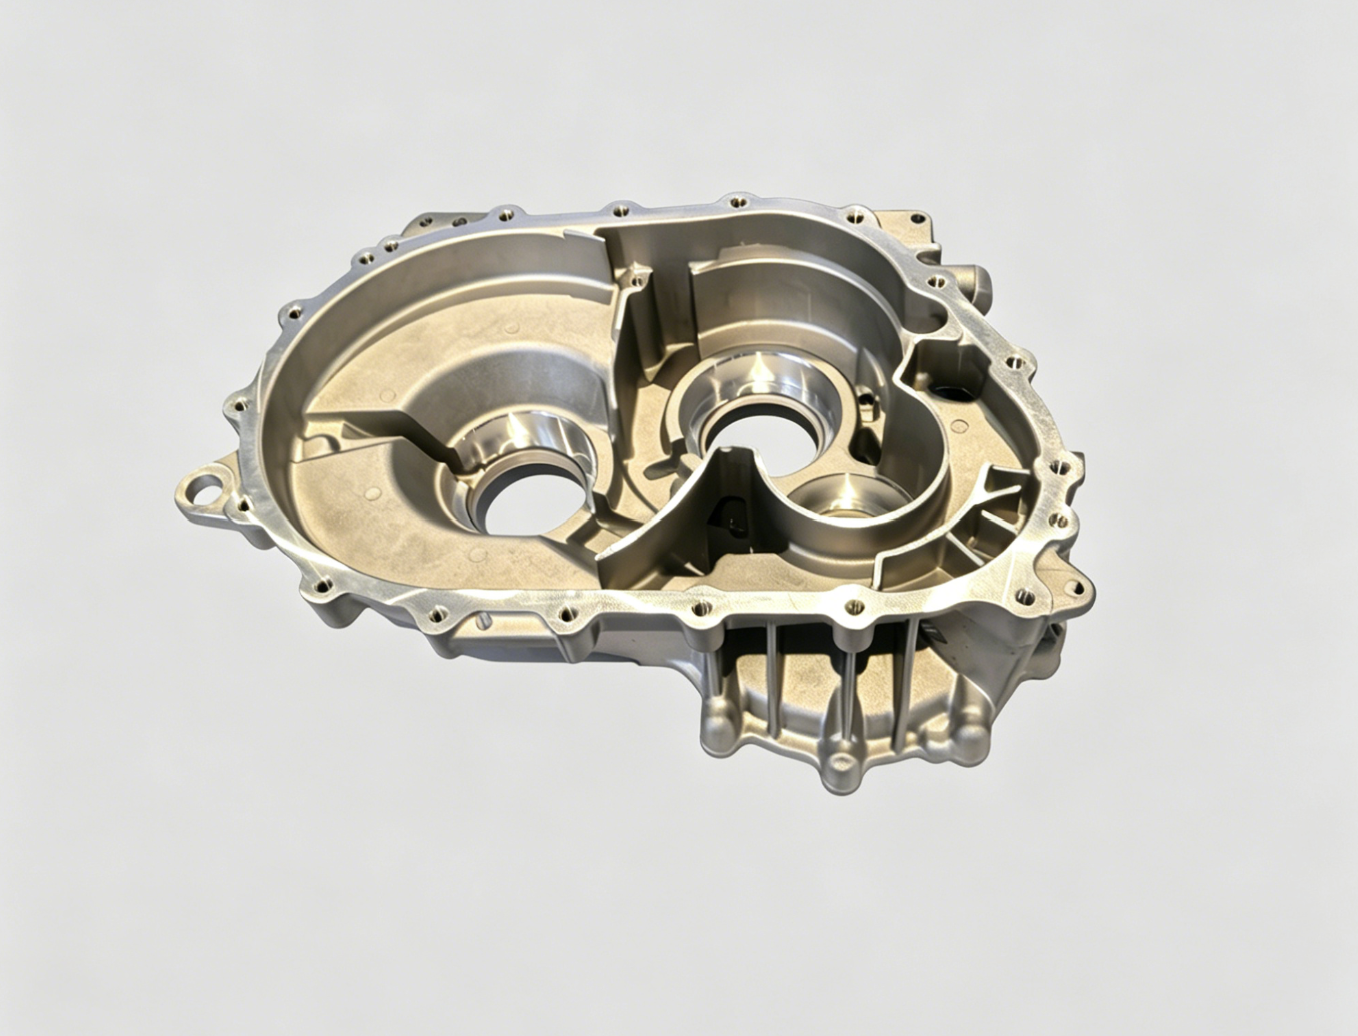
Las operaciones secundarias posteriores al vaciado tienen el mismo peso. La capacidad de ejecutar mecanizado CNC de precisión internamente garantiza que las superficies de contacto alcancen las estrechas tolerancias geométricas necesarias para juntas y sellos. Busque instalaciones que utilicen centros de mecanizado horizontales de múltiples paletas para una eliminación de metal eficiente y de alta precisión. Las aplicaciones comunes incluyen cajas de transmisión, carcasas de bombas de agua y fundición a presión de carcasas de bombas de aceite de motores automotrices , donde la estabilidad dimensional afecta directamente el rendimiento y la longevidad del motor.
Los adornos interiores, las manijas exteriores de las puertas y las carcasas visibles de los sensores requieren una apariencia visual impecable y una sólida resistencia a la corrosión ambiental. Los criterios de éxito para las piezas cosméticas giran en torno a la integridad de la superficie recién salida del molde. Cualquier defecto de la superficie, como marcas de flujo, cierres en frío o ampollas, se magnifica durante los procesos posteriores de enchapado o pintado, lo que provoca un rechazo inmediato.
Evalúe el dominio del fabricante en el control de la temperatura del troquel y su uso de agentes desmoldantes avanzados. La gestión térmica precisa evita la solidificación prematura del metal, lo que garantiza que la aleación rellene detalles intrincados sin problemas. Las fundiciones que se destacan en esta área producen piezas de fundición de precisión para automóviles de superficie lisa que requieren un pulido manual mínimo antes de someterse a un revestimiento de cobre, níquel y cromo, recubrimiento en polvo o anodizado. Sus procesos de control de calidad deben incluir rigurosas inspecciones visuales bajo pruebas estandarizadas de iluminación y niebla salina para verificar la resistencia a la corrosión a largo plazo.
Un riesgo común cuando se abastece en el extranjero es la ambigüedad que rodea a la propiedad del molde. Algunas fundiciones subsidian el precio inicial de la pieza conservando la propiedad de las herramientas. Esto crea una severa dependencia del proveedor. Si se producen caídas de calidad o retrasos en la producción, trasladar la producción a otra instalación se vuelve imposible sin invertir en moldes completamente nuevos. Además, los diseños CAD desprotegidos se filtran fácilmente a la competencia.
Mitigue estos riesgos antes de compartir dibujos técnicos. Redactar acuerdos explícitos NNN (No divulgación, no uso, no elusión) que sean legalmente ejecutables dentro de las jurisdicciones chinas. Asegúrese de que las facturas de herramientas permanezcan completamente separadas de las facturas de producción de piezas. El contrato comercial debe establecer su propiedad absoluta sobre los moldes, incluido el derecho a retirarlos físicamente de las instalaciones del proveedor en cualquier momento sin penalización.
Muchos gerentes de abastecimiento experimentan un fenómeno en el que la muestra de oro inicial cumple perfectamente los requisitos del PPAP, pero la calidad de la producción en masa se degrada gradualmente en los meses siguientes. Esta pérdida de calidad suele deberse a un mantenimiento inadecuado de las herramientas, a la sustitución no autorizada de aleaciones secundarias más baratas o a la omisión de procesos secundarios críticos como el desbarbado o el alivio de tensiones térmicas.
Combata el aumento de la tasa de defectos mediante la implementación de protocolos de verificación estrictos y continuos. Programe inspecciones previas al envío (PSI) de rutina de terceros de forma aleatoria. Exigir contractualmente a la fundición que proporcione certificados completos de materiales, lecturas de espectrómetro e informes de inspección de rayos X con cada lote de producción. Mantener una presencia en la fábrica, ya sea a través de sus propios ingenieros o auditores externos de confianza, garantiza que el proceso de fabricación aprobado permanezca inalterado.
Seleccionar un proveedor basándose únicamente en la cotización de fabricación inicial más baja a menudo provoca interrupciones en las líneas de montaje y gastos operativos inflados. Un precio por pieza EXW (Ex Works) bajo ignora las realidades más amplias de la logística internacional, las altas tasas de desechos en el momento de la entrega y las horas de ingeniería perdidas por retrasos en las comunicaciones y diferencias de zona horaria.
Calcule el impacto operativo integral de su decisión de abastecimiento. Tenga en cuenta la volatilidad del transporte marítimo, los aranceles de importación y el transporte interior. Tenga en cuenta el inventario de reserva necesario para compensar plazos de entrega más prolongados y posibles retrasos en los puertos. Evaluar el soporte de ingeniería de habla inglesa del proveedor y su capacidad de respuesta a consultas técnicas. Un precio por pieza ligeramente más alto de una fundición confiable y altamente comunicativa a menudo resulta en una cadena de suministro mucho más estable y eficiente.
Inicie el proceso de RFQ solicitando una revisión DFM de una pieza heredada para probar la capacidad de respuesta de ingeniería y la competencia técnica del fabricante antes de adjudicar nuevos negocios.
Verifique los certificados activos IATF 16949 e ISO 14001 directamente con los organismos de certificación emisores para garantizar la autenticidad y el alcance del cumplimiento.
Redacte y ejecute acuerdos NNN explícitos y ejecutables en China antes de compartir cualquier archivo CAD propietario o especificaciones técnicas con proveedores potenciales.
Exija informes detallados de análisis de flujo de moldes y cláusulas explícitas de propiedad de herramientas en el contrato comercial antes de autorizar el lanzamiento de herramientas y transferir fondos.
R: Los plazos de entrega estándar para moldes de fundición a presión para automóviles varían de 4 a 8 semanas, dependiendo de la complejidad de la pieza y el tamaño del molde. Los brackets simples tardan unas 4 semanas. Los bloques de motor complejos o las carcasas de transmisión que requieren acciones de deslizamiento múltiple tardan de 8 a 10 semanas. Este plazo incluye el diseño, el mecanizado, el tratamiento térmico y la ejecución inicial de la muestra T0.
R: Las fundiciones acreditadas con certificación IATF 16949 manejan PPAP proporcionando paquetes de documentación completos. Esto incluye diagramas de flujo de procesos, AMEF, planes de control, resultados de inspección dimensional, certificaciones de materiales y estudios iniciales de capacidad del proceso (Cpk/Ppk). Presentan estos documentos junto con las muestras maestras para la aprobación del OEM antes de que comience la producción en masa.
R: Los MOQ varían significativamente según el tamaño de la fundición y el tonelaje de la máquina. Los fundidores regionales especializados aceptan MOQ tan bajos como 1000 a 3000 piezas por tirada para componentes más pequeños. Las megafundiciones de nivel 1 requieren volúmenes mucho mayores, a menudo a partir de 10.000 piezas, para justificar los tiempos de preparación en células de producción de gran tonelaje y altamente automatizadas.
R: Exigir a la fundición que proporcione un informe de composición química generado por un espectrómetro de emisión óptica para cada lote de metal vertido. Envíe periódicamente muestras de producción a un laboratorio independiente y acreditado para realizar pruebas destructivas y análisis químicos para garantizar que la aleación coincida con el grado especificado.
R: Sí, las principales empresas chinas de fundición a presión operan a la vanguardia de la tecnología de gigacasting. Varias fundiciones de nivel 1 y OEM integrados ejecutan prensas masivas que van desde 6000T hasta 9000T+. Estas instalaciones producen habitualmente componentes estructurales grandes y consolidados, como carrocerías delanteras y traseras y carcasas de baterías para el mercado mundial de vehículos eléctricos.
R: Las fundiciones de primer nivel mantienen salas de herramientas internas exclusivas equipadas con fresadoras CNC, máquinas de electroerosión y estaciones de pulido. Implementan estrictos programas de mantenimiento preventivo basados en el recuento de disparos, que incluyen limpieza, alivio del estrés y reemplazo de pasadores de núcleo desgastados. El mantenimiento interno minimiza el tiempo de inactividad de la producción y extiende la vida útil general del troquel.
R: Sí, las fundiciones orientadas a la exportación poseen una amplia experiencia en el cumplimiento de las regulaciones del mercado europeo. Si bien los componentes de fundición a presión en bruto a menudo no requieren el marcado CE independiente, las fundiciones brindan la trazabilidad del material necesaria, los certificados de cumplimiento de RoHS y la documentación de calidad requerida para que el ensamblaje final del automóvil obtenga la certificación CE.


