
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-30 Origen:Sitio


Los fabricantes de automóviles enfrentan una presión incesante para reducir el peso de los vehículos y los gastos de producción sin comprometer la integridad estructural ni los estándares de seguridad. Los equipos de adquisiciones e ingeniería a menudo utilizan procesos de fabricación familiares, lo que genera expectativas de costos desalineadas. La evaluación del estampado de metal frente a la fundición requiere mirar más allá de los gastos unitarios brutos para comprender la amortización de herramientas, las operaciones secundarias, la selección de materiales y el potencial de consolidación de piezas. Esta guía proporciona un análisis integral de gastos del ciclo de vida, comparando las realidades financieras de ambos procesos para ayudar a los compradores técnicos a determinar la ruta de fabricación más rentable para aplicaciones automotrices específicas. Evaluamos las demandas mecánicas de las arquitecturas de vehículos modernas, desde carcasas de baterías para vehículos eléctricos hasta nodos de chasis estructurales. Elegir el método de fabricación incorrecto bloquea su línea de producción en ciclos ineficientes, altas tasas de desperdicio y mecanizado secundario excesivo. Al desglosar los factores exactos de los costos, se obtiene un marco claro para la selección de proveedores. Esto garantiza que sus requisitos de ingeniería se alineen perfectamente con su presupuesto de adquisiciones, evitando costosos rediseños a mitad del proyecto y cuellos de botella en la cadena de suministro.
Dinámica de herramientas versus costos unitarios: el estampado generalmente ofrece costos de herramientas iniciales más bajos para geometrías 2D simples, mientras que la fundición a presión requiere una mayor inversión inicial pero logra costos unitarios más bajos para componentes 3D complejos.
Consolidación de piezas: la fundición a presión a menudo reduce los costos generales de ensamblaje al combinar múltiples componentes estampados en una sola pieza fundida.
Impacto de las operaciones secundarias: el costo real de cualquiera de los métodos depende en gran medida de los requisitos de posprocesamiento, como el mecanizado CNC o el acabado de superficies.
Punto de equilibrio del volumen: la viabilidad financiera de cada proceso está estrictamente ligada al volumen de producción; Un análisis preciso del punto de equilibrio es obligatorio para las decisiones de adquisiciones.
La evaluación de los métodos de fabricación requiere observar todo el ciclo de vida de producción. Las herramientas iniciales representan sólo una pieza del rompecabezas. La selección de materiales y la complejidad del diseño influyen en gran medida en sus cifras finales. Los tiempos de ciclo dictan cuántas piezas se producen por turno. Los ciclos más rápidos diluyen los gastos generales fijos en más unidades. Los gastos de mano de obra se acumulan rápidamente si los procesos requieren intervención manual o montaje complejo. Las tasas de chatarra impactan directamente la utilización del material y los requisitos de compra de materia prima. El procesamiento secundario a menudo dicta el gasto final por pieza. Evaluar procesos basándose únicamente en cotizaciones por pieza es peligroso. Debe tener en cuenta el mantenimiento de las herramientas a largo plazo y la esperanza de vida de las mismas. La mano de obra de montaje también juega un papel enorme en los cálculos finales. Una pieza individual más barata puede requerir costosas soldaduras o fijaciones posteriores. En el taller, realizamos un seguimiento de las tarifas por hora de las máquinas, el consumo de energía y los salarios de los operadores. Fundir aluminio requiere enormes cantidades de energía en comparación con el funcionamiento de una prensa mecánica. Sin embargo, la prensa requiere sistemas continuos de alimentación de bobinas y eliminación de chatarra. Debe tener en cuenta el espacio, el equipo auxiliar y los programas de mantenimiento para cada tipo de máquina.
Establezca sus requisitos básicos de ingeniería antes de comparar costos. La resistencia estructural dicta la elección de materiales y el espesor mínimo de pared. Los límites de peso impulsan la necesidad de aleaciones más ligeras o espesores de chapa más delgados. La conductividad térmica es esencial para los bloques de motor y las carcasas de baterías. Las tolerancias dimensionales determinan si el mecanizado secundario es absolutamente necesario. Defina sus limitaciones financieras al principio del ciclo de vida del proyecto. Los límites de gasto de capital dictan lo que puede gastar por adelantado en herramientas. Los objetivos de gastos operativos guían los objetivos de producción de su unidad. Equilibrar estas limitaciones garantiza una estrategia de fabricación viable. Debe alinear sus necesidades de ingeniería con su presupuesto de adquisiciones. No definir estos criterios conduce a costosos rediseños a mitad del proyecto. Analizamos las propiedades de límite elástico, resistencia a la tracción y alargamiento. Las estructuras de choque requieren un alto alargamiento para absorber la energía del impacto. Los soportes solo necesitan suficiente límite elástico para mantener un componente en su lugar bajo vibración. Usted hace coincidir el proceso con la realidad mecánica de la pieza.
Los moldes de acero endurecido requieren un importante capital inicial. La complejidad de la cavidad dicta la inversión final en herramientas. Las geometrías complejas requieren diseños de moldes complejos, núcleos deslizantes y sistemas de pasadores expulsores. Esto eleva los gastos iniciales en comparación con los moldes más simples de una sola cavidad. La vida útil de las herramientas es un factor crítico en los cálculos financieros a largo plazo. La fatiga térmica eventualmente degrada las superficies del molde debido a ciclos de calor extremos. Los ciclos de producción de gran volumen requieren un mantenimiento regular y, eventualmente, un reemplazo del molde. La elaboración de presupuestos para la reparación de herramientas garantiza una producción ininterrumpida y evita cuellos de botella en la cadena de suministro. Amortizar estos elevados gastos iniciales en millones de piezas hace que el proceso sea viable. El gasto en herramientas por pieza cae drásticamente a medida que aumenta el volumen. Mecanizamos estos moldes con acero para herramientas H13 de primera calidad. Se someten a un riguroso tratamiento térmico para resistir el choque térmico del metal fundido. También hay que diseñar y mecanizar complejos canales de refrigeración por agua dentro de los bloques de matriz. Una gestión térmica adecuada evita la soldadura y la comprobación del calor en la superficie de la cavidad.
La inyección de metal fundido a alta presión permite tiempos de ciclo rápidos. Esta velocidad reduce significativamente los gastos laborales a escala. La extracción, el enfriamiento y el recorte automatizados reducen aún más la intervención manual. La utilización de materiales en este proceso es altamente eficiente en comparación con los métodos sustractivos. Los canales, bebederos y rebabas se reciclan fácilmente internamente. Esta reciclabilidad compensa sustancialmente los gastos de materia prima. La producción de alta velocidad crea una relación de gastos unitarios muy favorable. Automotive Die Casting sobresale cuando el volumen de producción justifica una instalación extensa. El proceso minimiza el desperdicio de material y maximiza la producción por hora. Calculamos el peso del disparo versus el peso real de la pieza. La galleta, los canales y los desbordamientos a menudo pesan tanto como la pieza misma. Derrites ese exceso de metal, lo inyectas, lo recortas y lo arrojas nuevamente al horno. El coste energético de la refundición es un factor, pero no se pierde la materia prima.
Las iniciativas modernas de aligeramiento del automóvil dependen en gran medida de las aleaciones de aluminio. Las ventajas de relación coste-peso de este material son innegables para la arquitectura de vehículos moderna. Los vehículos más ligeros logran una mejor eficiencia de combustible y una mayor autonomía de la batería eléctrica. Las formulaciones de aluminio personalizadas equilibran los gastos de materia prima con necesidades mecánicas específicas. Estas aleaciones ofrecen una disipación de calor superior para componentes de vehículos eléctricos y piezas de motores. La producción de piezas de fundición a presión de aluminio para automóviles personalizadas requiere una gestión térmica precisa. El gasto inicial en material se compensa fácilmente con las mejoras en el rendimiento del vehículo. Los ingenieros especifican mezclas de aleaciones exactas para cumplir con estrictos estándares de seguridad en caso de choques. Las adiciones de silicio y cobre mejoran la moldeabilidad y la resistencia de la pieza final. Con frecuencia utilizamos A380 para componentes estructurales generales y A356 cuando necesitamos mayor ductilidad. La tecnología de asistencia por vacío extrae el aire de la cavidad antes de la inyección. Esto reduce la porosidad interna y permite secciones de pared más delgadas, lo que reduce aún más el peso de la pieza.
Los troqueles de estampado se dividen en distintos niveles de inversión según la complejidad. Los troqueles de corte simples de una sola estación representan el punto de entrada más bajo. Son adecuados para perfiles básicos y planos. Los troqueles compuestos requieren una inversión moderada para operaciones combinadas de corte y conformado. Los troqueles progresivos de varias etapas exigen el capital inicial más alto en la categoría de estampado. El número de procesos de troquelado se correlaciona directamente con los gastos de herramientas. Cada estación adicional aumenta la ingeniería, el mecanizado y el montaje necesarios. Se producen aumentos exponenciales en el uso de herramientas iniciales con diseños de piezas complejos y con múltiples curvaturas. Sin embargo, estas inversiones siguen siendo generalmente inferiores a las de los moldes de inyección endurecidos utilizados para metal fundido. El estampado ofrece una barrera de entrada más baja para la producción de volumen medio. Un troquel progresivo consta de pesadas zapatas de acero, punzones rectificados con precisión, bloques de troquel y extractores con resorte. Tienes que diseñar pasadores piloto para alinear perfectamente la tira de metal a medida que avanza de una estación a otra.
Las prensas de estampado funcionan a velocidades extremas, a menudo completando cientos de golpes por minuto. La alimentación continua de la bobina reduce los gastos de mano de obra y de horas de máquina. Cada pasada produce una pieza casi terminada, maximizando el rendimiento. Las técnicas especializadas como el estampado con máquina de cuatro deslizamientos ofrecen ventajas únicas. El estampado multideslizamiento reduce los gastos de herramientas para componentes específicos e intrincados. Los clips, soportes y terminales eléctricos para automóviles se benefician enormemente de este método. Reduce el desperdicio de material en comparación con los diseños tradicionales de estampado progresivo. Estas eficiencias hacen que el estampado sea altamente competitivo para geometrías de espesor uniforme y de gran volumen. La rápida tasa de producción diluye los gastos generales increíblemente rápido. Se carga una enorme bobina de acero o aluminio en un desenrollador, se pasa por una enderezadora y se pasa directamente a la prensa. La máquina funciona continuamente. Sólo se detiene para cambiar bobinas o realizar el mantenimiento rutinario del troquel.
Los recortes de chapa generan inevitables desechos durante el proceso de corte. La disposición de la pieza sobre la tira metálica determina el rendimiento del material. Una mala anidación provoca un importante desperdicio de material y mayores gastos por unidad. Las tasas de chatarra impactan directamente en la viabilidad financiera final de la pieza. El estampado enfrenta severas limitaciones con espesores de pared variables. No se puede estampar una pieza que requiera salientes de montaje gruesos y aletas de refrigeración delgadas. Las geometrías 3D complejas a menudo requieren múltiples operaciones de estampado o uniones secundarias. La embutición profunda estira el material, con riesgo de desgarros, adelgazamiento y debilidad estructural. Estas limitaciones pueden compensar los ahorros iniciales en herramientas si se fuerza el diseño. El resto del esqueleto que queda después de borrar las piezas va a un contenedor. Se la vuelve a vender al reciclador, pero a una fracción del precio original de la bobina. La formabilidad del material limita qué tan apretado se puede doblar el metal sin agrietar el radio exterior.
Compare el costo de estampar y soldar tres soportes separados. Ahora compare eso con la fundición de un componente unificado. La consolidación de piezas elimina la mano de obra de montaje, los consumibles de soldadura y los accesorios de fijación. La soldadura requiere accesorios adicionales, mano de obra calificada y controles de calidad rigurosos. Los sujetadores añaden peso innecesario e introducen posibles puntos de falla mecánica. La fundición de una única pieza compleja reduce por completo estos gastos posteriores. Un componente unificado mejora la rigidez estructural y la confiabilidad a largo plazo. La mayor inversión en herramientas a menudo se justifica por enormes ahorros en el montaje. Los equipos de adquisiciones deben calcular el costo total del ensamblaje, no solo el precio de la pieza individual. Esto lo vemos constantemente con los soportes de motor y los nodos de suspensión. Un conjunto estampado requiere celdas de soldadura MIG robóticas, accesorios de soldadura personalizados y pruebas de soldadura destructivas. Un único nodo fundido cae directamente en la línea de montaje, eliminando tres subcomponentes y una docena de soldaduras.
Calcular el punto de equilibrio es esencial para una selección precisa del proceso. Este es el volumen de producción donde se compensan los mayores gastos de herramientas. Los menores gastos unitarios eventualmente superan el desembolso de capital inicial. Los escenarios de volumen bajo a moderado favorecen el estampado o métodos de fabricación alternativos. Cuando se producen tiradas limitadas, un menor gasto de capital suele ganar el argumento financiero. Las tiradas de gran volumen desplazan en gran medida la ventaja hacia la inyección de metal fundido. Una previsión precisa evita costosos desajustes en su estrategia de fabricación. Asigne siempre su volumen de producción proyectado a los programas de amortización de herramientas. Un punto de equilibrio mal calculado destruye la rentabilidad del proyecto. Se toma el costo total de herramientas y se divide por la producción esperada. Agregue eso al precio por pieza. Si sólo necesitas veinte mil piezas, tiene sentido un troquel progresivo. Si necesita dos millones de piezas en cinco años, el pesado molde de inyección se amortiza en el primer año.
Métrica de evaluación | Fundición a presión automotriz | Estampado de metales |
|---|---|---|
Inversión inicial en herramientas | Alto (Moldes complejos de acero endurecido) | Bajo a moderado (Depende de las etapas progresivas) |
Gasto unitario (alto volumen) | Muy bajo | Muy bajo |
Complejidad geométrica | Excelente (espesor de pared variable, características internas) | Limitado (espesor uniforme, principalmente perfiles 2D) |
Potencial de consolidación de piezas | Alto (Combina varias partes en una) | Bajo (a menudo requiere soldadura/fijación secundaria) |
Rendimiento y desperdicio de materiales | Alto rendimiento (los canales/bebederos se reciclan internamente) | Rendimiento moderado (chatarra esquelética inevitable) |
Las operaciones de acabado impactan significativamente el gasto de la pieza final. La chapa estampada ofrece un acabado superficial suave y natural directamente desde la bobina. Las piezas fundidas suelen requerir tratamientos secundarios para cumplir con estrictos estándares cosméticos. El granallado elimina las rebabas y unifica la textura de la superficie. El acabado vibratorio suaviza los bordes ásperos y mejora la estética general. El revestimiento enchapado o en polvo proporciona la resistencia a la corrosión y el atractivo visual necesarios. Estas operaciones secundarias añaden mano de obra y tiempo al gasto total de producción. Lograr piezas fundidas de precisión para automóviles con una superficie lisa requiere tener en cuenta estos pasos de acabado específicos. Debe presupuestar estas operaciones durante la fase de cotización inicial. Cargamos miles de piezas en enormes tinas vibratorias llenas de medios cerámicos. El medio limpia las piezas y elimina las rebabas afiladas que deja la prensa de recorte. Agrega tiempo de ciclo, pero entrega una pieza lista para el ensamblaje final o el recubrimiento.
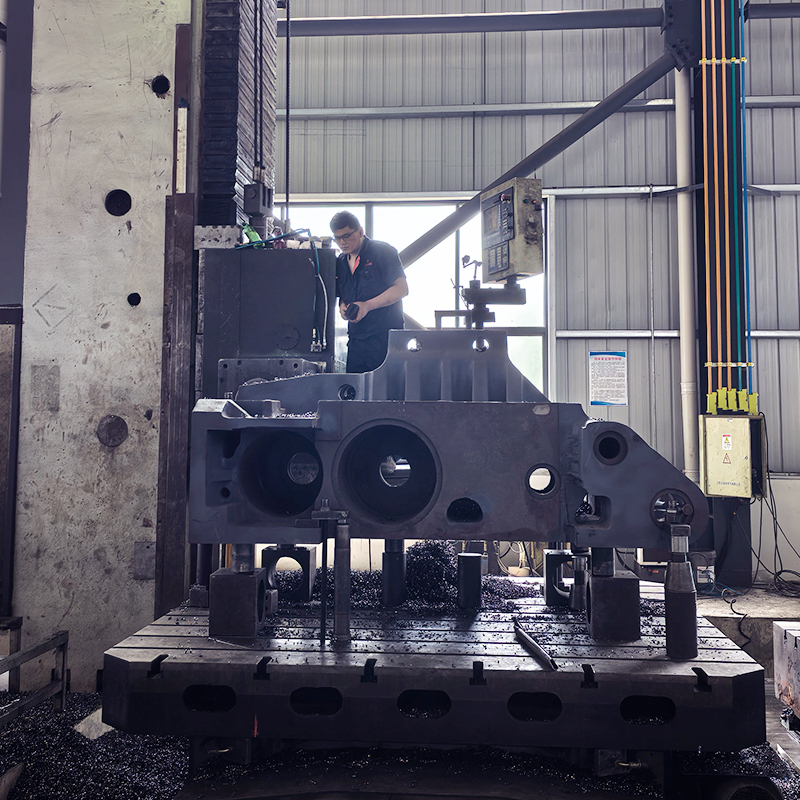
Las tolerancias estrictas a menudo exigen un mecanizado posterior al proceso obligatorio. Esto agrega tiempo de ciclo, gastos de fijación y mano de obra al gasto unitario. Las superficies de contacto críticas deben ser perfectamente planas y dimensionalmente precisas. Las piezas fundidas de carcasas de transmisión mecanizadas por CNC sirven como un excelente ejemplo de este requisito. Los muñones de los cojinetes internos y las caras de montaje requieren dimensiones exactas. Los gastos de mecanizado secundario impactan fuertemente en el cálculo financiero final del componente. Minimizar las características mecanizadas durante la fase de diseño es fundamental para el control de costos. El diseño para la capacidad de fabricación reduce la dependencia de costosas operaciones sustractivas secundarias. Diseñamos accesorios hidráulicos personalizados para sujetar las piezas fundidas en bruto dentro de centros de mecanizado horizontales. Las fresadoras CNC enfrentan las almohadillas de montaje y perforan y roscan los orificios roscados. Cada minuto que la pieza permanece en la máquina CNC agrega un costo directo al resultado final.
Los defectos comunes varían significativamente entre los dos procesos de fabricación. La inyección de metal fundido lucha contra la porosidad interna y los cierres fríos. El estampado enfrenta desafíos con la recuperación elástica del material, el adelgazamiento excesivo y el desgarro de los bordes. Las tasas de defectos impactan directamente en los gastos de desechos y en el rendimiento general del material. Se requieren pruebas no destructivas para componentes estructurales críticos de automóviles. La inspección por rayos X detecta porosidades internas en piezas fundidas de paredes gruesas. Estas estrictas medidas de control de calidad aumentan los gastos operativos. Mitigar los defectos en las primeras etapas de la producción ahorra una cantidad significativa de capital y evita las retiradas del mercado. Los sólidos parámetros de control de procesos no son negociables para los proveedores de automoción. Seccionamos piezas en el suelo y las comprobamos con microscopios. Utilizamos máquinas de medición por coordenadas para verificar el dimensionamiento y las tolerancias geométricas. Si el operador de la prensa de estampado no lubrica la bobina adecuadamente, el troquel se irritará y usted romperá el metal.
Los plazos de entrega de herramientas representan un gasto de oportunidad significativo para el lanzamiento de nuevos vehículos. Los moldes suelen tardar mucho más en fabricarse y validarse que los troqueles de estampado. El mecanizado de cavidades complejas, el procesamiento por electroerosión y los tratamientos térmicos amplían los plazos. Las fases de validación requieren múltiples iteraciones de muestreo para lograr dimensiones perfectas. La creación rápida de prototipos mitiga los riesgos durante la fase crítica de validación. Las herramientas blandas permiten realizar pruebas físicas antes de comprometerse con moldes de producción de acero duro. Estas estrategias evitan costosas reelaboraciones de herramientas y retrasos desastrosos en la producción. Tener en cuenta los plazos de entrega en el calendario de lanzamiento de su producto es esencial para el éxito. Realizamos un proceso completo de aprobación de piezas de producción antes de enviar cualquier volumen de producción. Debe demostrar que el proceso es estable y capaz de ejecutarse al precio cotizado. Acelerar la construcción de la herramienta siempre da como resultado piezas de mala calidad y troqueles rotos en el suelo.
Realice una revisión rigurosa del Diseño para la Fabricabilidad con su equipo de ingeniería para identificar oportunidades de consolidación de piezas.
Solicite cotizaciones detalladas de proveedores que separen claramente la amortización de herramientas de los gastos unitarios brutos.
Calcule su punto de equilibrio de volumen exacto antes de comprometer capital en cualquiera de los procesos de fabricación.
Evalúe todas las necesidades de mecanizado secundario y acabado de superficies para garantizar una previsión precisa de los gastos del ciclo de vida.
Evalúe las limitaciones de tiempo de entrega de su proyecto para determinar si la fabricación de moldes se ajusta al cronograma de lanzamiento de su vehículo.
R: Los troqueles de estampado generalmente requieren una inversión inicial menor, especialmente para perfiles 2D simples. Los moldes de inyección de acero endurecido exigen un gasto de capital inicial significativamente mayor debido al complejo mecanizado de cavidades, líneas de agua y requisitos térmicos. La diferencia exacta depende en gran medida de la complejidad, el tamaño y la cantidad de estaciones progresivas requeridas de la pieza.
R: Los troqueles compuestos realizan múltiples cortes o dobleces en un solo golpe en una estación, lo que los hace ideales para piezas planas moderadamente complejas. Los troqueles progresivos mueven la tira de metal a través de múltiples estaciones secuenciales. Esto los hace perfectos para geometrías complejas y de gran volumen que requieren conformado, perforación y corte progresivos.
R: El punto de equilibrio varía según la complejidad de la pieza y el potencial de consolidación. Generalmente, las tiradas de producción de gran volumen que superan los cientos de miles de unidades justifican la elevada inversión inicial en herramientas. El proceso logra esto a través de gastos por unidad significativamente más bajos, tiempos de ciclo más rápidos y una reducción de la mano de obra de ensamblaje posterior.
R: No. Los componentes del motor generalmente requieren espesores de pared variables, canales de enfriamiento internos complejos y una enorme rigidez estructural. El estampado se limita a espesores uniformes de chapa. No puede replicar las intrincadas geometrías 3D, los gruesos salientes de montaje o la masa térmica necesaria para los bloques de motor o las carcasas de transmisión.
R: El mecanizado secundario agrega mano de obra, tiempo de máquina y gastos de fijación a la unidad base. Si una pieza requiere un fresado CNC extenso para lograr tolerancias estrictas en las superficies de contacto o en los muñones de los cojinetes, estas operaciones secundarias a veces pueden exceder el gasto de fundición inicial. Minimizar las características mecanizadas es fundamental.
R: La fundición generalmente ofrece una mejor utilización del material porque los canales, bebederos y rebabas se pueden fundir y reciclar internamente de inmediato. El estampado genera inevitables recortes de chapa y restos de esqueleto. Debe vender esta chatarra a recicladores a un valor depreciado, lo que genera un mayor desperdicio neto de material.


