
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-12 Origen:Sitio


La fabricación de automóviles en gran volumen exige un equilibrio rígido entre tiempos de ciclo rápidos, objetivos estrictos de reducción de peso y una integridad estructural sin concesiones. No entender las limitaciones físicas, la química metalúrgica y la dinámica térmica del proceso de fundición a presión conduce a costosas revisiones de diseño, fallas prematuras de las herramientas, tasas de porosidad inaceptables y retrasos en los lanzamientos de producción. Más allá de las definiciones básicas, esta guía desglosa la mecánica exacta de la fundición a presión de automóviles . Examinamos las realidades del comportamiento de los materiales bajo presión extrema y los criterios técnicos necesarios para evaluar a los socios fabricantes. Aprenderá cómo mitigar los riesgos de producción, gestionar la fatiga térmica en matrices de acero endurecido y especificar las operaciones secundarias correctas para tolerancias estrictas. Al comprender estas limitaciones mecánicas fundamentales, los equipos de ingeniería pueden diseñar componentes que sobrevivan al ciclo de inyección y funcionen de manera confiable en el campo.
La fundición a presión de automóviles se basa en la inyección de aleaciones fundidas a presiones extremas (10 a 175 MPa) para lograr una solidificación rápida, lo que la hace viable sólo para la producción de gran volumen donde los costos de herramientas se pueden amortizar.
La selección de materiales y la química de la masa fundida dictan los límites del proceso; el aluminio ofrece la mejor relación resistencia-peso para componentes estructurales, mientras que el zinc proporciona capacidades superiores para paredes delgadas y vida útil de la herramienta.
Lograr tolerancias estrictas a menudo requiere operaciones secundarias; evaluar a un proveedor requiere evaluar sus capacidades de mecanizado CNC integrado, células de fundición automatizadas y validación de calidad (CMM, rayos X).
La porosidad es un riesgo inherente a la fundición a presión a alta presión (HPDC); Una adquisición exitosa requiere examinar las capacidades de fundición al vacío del proveedor, su experiencia en diseño de puertas y la capacidad de tonelaje de la máquina.
Para evaluar la capacidad de un proveedor para producir geometrías complejas, los equipos de ingeniería deben comprender las limitaciones físicas. Los ciclos de inyección de alta presión dictan requisitos específicos de la maquinaria. La interacción entre el metal fundido y las matrices de acero endurecido define el éxito final de la producción. No se puede diseñar una pieza sin saber cómo la máquina fuerza físicamente el metal hacia la cavidad.
Los procesos de cámara fría y cámara caliente sirven para aplicaciones automotrices completamente diferentes. El aluminio requiere sistemas de cámara fría debido a su alto punto de fusión. El metal fundido se vierte en una manga de perdigones fría antes de la inyección. El zinc funciona perfectamente en máquinas de cámara caliente donde el mecanismo de inyección se encuentra sumergido directamente en la masa fundida. La velocidad de disparo y la presión llenan las complejas cavidades del molde antes de que se produzca una solidificación prematura del metal. El émbolo debe acelerar instantáneamente para forzar el metal a través del sistema de compuerta.
El ciclo de inyección se divide en tres fases distintas. Primero, la fase de disparo lento empuja el metal más allá del orificio de vertido para evitar que quede aire atrapado. En segundo lugar, la fase de disparo rápido empuja el metal hacia la cavidad a velocidades superiores a los 40 metros por segundo. Finalmente, la fase de intensificación aplica una presión masiva para exprimir el metal que se solidifica, alimentando los huecos de contracción. Los cálculos del tiempo de ciclo impactan directamente en la escalabilidad de la producción. Los ciclos más rápidos reducen la carga térmica en la superficie del troquel. El cucharón y la extracción automatizados se vuelven necesarios para mantener velocidades de ciclo constantes. Las variaciones en el tiempo del ciclo alteran el equilibrio térmico del molde, lo que provoca una desviación dimensional.
Fase de inyección | Velocidad del émbolo | Función primaria | Riesgo si se configura incorrectamente |
|---|---|---|---|
Tiro lento (Fase 1) | 0,1 - 0,5 m/s | Mueva el metal más allá del orificio de vertido, reúna el material fundido | Atrapamiento severo de aire en la manga de perdigones. |
Tiro rápido (Fase 2) | 2,0 - 8,0 m/s | Llene la cavidad antes de que el metal se congele. | Cierres en frío, llenado incompleto, marcas de flujo |
Intensificación (Fase 3) | Estática (alta presión) | Apriete el metal para alimentar la contracción. | Porosidad de contracción interna, estructura débil. |
Hacer coincidir el tamaño de la pieza y el área proyectada con la capacidad de la prensa garantiza una fundición adecuada. Los soportes pequeños funcionan eficientemente en máquinas de 400 toneladas. Las unidades estructurales masivas requieren gigaprensas de 6.000 toneladas. El área proyectada de la pieza fundida dicta la fuerza de sujeción requerida. Una fuerza de bloqueo insuficiente provoca la separación del troquel durante la fase de intensificación. Esta falla física provoca una excesiva rebaba a lo largo de la línea de separación. También crea graves imprecisiones dimensionales y piezas rechazadas.
Los ingenieros calculan la presión de inyección multiplicada por el área proyectada para determinar el tonelaje mínimo. Se agregan factores de seguridad para tener en cuenta los picos de presión. Utilizar un molde en una máquina de tamaño insuficiente garantiza un desgaste prematuro de la herramienta y problemas constantes de calidad. Debe verificar que su socio fabricante tenga el tonelaje de máquina exacto requerido para su componente específico.
Tonelaje de la máquina | Aplicación automotriz típica | Área máxima proyectada (aprox.) |
|---|---|---|
400 - 600 toneladas | Soportes para sensores, carcasas de bombas pequeñas | 100 - 150 pulgadas cuadradas |
800 - 1200 toneladas | Tapas de transmisión, cárteres de aceite | 200 - 300 pulgadas cuadradas |
1600 - 2500 toneladas | Bloques de motor, cajas de transmisión | 400 - 600 pulgadas cuadradas |
Más de 4000 toneladas (Giga-press) | Estructuras de bajos traseras, bandejas de batería | 1000+ pulgadas cuadradas |
Los sistemas de control de temperatura de los troqueles mantienen la estabilidad dimensional. Las líneas de agua y aceite regulan las velocidades de enfriamiento en todo el molde. Una gestión térmica adecuada evita puntos calientes localizados que provocan huecos por contracción. La calidad y la química de la fundición exigen un control estricto en la planta de fundición. La desgasificación previa a la inyección elimina el hidrógeno disuelto del aluminio líquido. La eliminación de fundente y escoria previene las inclusiones de óxido en el modelo final.
Los troqueles de acero endurecido H13 experimentan una fatiga térmica severa con el tiempo. Este calentamiento y enfriamiento constante provoca una retención de calor en la superficie de la cavidad. La comprobación del calor deja venas elevadas en la parte escayolada. Comprender este mecanismo de desgaste dicta programas de mantenimiento predictivo y reemplazos de insertos. Si un proveedor ignora la gestión térmica, el troquel fallará prematuramente y detendrá la línea de producción.
Elegir la aleación adecuada implica un estricto equilibrio. Equilibra las propiedades mecánicas, la capacidad de fundición, el tamaño de la pieza y la longevidad de las herramientas. El metal seleccionado dicta el tipo de máquina requerido y los pasos de posprocesamiento. No se puede forzar una aleación de alta resistencia a adoptar una geometría de paredes delgadas sin esperar graves defectos de fabricación.
El aluminio domina el sector del automóvil para bloques de motor y nodos estructurales. Ofrece una relación resistencia-peso excepcional y una resistencia natural a la corrosión. A380 sirve como estándar industrial para componentes automotrices en general. Ofrece una excelente moldeabilidad y estanqueidad a la presión. A356 proporciona una mayor ductilidad para piezas críticas de suspensión y chasis. Sin embargo, el aluminio tiene un alto punto de fusión. Esta característica provoca un desgaste agresivo de las herramientas en comparación con los metales más blandos.
El aluminio fundido en realidad se suelda a la superficie del troquel de acero si fallan los agentes desmoldantes. El mantenimiento frecuente del troquel se vuelve obligatorio cuando se utilizan componentes de aluminio de gran volumen. Los ingenieros deben diseñar piezas con espesores de pared uniformes para evitar velocidades de enfriamiento desiguales. Las secciones gruesas en una fundición de aluminio inevitablemente extraerán metal fundido de secciones más delgadas, creando huecos internos.
El magnesio impulsa iniciativas extremas de aligeramiento en toda la industria automotriz. Los fabricantes lo utilizan para volantes, estructuras de asientos y carcasas de cajas de transferencia. La fundición de magnesio requiere protocolos de seguridad especializados debido a los graves riesgos de inflamabilidad. Los gases de cobertura, como el hexafluoruro de azufre, evitan que el magnesio fundido se oxide. El magnesio fluye excepcionalmente bien, lo que permite paredes más delgadas que el aluminio.
El zinc ofrece una moldeabilidad superior para componentes complejos de paredes delgadas, de tamaño pequeño a mediano. Provoca un impacto mínimo en el desgaste del troquel, lo que permite que las herramientas duren más de un millón de disparos. Los ingenieros deben equilibrar la precisión del zinc con su mayor densidad. Los componentes de zinc pesan mucho más que las piezas idénticas de aluminio. Esta penalización de peso limita el zinc a componentes funcionales más pequeños, como carcasas de cerraduras y soportes de sensores.
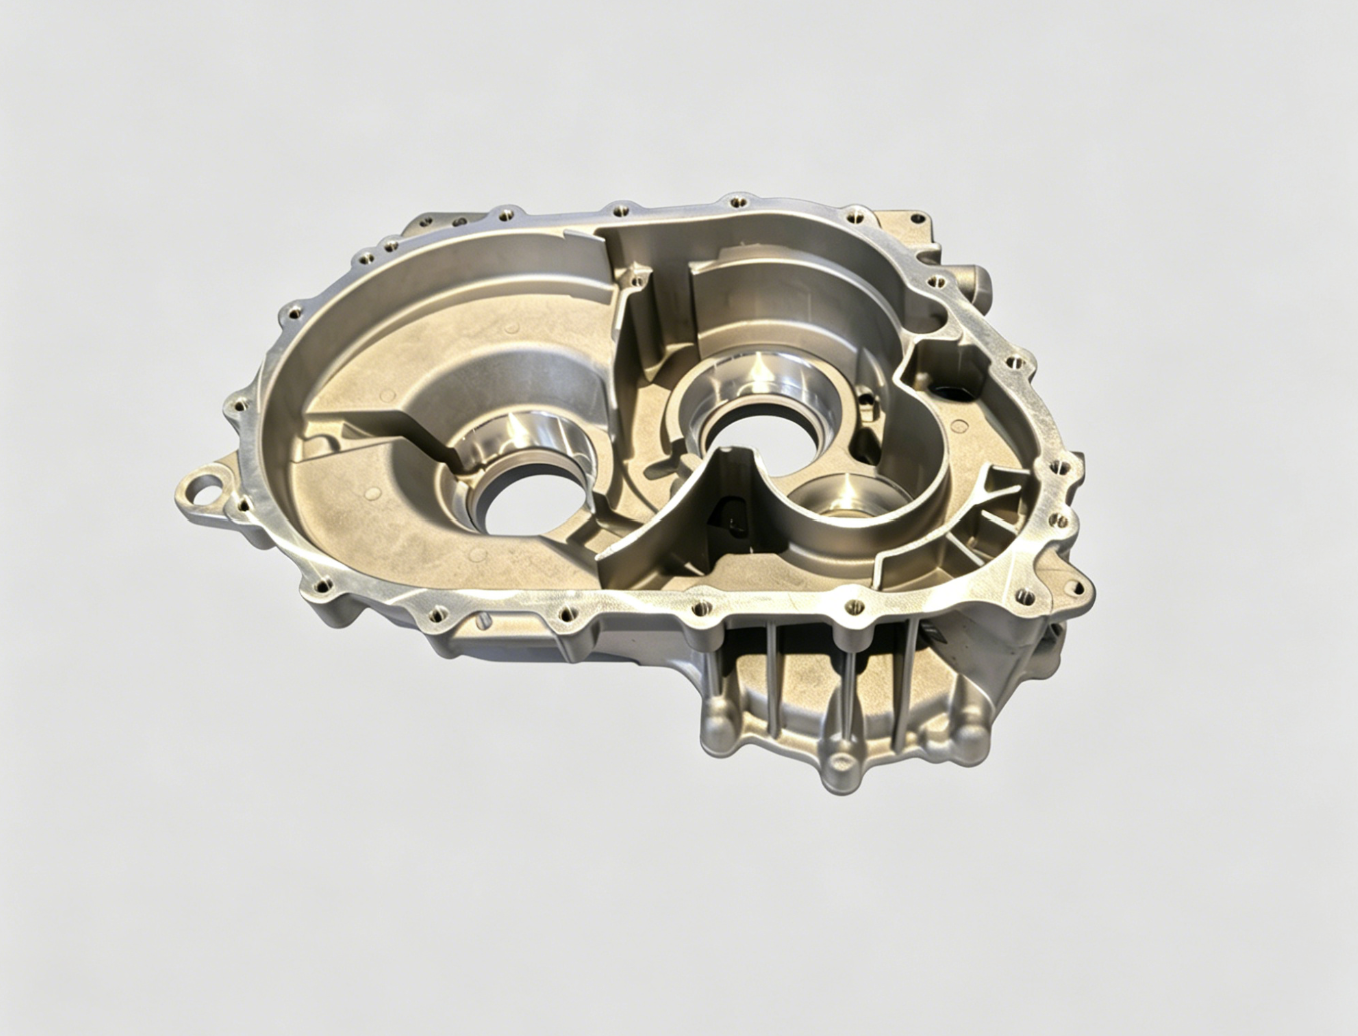
Las piezas fundidas en bruto rara vez cumplen inmediatamente las tolerancias finales del ensamblaje automotriz. Requieren acabado secundario, mecanizado de precisión y posprocesamiento controlado. El proceso de fundición proporciona la forma casi neta, mientras que el mecanizado proporciona las dimensiones finales exactas. Depender únicamente de las tolerancias del material fundido para las superficies de contacto críticas dará como resultado fallas en el ensamblaje.
Las operaciones secundarias logran las microtolerancias necesarias para las alineaciones de los engranajes de la transmisión. Los orificios de los rodamientos exigen una concentricidad exacta y una perpendicularidad estricta. La producción de piezas fundidas de carcasas de transmisión mecanizadas por CNC requiere accesorios avanzados. Los proveedores deben indexar piezas fundidas complejas sin inducir deformación por tensión. Los dispositivos Tombstone en centros de mecanizado horizontales procesan varias carcasas simultáneamente. La integridad estructural debe permanecer intacta durante la remoción de material pesado.
La configuración del mecanizado de estos alojamientos sigue una secuencia estricta para mantener las referencias de referencia:
Establezca la referencia principal fresando la cara de montaje principal hasta quedar plana.
Taladre y escaria los orificios para pasadores para asegurar la pieza fundida para operaciones posteriores.
Desbaste los muñones del cojinete principal para eliminar la piel fundida y aliviar la tensión interna.
Realice operaciones de mandrinado de acabado utilizando herramientas de diamante policristalino (PCD) para lograr una concentricidad ajustada.
Golpee todas las roscas de montaje usando machos de roscar para evitar la contaminación de virutas dentro de la carcasa.
Las trayectorias de las herramientas están optimizadas para evitar vibraciones en secciones de paredes delgadas. La transición de la fundición en bruto a la carcasa terminada requiere una integración perfecta entre la fundición y el taller de maquinaria.
Los componentes de manipulación de fluidos conllevan estrictos requisitos de estanqueidad a la presión. El diseño para la fabricabilidad (DFM) evita vías de fuga y huecos internos. Una eficaz fundición a presión de la carcasa de la bomba de aceite del motor automotriz evita caídas de presión. Los ingenieros optimizan el espesor de la pared y las compuertas para garantizar un flujo de material sólido por toda la carcasa. La cavidad del gerotor exige una planitud y un acabado superficial excepcionales.
Cualquier porosidad en las zonas de sellado provoca inmediatamente fugas de fluido. A menudo resulta necesaria la fundición asistida por vacío para eliminar el gas atrapado en estas secciones de paredes gruesas. La impregnación post-fundido sella cualquier microporosidad antes del montaje final. Durante la impregnación, las carcasas se colocan en una cámara de vacío y una resina especializada se introduce en los poros microscópicos. La resina cura, dejando la pieza fundida completamente hermética a la presión.
El acabado de la superficie del troquel afecta directamente al producto final. La pulverización automatizada del agente desmoldante y las velocidades de inyección controladas minimizan los defectos de la superficie. Estos controles evitan cierres en frío, marcas de flujo y ampollas. La entrega de piezas fundidas de precisión para automóviles con superficie lisa implica realidades específicas de posprocesamiento. El granallado elimina las rebabas menores y crea una textura mate uniforme.
El acabado vibratorio suaviza los bordes afilados y prepara la superficie para el recubrimiento. La preparación del revestimiento cumple con los requisitos cosméticos sin alterar las dimensiones críticas. Las técnicas de enmascaramiento protegen las superficies de sellado mecanizadas durante el chorreado abrasivo. La rugosidad de la superficie final (Ra) dicta el éxito de las juntas y sellos posteriores. Si la superficie es demasiado rugosa, las juntas no lograrán sellar. Si es demasiado suave, es posible que ciertos adhesivos no se adhieran correctamente.
Es importante diferenciar entre un taller de fundición de productos básicos y un socio de calidad automotriz. Necesita un fabricante capaz de ofrecer una precisión repetible. El proveedor adecuado integra tecnología avanzada con rigurosos sistemas de control de calidad. Debe auditar sus instalaciones para verificar sus afirmaciones técnicas.
La fundición a alta presión y sin porosidad es un mito. La atención se centra en la porosidad controlada y no crítica. El HPDC estándar atrapa aire dentro de la cavidad durante la fase de inyección de alta velocidad. La fundición a presión asistida por vacío evacua el aire de la cavidad apenas milisegundos antes de la inyección. Este proceso reduce drásticamente la porosidad del gas en las piezas estructurales. También permite los necesarios tratamientos térmicos post-colado.
Sin un sistema de vacío, el gas atrapado se expande durante el tratamiento térmico y provoca ampollas en la superficie. Los bloques de vacío y las rejillas de ventilación deben mantenerse meticulosamente para garantizar una evacuación de aire adecuada en cada disparo. El proceso de vacío sigue una secuencia precisa:
La matriz se cierra y se bloquea cuando la máquina tiene un tonelaje completo.
La válvula de vacío se abre, extrayendo aire de la cavidad y del manguito de inyección.
El émbolo avanza empujando el metal fundido hacia el interior del molde evacuado.
La ventilación fría congela el metal instantáneamente, evitando que entre en la bomba de vacío.
La pieza solidifica bajo alta presión de intensificación.
La robótica impulsa recorridos automotrices de gran volumen. Garantizan un cucharón, una lubricación de matrices y una extracción de piezas constantes. La automatización reduce significativamente la variación del tiempo del ciclo. Minimiza el error humano en la gestión térmica y mantiene ritmos de producción constantes. Las herramientas de extremo del brazo (EOAT) eliminan cuidadosamente las piezas fundidas calientes sin inducir distorsión.
Las prensas de recorte automáticas cortan los canales y los desbordes inmediatamente después de la extracción. Este flujo continuo evita cuellos de botella en el piso de fundición. Una celda totalmente automatizada garantiza que el disparo número 10.000 coincida con el perfil térmico exacto del disparo número 10. Las operaciones manuales introducen fluctuaciones térmicas que arruinan la estabilidad dimensional.
Las matrices de acero endurecido representan un importante gasto de capital inicial. Esta inversión se amortiza en una tirada de más de 100.000 unidades. La evaluación de los programas de mantenimiento de troqueles de los proveedores garantiza el éxito a largo plazo. Busque programas de mantenimiento predictivo, reparaciones de soldadura expertas y reemplazos de insertos estratégicos. Los pasadores centrales se desgastan rápidamente y requieren cambios frecuentes.
El propio bloque de matriz debe someterse periódicamente a tratamientos de alivio de tensiones. Una gestión adecuada del ciclo de vida evita fallos catastróficos de las herramientas a mitad de la producción. Una sala de herramientas dedicada dentro de las instalaciones de fundición indica el compromiso del proveedor con una producción ininterrumpida. Deben tener la capacidad de mecanizar insertos de repuesto internamente para minimizar el tiempo de inactividad.
Los estándares de la Asociación Norteamericana de Fundición a Presión (NADCA) guían las tolerancias de precisión. Aplicar estos estándares directamente a los requisitos de producción automotriz. NADCA distingue entre tolerancias estándar y de precisión según la geometría de la pieza. Las máquinas de medición de coordenadas (CMM) internas verifican las dimensiones exactas. El monitoreo de procesos en tiempo real garantiza que cada lote cumpla con las estrictas especificaciones automotrices.
El control estadístico de procesos (SPC) rastrea la desviación dimensional a lo largo del tiempo. Estos datos permiten a los ingenieros ajustar los parámetros del proceso antes de que las piezas caigan fuera de tolerancia. Depender de calibradores manuales es insuficiente para los requisitos automotrices modernos. El proveedor debe proporcionar informes CMM detallados que mapeen los datos críticos de su componente.
Existen modos de falla comunes en la fundición a presión de automóviles. Debes eliminarlos durante la fase DFM. La resolución reactiva de problemas en la planta de fundición desperdicia tiempo y materiales. Anticipar defectos y diseñar el utillaje para prevenirlos.
La separación del troquel bajo presión provoca rebabas. El recorte manual introduce variabilidad, mientras que el recorte automático garantiza la coherencia. La contracción se produce de forma natural a medida que el metal fundido se solidifica y se enfría. El software de simulación de flujo de molde como MAGMASOFT predice el flujo de metal con precisión. Los ingenieros utilizan estos datos durante la fase de diseño. Optimizan los sistemas de compuertas y mitigan los riesgos de deformación antes de cortar acero.
La simulación identifica secciones pesadas aisladas propensas a huecos de contracción. Agregar líneas de enfriamiento o pasadores de presión apunta directamente a estas áreas problemáticas. Los ángulos de salida adecuados evitan que las piezas se peguen y se deformen durante la expulsión. Si una pieza carece de suficiente tracción, los pasadores expulsores perforarán la pieza fundida o la deformarán sin posibilidad de reparación.
Tipo de defecto | Apariencia Visual | Causa principal | Acción correctiva |
|---|---|---|---|
Porosidad de los gases | Huecos internos lisos y redondos. | Aire atrapado durante el tiro rápido | Implementar fundición al vacío, ajustar la ventilación. |
Porosidad de contracción | Huecos internos irregulares y dentados. | Las secciones pesadas aisladas se enfrían al final | Agregue pasadores de compresión y rediseñe el espesor de la pared |
Cierres fríos | Líneas visibles o grietas en la superficie. | Congelación del metal antes de que se llene la cavidad | Aumente la velocidad de inyección, aumente la temperatura del troquel |
Soldadura | Metal pegado al troquel, superficie de la pieza rota | Lubricante de matriz inadecuado, puntos calientes | Ajustar las boquillas de pulverización, aumentar la refrigeración por agua. |
Los componentes de seguridad críticos exigen una inspección por rayos X y una tomografía computarizada. Estos métodos detectan inclusiones ocultas en el subsuelo y porosidad excesiva. Establezca límites de calidad aceptables (AQL) claros al principio del proyecto. Defina exactamente qué tamaño y ubicación de la porosidad es permisible. Finalice los requisitos del proceso de aprobación de piezas de producción (PPAP) antes de iniciar la producción en masa.
Las certificaciones de materiales deben acompañar a cada lote de aleación. Las pruebas destructivas, como las pruebas de tracción, verifican las propiedades mecánicas del metal fundido. Un sólido programa de garantía de calidad evita que piezas de fundición defectuosas lleguen a la línea de montaje. El proceso de validación del PPAP requiere un estricto cumplimiento de la documentación:
Registros de Diseño y Dibujos Globos.
Diagramas de flujo de procesos que mapean toda la ruta de fabricación.
Análisis modal de fallos y efectos de procesos (PFMEA).
Plan de Control que detalla frecuencias y métodos de inspección.
Análisis de Sistemas de Medición (MSA) y estudios Gage R&R.
Estudios Iniciales de Capacidad de Procesos (Cpk).
La fundición a presión para automóviles sigue siendo el método más eficaz para la producción de piezas metálicas complejas y de gran volumen. El éxito requiere una gestión rigurosa de las inversiones en herramientas, la química de fusión y los procesos DFM. El mecanizado de precisión y las células automatizadas transforman el metal en bruto en componentes automotrices críticos.
Inicie una revisión DFM integral con socios de fabricación preseleccionados utilizando datos de simulación de flujo de molde.
Solicite garantías documentadas de vida útil de las herramientas basadas en selecciones de aleaciones específicas y programas de mantenimiento predictivo.
Verifique que las capacidades de tonelaje de la máquina se alineen perfectamente con el tamaño de su pieza, el área proyectada y la fuerza de bloqueo requerida.
Defina criterios estrictos de aceptación de porosidad y requisitos de END en sus especificaciones de fabricación iniciales.
R: La vida útil de las herramientas suele oscilar entre 50 000 y 100 000 disparos. Esta variación depende en gran medida de la complejidad de la pieza, la aleación de aluminio específica elegida y el rigor del programa de mantenimiento del troquel. Las aleaciones agresivas desgastan el acero H13 más rápido, lo que requiere mantenimiento predictivo y reemplazos de insertos para mantener la precisión dimensional.
R: La fundición a presión a alta presión inyecta metal fundido a velocidades y presiones extremas (10 a 175 MPa). Esto permite velocidades de ciclo rápidas y capacidades de paredes mucho más delgadas en comparación con la fundición por gravedad. Si bien los costos de herramientas son más altos, la rápida tasa de producción lo hace ideal para tiradas automotrices de gran volumen.
R: El tonelaje de la máquina se refiere a la fuerza de sujeción aplicada para mantener cerradas las mitades del troquel. Una fuerza de bloqueo suficiente evita la separación del troquel bajo presiones de inyección extremas. Esta métrica dicta el área máxima proyectada y el tamaño de la pieza que una máquina específica puede fundir con éxito sin crear rebabas excesivas.
R: Las piezas fundidas a presión estándar a menudo se ampollan durante el tratamiento térmico debido a la expansión del gas atrapado. Para realizar tratamientos térmicos T6 de forma segura, los fabricantes deben utilizar sistemas de fundición a presión al vacío. Esto evacua el aire de la cavidad del molde antes de la inyección, minimizando la porosidad del gas y evitando la formación de ampollas estructurales.
R: La porosidad se debe principalmente al atrapamiento de gas durante la inyección de metal a alta velocidad y a una mala desgasificación del fundido. La contracción durante el rápido proceso de solidificación también crea vacíos internos. El diseño de compuerta adecuado, la asistencia de vacío y la gestión térmica optimizada ayudan a controlar y minimizar estos defectos inherentes.
R: Si bien la fundición a presión produce formas casi netas, las superficies de contacto críticas y los orificios de los rodamientos requieren una precisión más estricta. Los fabricantes confían en el mecanizado CNC secundario para lograr las microtolerancias exactas necesarias para la alineación adecuada de los engranajes, la integridad estructural y el sellado de fluidos en las carcasas de transmisión modernas.
R: El espesor mínimo de pared depende de la aleación y la geometría de la pieza. Los componentes de zinc pueden conseguir paredes de hasta 1,0 mm de espesor. Las piezas estructurales de aluminio normalmente requieren un mínimo de 2,0 mm a 3,0 mm para garantizar un flujo de metal adecuado, evitar cierres fríos y mantener la integridad estructural necesaria.


