
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-23 Origen:Sitio


La obtención de la base estructural para equipos industriales requiere una planificación precisa. Calcular mal los gastos de componentes rígidos a gran escala puede descarrilar los proyectos de fabricación. El presupuesto para estas piezas masivas va mucho más allá de una simple tarifa de material por libra. Los equipos de adquisiciones e ingeniería deben tener en cuenta las herramientas iniciales, la metalurgia compleja, los tratamientos térmicos y el mecanizado de precisión de gran tamaño. Depender únicamente del peso de la materia prima para estimar los gastos del proyecto a menudo conduce a graves excesos presupuestarios al final del ciclo de producción. Esta guía desglosa los verdaderos factores de costo de las piezas fundidas personalizadas, desde la creación del patrón inicial hasta el acabado final de precisión. Proporcionamos un marco realista para evaluar las cotizaciones de fundiciones, comprender las variaciones extremas de precios y mitigar los riesgos ocultos de adquisición antes de que se vierta la primera onza de metal fundido.
Las herramientas son el principal obstáculo inicial: la fabricación de patrones para piezas fundidas grandes requiere un capital inicial significativo, lo que hace que la amortización del volumen y las estrategias de creación de prototipos sean factores críticos en el costo por pieza.
El material dicta el precio base: la elección entre hierro fundido gris, hierro dúctil, fundición mineral y acero establece el costo base de la materia prima, pero afecta en gran medida los gastos de mecanizado posteriores.
El acabado impulsa los costos finales: Lograr las tolerancias requeridas para las piezas fundidas de máquinas herramienta de alta precisión a menudo cuesta tanto o más que el proceso de fundición en bruto en sí debido al equipo CNC especializado de gran formato requerido.
La complejidad puede superar al tamaño: los componentes más pequeños y altamente complejos a veces pueden incurrir en costos de mecanizado más altos que los lechos estructurales masivos debido a los requisitos complejos de fijación y tolerancia a nivel de micras.
Asuntos logísticos ocultos: el transporte, la manipulación, las pruebas no destructivas (NDT) y los tratamientos térmicos para aliviar el estrés añaden habitualmente entre un 15 y un 30 % al coste final en destino de las piezas fundidas pesadas.
El primer obstáculo financiero importante en cualquier proyecto de fundición es la creación del patrón. El material elegido para el patrón se correlaciona directamente con el volumen de producción esperado y la durabilidad requerida. Los patrones de madera, generalmente elaborados con pino o caoba, ofrecen un costo de entrada más bajo. Las fundiciones los utilizan para tiradas de bajo volumen o bases estructurales masivas y únicas. Sin embargo, la madera se degrada con el tiempo. Absorbe la humedad de la arena de fundición y pierde precisión dimensional. Para volúmenes de producción medianos, los patrones de uretano o polímeros de alta resistencia brindan una mejor resistencia al desgaste.
Cuando la producción alcanza grandes volúmenes, las fundiciones requieren placas de cerillas y cajas de machos de aluminio mecanizadas. Las herramientas de aluminio exigen un capital inicial sustancial. Sin embargo, resiste miles de ciclos de moldeo sin degradarse. Esta durabilidad, en última instancia, reduce el costo por pieza durante un ciclo de producción prolongado. La complejidad de los patrones aumenta exponencialmente los costos iniciales. Una estructura simple en forma de bloque requiere técnicas básicas de moldeo. Por el contrario, los componentes con cortes profundos, canales de refrigeración internos o cavidades huecas complejas requieren núcleos de arena complejos. Cada núcleo requiere su propia caja de herramientas dedicada. La mano de obra involucrada en mezclar, hornear, colocar y ventilar estos núcleos dentro del molde principal agrega una importante cantidad de trabajo adicional a cada vertido.
Los costos de creación de prototipos también varían enormemente según la metodología elegida. La creación rápida de prototipos utilizando moldes de arena impresos en 3D permite a los ingenieros omitir por completo la creación de patrones físicos. Esta tecnología de inyección de aglutinante imprime el molde y los núcleos directamente desde un archivo CAD. Si bien el costo unitario de un molde de arena impreso en 3D es más alto que el de un molde de arena estándar, sigue siendo una fracción del costo de cortar herramientas de aluminio permanentes. Esto la convierte en una estrategia ideal para validar un diseño o producir una pieza fundida de prueba de concepto única antes de comprometer mucho capital en herramientas de producción permanente.
Material del patrón | Capital inicial | Durabilidad / Vida útil | Mejor aplicación |
|---|---|---|---|
Madera (Pino/Caoba) | Bajo | Bajo (Se degrada con la humedad) | Prototipos únicos, vertidos individuales masivos |
Uretano / Polímero | Medio | Medio (Resiste la abrasión de la arena) | Tiradas de producción cortas a medianas |
Aluminio mecanizado | Alto | Alto (Miles de ciclos) | Producción de gran volumen y varios años |
Arena impresa en 3D (sin patrón) | Ninguno (alto costo por unidad) | N/A (Molde de un solo uso) | Creación rápida de prototipos, núcleos internos complejos |
La elección de la materia prima establece el costo base pero también dicta el rendimiento y la maquinabilidad del componente final. El hierro fundido gris sigue siendo el estándar de la industria para bases de máquinas estructurales debido a sus excepcionales propiedades de amortiguación de vibraciones. La estructura de escamas de grafito dentro del hierro gris disipa de forma natural la energía cinética. Esto evita la vibración durante operaciones de mecanizado pesado. También es relativamente fácil de mecanizar, lo que mantiene manejables los costos posteriores. Al adquirir piezas fundidas para máquinas herramienta , el hierro gris a menudo proporciona el mejor equilibrio entre costo y rendimiento.
El hierro dúctil, caracterizado por su estructura de grafito nodular, ofrece una resistencia a la tracción y al impacto significativamente mayores. Sin embargo, el proceso de inoculación especializado necesario para producir hierro dúctil aumenta el costo del material base. Además, el hierro dúctil es más resistente a las herramientas de corte. Esto ralentiza las velocidades de avance y aumenta los gastos de mecanizado en el taller.
Los materiales alternativos como el granito epoxi, a menudo denominado fundición mineral, presentan una relación costo-rendimiento diferente. Las piezas fundidas minerales combinan agregados de piedra triturada con un aglutinante epoxi. Ofrecen una amortiguación de vibraciones superior en comparación con los metales tradicionales y curan a temperatura ambiente. Esto elimina la necesidad de hornos de fusión que consumen mucha energía. Si bien las materias primas para el granito epoxi tienen un precio elevado, el proceso a menudo elimina la necesidad de un posterior alivio del estrés térmico. Además, las inserciones de precisión se pueden fundir directamente en la base mineral, lo que reduce drásticamente la cantidad de fresado CNC pesado necesario posteriormente.
La huella física de una pieza fundida dicta la selección de la fundición. La gran mayoría de las fundiciones comerciales están equipadas para manipular componentes que pesan unos pocos cientos de libras. Cuando un proyecto requiere una plataforma estructural masiva que pesa decenas de miles de libras, el grupo de proveedores capaces se reduce drásticamente. El vertido de componentes masivos requiere enormes capacidades de fusión, fosos de moldeo de piso especializados y puentes grúa de alta resistencia. Con menos fundiciones capaces de ejecutar vertidos a gran escala, los equipos de adquisiciones pierden influencia competitiva en materia de precios.
Las tasas de rendimiento también desempeñan un papel fundamental en la eficiencia de los materiales y la fijación de precios. La tasa de rendimiento es la relación entre el peso final utilizable de la pieza fundida y la cantidad total de metal vertido. Para garantizar una fundición sólida y libre de cavidades por contracción, las fundiciones deben diseñar complejos sistemas de compuertas, bebederos y elevadores pesados. Estos introducen metal fundido en el molde a medida que la pieza se enfría y se contrae. Una pieza de fundición estructural pesada puede requerir verter mucho más metal que el peso final de la pieza. El costo de fundir, verter y eventualmente cortar este exceso de material se incluye directamente en el precio por libra cotizado por la fundición.
La obtención de una pieza fundida en bruto es sólo la primera fase del proceso de fabricación. Transformar esa forma rugosa en un componente funcional de la máquina requiere una gran remoción de metal. Los centros de mecanizado comerciales estándar funcionan a tarifas por hora accesibles. Sin embargo, las piezas fundidas estructurales de gran tamaño requieren enormes molinos de pórtico, perforadoras horizontales o configuraciones especializadas de muñones de 5 ejes. Estas máquinas de gran formato representan enormes inversiones de capital para el taller mecánico. En consecuencia, las tarifas por hora para operar equipos de gran capacidad son sustancialmente más altas que las tarifas de molienda estándar. Cuando una pieza fundida de varias toneladas requiere decenas de horas en un molino de pórtico, los costos de mecanizado eclipsan rápidamente el costo del trabajo de fundición en bruto.
Cuando se trata de una fundición de acero mecanizada por CNC de precisión , la dureza del material agrava aún más el tiempo de mecanizado. Las piezas fundidas de acero requieren configuraciones de máquina muy rígidas e insertos de carburo especializados para mantener tasas de eliminación de material aceptables sin inducir un desgaste excesivo de la herramienta. Al desbastar un lecho enorme, los maquinistas a menudo encuentran puntos duros o bordes fríos donde el metal se enfrió demasiado rápido contra la arena. Estos puntos duros destruyen instantáneamente las inserciones de carburo, lo que requiere cambios frecuentes de herramienta y ralentiza toda la operación de desbaste.
El mecanizado de piezas fundidas pesadas se divide estrictamente en dos etapas distintas: desbaste y acabado. Las piezas fundidas llegan de la fundición con una piel exterior dura y abrasiva compuesta de óxidos metálicos y arena incrustada. El mecanizado en desbaste implica eliminar agresivamente esta piel y acaparar la mayor parte del exceso de material para acercar la pieza a sus dimensiones finales. Esta etapa requiere husillos de alto torque, herramientas rígidas y una potencia significativa de la máquina.
Una vez que se completa la etapa de desbaste, la pieza fundida a menudo debe descansar o someterse a un tratamiento térmico para aliviar las tensiones internas introducidas por la eliminación pesada de material. El mecanizado de acabado es una disciplina completamente diferente. Se centra en lograr las tolerancias geométricas finales, acabados superficiales y ubicaciones precisas de los orificios. El acabado requiere cortes más ligeros, velocidades de avance más lentas y equipos de medición altamente sensibles. Separar estos dos procesos es obligatorio para la estabilidad dimensional, pero requiere múltiples configuraciones de la máquina, mover piezas pesadas por el taller y tiempos totales de ciclo extendidos.
La búsqueda de tolerancias geométricas estrictas es el mayor factor de los costos posteriores a la fundición. Lograr la planitud, el paralelismo y la perpendicularidad necesarios para las guías lineales exige configuraciones especializadas. Al producir piezas fundidas de máquinas herramienta de alta precisión , los talleres mecánicos deben utilizar controles de temperatura ambiental. Una enorme fundición de hierro se expandirá y contraerá según la temperatura ambiente del taller. Mecanizar una superficie crítica con una tolerancia a nivel de micras requiere que la fundición, la máquina herramienta y el refrigerante estén térmicamente estabilizados.
Los equipos de ingeniería deben ser muy conscientes de la variación extrema de precios causada por el exceso de tolerancia. La aplicación de tolerancias generales estrictas a superficies no críticas obliga al maquinista a utilizar velocidades de avance más lentas, realizar cambios frecuentes de herramientas y realizar inspecciones exhaustivas durante el proceso en áreas que simplemente no lo requieren. Esta práctica puede fácilmente triplicar el costo final de una pieza de fundición estándar. Además, las formas irregulares de fundición no quedan planas en las mesas de las máquinas estándar. Los talleres deben diseñar y construir dispositivos de sujeción personalizados para asegurar la pieza fundida en bruto de manera rígida sin inducir distorsión de sujeción. La ingeniería y fabricación de estos accesorios personalizados añaden importantes gastos generales a la producción inicial.
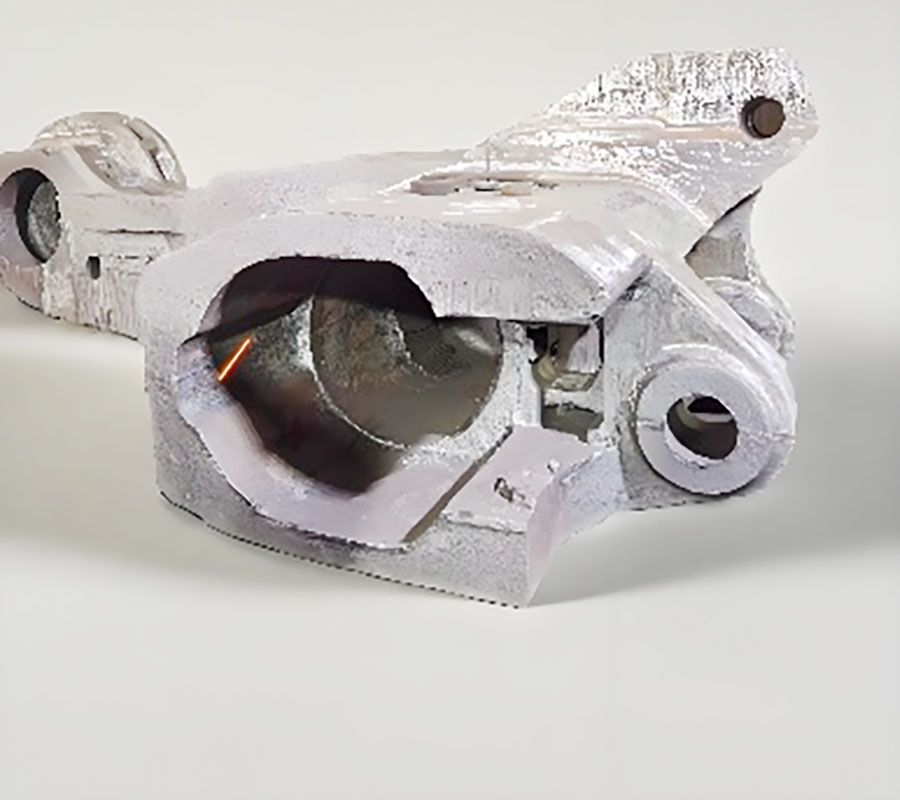
Los componentes estructurales masivos forman la columna vertebral de cualquier equipo industrial. Al evaluar las bases y las piezas fundidas de columnas de máquinas herramienta , los principales factores de costo son el volumen del material, la estabilidad térmica y el desbaste de gran envolvente. Estas piezas presentan una construcción de paredes pesadas y amplias nervaduras internas diseñadas para maximizar la rigidez estática y dinámica. El gran volumen de metal fundido requerido exige un alto costo de material base.
Debido a que estas piezas son físicamente masivas, requieren tiempos de enfriamiento prolongados en el molde de arena. A veces permanecen sentados durante varios días para evitar tensiones internas graves. Esto ocupa un valioso espacio en la fundición. Una vez en el taller de maquinaria, el gran tamaño de la plataforma de la máquina dicta que sólo los molinos de pórtico más grandes y costosos pueden manejar las operaciones de desbaste y acabado. La logística de voltear una plataforma de fundición de veinte toneladas para mecanizar múltiples caras requiere elevaciones coordinadas de dos grúas, lo que agrega más costos de mano de obra y protocolos de seguridad a la ruta de fabricación.
Los factores de coste cambian drásticamente al analizar componentes móviles más pequeños y altamente complejos, como carcasas de husillo o cabezales de fresado multieje. Una discrepancia de ingeniería común surge cuando los equipos de adquisiciones se dan cuenta de que producir una carcasa de husillo pequeña con frecuencia cuesta más que una columna estructural masiva. La complejidad de estas piezas más pequeñas influye en el precio. Las carcasas de los husillos requieren un núcleo interno complejo para crear camisas de enfriamiento y canales de lubricación. Colocar estos delicados núcleos de arena con precisión dentro del molde requiere mucha mano de obra.
Durante la fase de mecanizado, la carcasa del husillo requiere una precisión extrema. Los orificios de los rodamientos deben mecanizarse con una concentricidad exacta y tolerancias cilíndricas para evitar fallas prematuras de los rodamientos a altas RPM. Lograr este nivel de precisión a menudo requiere mandrinadoras horizontales especializadas o centros de mecanizado simultáneos de 5 ejes. El tiempo dedicado a ajustar la configuración, sondear la pieza y realizar pasadas microscópicas de acabado supera con creces el tiempo necesario para desbastar una bancada de máquina grande y plana.
Las piezas fundidas en bruto contienen cantidades masivas de tensión interna residual generada durante el proceso de enfriamiento desigual en la fundición. Si se mecaniza una pieza fundida sin abordar estas tensiones, la eliminación del material hará que el componente se deforme y se retuerza fuera de tolerancia con el tiempo. Abordar esto requiere procesos obligatorios para aliviar el estrés. El envejecimiento natural implica dejar el molde en bruto al aire libre durante varios meses para permitir que las fluctuaciones estacionales de temperatura alivien lentamente el estrés. Si bien es económico, este método genera enormes costos de mantenimiento de inventario y extiende los plazos de entrega de manera inaceptable.
La producción moderna se basa en el alivio artificial del estrés térmico. Las piezas fundidas se cargan en enormes hornos industriales, se calientan lentamente hasta una temperatura específica, se mantienen durante varias horas y luego se enfrían a un ritmo estrictamente controlado. Alternativamente, el alivio de la tensión vibratoria utiliza vibraciones mecánicas sintonizadas para estabilizar la estructura cristalina del metal. Ambos métodos artificiales requieren equipo especializado, consumen una cantidad significativa de energía y añaden tarifas de procesamiento obligatorias al costo final del componente.
La apariencia de la superficie no proporciona ninguna indicación de la integridad interna de una pieza fundida. La porosidad del subsuelo, las inclusiones de arena o las cavidades de contracción ocultas pueden comprometer la rigidez estructural del componente. Para mitigar este riesgo, las fundiciones y los compradores deben implementar rigurosos protocolos de pruebas no destructivas (NDT).
Pruebas ultrasónicas (UT): utiliza ondas sonoras de alta frecuencia para mapear los huecos internos y medir el espesor de las paredes.
Inspección de partículas magnéticas (MPI): detecta grietas microscópicas en la superficie y cerca de la superficie magnetizando la pieza y aplicando partículas ferrosas.
Pruebas radiográficas (rayos X): proporciona una imagen interna completa de componentes altamente críticos, revelando el tamaño exacto y la ubicación de las inclusiones.
Si bien los END añaden costos iniciales, previenen pérdidas financieras catastróficas más adelante en el ciclo de producción. Descubrir un enorme vacío interno sólo después de que un componente ha pasado por decenas de horas de costoso mecanizado CNC da como resultado un desecho total. El comprador pierde el coste de la fundición en bruto, el flete y el exorbitante tiempo de mecanizado. Establecer una responsabilidad clara para el reemplazo de chatarra y exigir END por adelantado es una inversión crítica para ahorrar costos.
El movimiento físico de piezas de fundición industriales pesadas representa un costo oculto sustancial. El transporte de una plataforma de máquina de varias toneladas no es una operación de envío estándar. Requiere remolques de plataforma especializados, cadenas de servicio pesado y, a menudo, permisos de carretera con sobrepeso o tamaño. Además, estos componentes rara vez viajan directamente desde la fundición hasta el piso de ensamblaje final. Una ruta típica podría implicar el envío de la pieza fundida en bruto desde la fundición a una instalación especializada de tratamiento térmico, luego a un contratista de mecanizado pesado y, finalmente, a la planta de ensamblaje OEM. Cada punto de contacto requiere equipos de aparejo especializados y puentes grúa para carga pesada. Estas tarifas compuestas de flete y manipulación añaden habitualmente márgenes sustanciales al coste final en destino del componente.
El método más eficaz para controlar los costes se produce durante la fase inicial de CAD. La implementación de principios estrictos de Diseño para Fabricación (DFM) garantiza que el componente esté optimizado para el proceso de fundición. Los ingenieros deben estandarizar los espesores de las paredes siempre que sea posible. La transición abrupta de una sección gruesa y pesada a una pared delgada provoca un enfriamiento desigual. Esto provoca desgarros calientes y cavidades por contracción que requieren costosas intervenciones de fundición. La eliminación de cavidades internas innecesarias reduce la dependencia de núcleos de arena frágiles, lo que reduce directamente los costos de mano de obra.
Los ingenieros también deben considerar los ángulos de inclinación. Un mínimo de 1,5 grados de inclinación permite dibujar el patrón en la arena sin romper las paredes del molde, lo que reduce la necesidad de reparación manual del molde en el piso de la fundición. En lo que respecta al mecanizado, los ingenieros deben evaluar implacablemente los requisitos de tolerancia. Relajar las tolerancias geométricas en superficies que no coinciden evita que los maquinistas pierdan tiempo en acabados estéticos. Además, agregar márgenes de mecanizado estratégicos garantiza que el taller de mecanizado tenga suficiente material adicional para limpiar la superficie y lograr planitud, evitando que la pieza fundida se deseche debido a cambios menores en la fundición.
Comprometerse a utilizar herramientas costosas basadas en un diseño no probado es un riesgo financiero enorme. Si la pieza fundida mecanizada final presenta problemas de resonancia armónica o puntos débiles estructurales, las herramientas de aluminio permanentes deben modificarse en gran medida o desecharse por completo. Aprovechar las técnicas de creación rápida de prototipos mitiga este riesgo. Al utilizar moldes de arena impresos en 3D, los equipos de ingeniería pueden fabricar una serie limitada de prototipos funcionales. Estos prototipos pueden mecanizarse, ensamblarse y someterse a pruebas de carga y vibración en el mundo real. Una vez validado el diseño, el equipo puede invertir con confianza en herramientas de producción permanente sin temor a revisiones costosas.
Los equipos de adquisiciones sopesan constantemente los beneficios del abastecimiento de fundiciones nacionales versus extraterritoriales. Las fundiciones costa afuera con frecuencia ofrecen costos iniciales de herramientas más bajos y tarifas reducidas por libra de material debido a menores gastos generales de mano de obra. Sin embargo, estos ahorros iniciales deben equilibrarse con las realidades logísticas. El abastecimiento en alta mar introduce plazos de entrega de transporte marítimo prolongados, procesos aduaneros complejos y altos costos de envío para componentes pesados. Además, gestionar disputas de calidad, coordinar estándares de END y manejar el reemplazo de chatarra a través de fronteras internacionales requiere una amplia supervisión administrativa. Para componentes estructurales altamente complejos y con tolerancias estrictas, las ventajas de comunicación y los tiempos de tránsito reducidos de las fundiciones nacionales o cercanas a la costa a menudo superan la ventaja inicial del precio en el extranjero.
Comprender el escalamiento del volumen es esencial para una proyección de costos precisa. En la producción de bajo volumen, el costo inicial del patrón y los accesorios de mecanizado personalizados representan un porcentaje enorme del costo unitario. A medida que aumentan los volúmenes de producción, estos gastos de capital fijo se amortizan en una mayor cantidad de piezas, lo que reduce significativamente el costo unitario. Los equipos de adquisiciones deben calcular el punto de equilibrio específico en el que invertir en herramientas permanentes de alta durabilidad y accesorios CNC dedicados resulta más económico que depender de métodos de fabricación más baratos y de corto plazo. La planificación de ciclos de producción de varios años permite a los compradores negociar mejores tarifas a largo plazo tanto con la fundición como con el contratista de mecanizado.
Inicie una revisión formal del Diseño para la Fabricación (DFM) con su fundición antes de finalizar cualquier modelo CAD para eliminar núcleos internos innecesarios y estandarizar los espesores de las paredes.
Exigir que todas las Solicitudes de cotización (RFQ) definan explícitamente las calidades de los materiales, los estándares de pruebas no destructivos requeridos y las tolerancias de mecanizado finales para evitar tarifas ocultas posteriores a la fundición.
Audite a los posibles socios de fabricación en función de sus capacidades integradas, dando prioridad a las instalaciones que ofrecen alivio interno del estrés térmico y mecanizado de desbaste de sobres grandes para reducir la logística de carga.
Implemente una fase de creación rápida de prototipos utilizando moldes de arena impresos en 3D para validar la rigidez estructural y el rendimiento armónico antes de invertir capital en herramientas permanentes de producción de aluminio.
R: Las tarifas básicas por libra fluctúan según la aleación específica, siendo el hierro gris estándar las aleaciones dúctiles o de acero más económicas y especializadas que exigen tarifas más altas. El peso de la materia prima es sólo una fracción del precio final. Los núcleos internos complejos, las bajas tasas de rendimiento de la fundición y los bajos volúmenes de producción sesgan fuertemente el precio de referencia al alza, lo que hace que las estimaciones fijas por libra sean muy inexactas para componentes estructurales complejos.
R: Los costos de los patrones aumentan dramáticamente con la complejidad y el volumen previsto. Los patrones de madera simples o los moldes de arena impresos en 3D utilizados para la creación rápida de prototipos requieren un capital inicial mínimo. Por el contrario, las complejas placas de aluminio multinúcleo diseñadas para ciclos de producción de gran volumen y de varios años requieren una importante inversión de capital inicial, aunque reducen drásticamente el costo por pieza con el tiempo.
R: El mecanizado de piezas fundidas en bruto requiere un equipo CNC enorme y muy rígido capaz de manejar componentes de varias toneladas. Operar fresadoras de pórtico de gran tamaño o máquinas perforadoras exige tarifas por hora superiores. Cortar la capa exterior dura y abrasiva de una pieza fundida requiere velocidades de avance lentas, mientras que lograr tolerancias a nivel de micras exige accesorios personalizados y estrictos controles de temperatura ambiental.
R: Los componentes pequeños, como las carcasas de los husillos, suelen presentar tolerancias geométricas extremas, canales de refrigeración internos complejos y orificios de rodamiento precisos. Lograr estas especificaciones requiere múltiples configuraciones en centros de mecanizado avanzados de 5 ejes. El extenso tiempo de configuración, el sondeo y los pases de acabado microscópicos necesarios para piezas intrincadas con frecuencia hacen que los costos de mecanizado sean más altos que el desbaste básico de un lecho estructural masivo.
R: Las columnas de máquinas herramienta requieren una rigidez estática y dinámica excepcional. Exigen propiedades metalúrgicas específicas para la amortiguación de vibraciones, extensas nervaduras internas y tratamientos obligatorios de alivio de tensiones térmicas para garantizar la estabilidad dimensional a lo largo del tiempo. Estos estrictos requisitos de rendimiento, combinados con el gran tamaño de los moldes, elevan sus costos de producción significativamente por encima de las piezas fundidas comerciales estándar.
R: Las materias primas utilizadas en las piezas fundidas de minerales de granito epoxi a menudo tienen un costo base más alto que el hierro fundido en bruto. Sin embargo, la fundición mineral cura a temperatura ambiente, lo que elimina la necesidad de una fusión que consume mucha energía y el posterior alivio del estrés térmico. Debido a que las plaquitas de precisión se pueden fundir directamente en la base, se reduce drásticamente los requisitos finales de mecanizado CNC, lo que a menudo genera ahorros generales en el proyecto.
R: La responsabilidad depende estrictamente de los términos del contrato negociados. La práctica estándar de la industria a menudo limita la responsabilidad de la fundición de reemplazar la pieza fundida en bruto, dejando que el comprador absorba el tiempo de mecanizado perdido y los costos de flete. Este riesgo financiero hace que las pruebas no destructivas (END) iniciales, como la inspección ultrasónica o por rayos X, sean una inversión crítica antes de comenzar cualquier mecanizado pesado.


