
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-19 Origen:Sitio


La integridad estructural y el costo del ciclo de vida de los componentes industriales están dictados fundamentalmente por el proceso de fabricación elegido antes de cortar el primer troquel. Especificar el método de forjado incorrecto conduce a un desgaste excesivo de las herramientas, operaciones de mecanizado secundarias innecesarias o fallas catastróficas de los componentes bajo cargas dinámicas. Los equipos de ingeniería y adquisiciones deben equilibrar los requisitos mecánicos con la economía del volumen de producción. Esta guía proporciona un marco riguroso para evaluar los procesos de forjado en caliente versus en frío. Detallamos los resultados metalúrgicos, las capacidades dimensionales y la eficiencia general de la producción para garantizar la especificación correcta para aplicaciones de servicio pesado. Aprenderá cómo la temperatura altera las estructuras cristalinas y dicta las propiedades mecánicas finales. También cubrimos el desgaste de matrices, el rendimiento del material y los umbrales de producción. Al comprender estas variables, puede alinear la geometría de las piezas con las capacidades del proceso y evitar costosos cuellos de botella en la cadena de suministro.
La recristalización es la métrica definitoria: la forja en frío se produce a temperatura ambiente o cerca de ella, maximizando el límite elástico a través del endurecimiento por deformación, mientras que la forja en caliente opera por encima de la temperatura de recristalización del metal (por ejemplo, 950 °C a 1250 °C para el acero) para permitir una deformación severa sin fracturarse.
Tolerancia frente a complejidad: el forjado en frío ofrece un acabado superficial superior y tolerancias iniciales más estrictas, mientras que el forjado en caliente se adapta a geometrías muy complejas y tamaños de componentes masivos que el trabajo en frío no puede lograr.
Costo total de producción: la forja en frío requiere mayores inversiones iniciales en herramientas y cargas de prensa más pesadas, pero minimiza el mecanizado posterior y el desperdicio de material. El forjado en caliente reduce los requisitos iniciales de fuerza de prensado, pero a menudo requiere operaciones secundarias y recortes rápidos.
Idoneidad del material: Los aceros con bajo contenido de carbono y las aleaciones más blandas son los principales candidatos para el forjado en frío; Los aceros de alta aleación, el titanio y las superaleaciones suelen requerir forjado en caliente.
Es necesario comprender cómo la temperatura altera la estructura cristalina del metal para predecir las propiedades mecánicas finales de las piezas forjadas . El ambiente térmico durante la deformación plástica dicta directamente la estructura del grano interno del material, la densidad de dislocación y el rendimiento final bajo carga. Vemos esto a diario en el taller. Si se lleva un material más allá de sus límites sin el soporte térmico adecuado, los troqueles se agrietan y las piezas fallan.
La forja en frío comprime el metal a temperatura ambiente o cerca de ella. Este proceso depende completamente de la ductilidad inherente del material para fluir hacia la cavidad del troquel sin la ayuda del ablandamiento térmico. Debido a que el metal permanece muy por debajo de su punto de recristalización, la red cristalina sufre una severa distorsión durante la deformación. Con frecuencia utilizamos prensas mecánicas masivas capaces de generar entre 1.000 y 3.000 toneladas de fuerza en una fracción de segundo. La energía cinética transferida a la pieza de trabajo es inmensa. Los operadores deben controlar las temperaturas de los troqueles incluso en el forjado en frío, ya que la fricción interna genera un calor localizado significativo.
Los fabricantes emplean varias técnicas distintas para lograr geometrías cercanas a la neta sin calor. El recalcado reduce la longitud de un tocho al tiempo que aumenta su diámetro. Usamos esto constantemente para cabezas de sujetadores. La extrusión hacia adelante y hacia atrás fuerza el material a través de un orificio o alrededor de un punzón para crear formas cilíndricas o huecas complejas. El acuñado aplica una presión masiva localizada para impartir detalles precisos de la superficie y lograr un tamaño dimensional exacto.
El resultado metalúrgico definitorio del trabajo en frío es el endurecimiento por deformación, también conocido como endurecimiento por trabajo. A medida que el metal se deforma, las dislocaciones dentro de la red cristalina se multiplican y se entrelazan. Este entrelazamiento restringe un mayor movimiento de dislocación. Aumenta exponencialmente el límite elástico y de tracción del material. Sin embargo, este aumento de resistencia tiene el costo directo de la ductilidad.
La gestión de la fricción dicta el éxito en la forja en frío. Las presiones extremas necesarias para mover el metal frío generan inmensas fuerzas de corte en la interfaz del troquel y la pieza de trabajo. Los sistemas avanzados de lubricación química son obligatorios. Los recubrimientos de fosfato de zinc combinados con jabones de estearato reactivos crean una capa límite robusta. Esto evita daños catastróficos en el troquel y fallas en las herramientas bajo cargas de alto tonelaje.
A pesar de sus ventajas, la forja en frío enfrenta limitaciones estrictas en cuanto a la ductilidad del material. Los aceros con alto contenido de carbono y las aleaciones complejas carecen de la plasticidad necesaria a temperatura ambiente. Forzar estos materiales a adoptar formas complejas en frío excederá su tenacidad a la fractura. Verá grietas severas o fallas en el troquel explosivo.
La forja en caliente cambia fundamentalmente la física de la deformación al calentar la pieza de trabajo por encima de su umbral de recristalización. Para las aleaciones de acero, esto significa pasar a la fase austenita, normalmente entre 950°C y 1250°C. A estas temperaturas, el metal alcanza un estado altamente plástico. Esto permite un desplazamiento volumétrico masivo con un tonelaje de prensa significativamente menor. Los sistemas de calentamiento por inducción son el estándar en los talleres modernos. Proporcionan un calentamiento rápido y uniforme en toda la sección transversal del tocho. Los hornos de gas todavía se utilizan para forjas masivas de matriz abierta, pero introducen mayores riesgos de descarburación de la superficie si la atmósfera no está estrictamente controlada.
El proceso generalmente se divide en categorías de matriz abierta y matriz cerrada. La forja con matriz abierta manipula formas masivas y de bajo volumen entre matrices planas o simplemente contorneadas. Depende de la habilidad del operador para lograr la geometría final. La forja con matriz cerrada o con matriz de impresión fuerza al tocho calentado a entrar en cavidades repetibles y altamente complejas. Rellena intrincados rasgos geométricos que serían imposibles de formar en frío.
La principal ventaja de la forja en caliente es la recristalización dinámica continua. A medida que el metal se deforma, los granos distorsionados se nuclean inmediatamente en granos nuevos y libres de tensiones. Esto evita por completo el endurecimiento por deformación. El material puede sufrir una deformación plástica masiva sin fallo estructural. Los ingenieros pueden diseñar componentes asimétricos muy complejos.
Operar a temperaturas extremas introduce realidades térmicas que deben incorporarse al proceso. Los metales se expanden cuando se calientan y se contraen cuando se enfrían. Esta contracción térmica no siempre es perfectamente uniforme. Requiere tolerancias específicas y modificaciones en el diseño de la matriz para garantizar que el componente enfriado final cumpla con las especificaciones dimensionales.
La evaluación de los resultados mecánicos de la forja en caliente y en frío requiere mapear cambios metalúrgicos específicos con criterios de desempeño del mundo real. El proceso elegido dicta directamente cómo sobrevivirá un componente bajo fatiga, impacto y tensiones cortantes.
Tanto el forjado en caliente como en frío producen un flujo de grano continuo que se adapta a la geometría de la pieza. Esta es una enorme ventaja estructural sobre los componentes mecanizados a partir de barras sólidas. Cuando secciona y graba un componente forjado, las líneas de veta trazan visualmente los contornos exteriores. Este flujo ininterrumpido actúa como la veta de un trozo de madera, proporcionando la máxima resistencia a lo largo de su longitud. El mecanizado atraviesa estas líneas, exponiendo las fibras finales que son altamente susceptibles al agrietamiento por fatiga bajo cargas cíclicas.
La forja en frío produce estructuras de grano altamente direccionales. Debido a que el metal no recristaliza, los granos alargados permanecen apretados a lo largo del eje primario de deformación. Esto crea una excepcional resistencia a la fatiga y fuerza direccional. Los componentes forjados en frío son ideales para trayectorias de carga específicas donde los vectores de tensión son altamente predecibles.
Los ingenieros deben evaluar cuidadosamente la relación inversa entre resistencia y ductilidad al especificar componentes forjados en frío. Mientras que el endurecimiento por deformación lleva el límite elástico a su máximo absoluto, la pieza resultante se vuelve significativamente más frágil. Si una pieza forjada en frío se somete a una carga de impacto que excede su límite elástico, es más probable que se rompa que se deforme.
La forja en caliente produce una estructura de grano equiaxial y completamente homogénea. La recristalización continua elimina las tensiones residuales internas. Ofrece ductilidad superior, tenacidad a la fractura y resistencia al impacto. Esto hace que la forja en caliente sea la opción obligatoria para componentes sujetos a cargas de impacto impredecibles o vibraciones extremas.
Considere los requisitos operativos y de material para un soporte de dirección forjado de alta resistencia . Este componente de la suspensión debe sobrevivir a cargas dinámicas continuas, impactos en la carretera y movimientos de dirección de alto torque sin fallas catastróficas. Si bien es necesario un alto límite elástico para mantener la geometría bajo carga, se requiere máxima ductilidad para garantizar que el soporte se doble en lugar de romperse durante un impacto severo. Por lo tanto, la forja en caliente generalmente se especifica para lograr la relación resistencia-peso y la resistencia al impacto exactas necesarias para el cumplimiento de la seguridad automotriz.
Las capacidades de forma casi neta de un proceso de fabricación determinan cuánto procesamiento secundario se requiere antes de que la pieza esté lista para el ensamblaje. La evaluación de la precisión dimensional agiliza el proceso de producción.
La forja en frío es conocida por su excepcional precisión. Debido a que no hay expansión ni contracción térmica, la geometría de la pieza refleja exactamente la cavidad del troquel. Los fabricantes habitualmente logran bandas de tolerancia estrictas, que a menudo se encuentran dentro de las clasificaciones IT7 a IT9, directamente desde la prensa.
La ausencia de calor elimina por completo las incrustaciones, la oxidación y la descarburación. El acabado superficial resultante es muy superior al de los metales trabajados en caliente. A menudo alcanza valores de Ra lo suficientemente suaves como para evitar por completo las operaciones secundarias de esmerilado o pulido. Esta capacidad casi neta reduce drásticamente los cuellos de botella de fabricación posteriores.
Los procesos de alta temperatura introducen una degradación superficial inevitable. Cuando el acero se calienta por encima de 900 °C en una atmósfera ambiente, la superficie reacciona con el oxígeno para formar incrustaciones de óxido de hierro. Esta incrustación es altamente abrasiva y debe eliminarse mediante granallado o volteo. El alto calor provoca la descarburación de la superficie, alterando ligeramente la composición química de la capa exterior.
La forja en caliente con troquel cerrado también genera inherentemente rebabas. Para garantizar que la cavidad del troquel se llene por completo, se expulsa el exceso de material entre las mitades del troquel. Esta rebaba debe eliminarse mediante una operación de recorte mecánico secundaria.
Debido a la contracción térmica durante la fase de enfriamiento, el forjado en caliente requiere bandas de tolerancia más amplias. Es difícil predecir la tasa de contracción exacta en geometrías asimétricas complejas. Las piezas forjadas en caliente no pueden igualar la precisión de las alternativas forjadas en frío.
Debido a que el forjado en caliente no puede mantener tolerancias estrictas en superficies de contacto críticas, casi siempre se requiere mecanizado secundario. El proceso de forjado en caliente proporciona la geometría a granel de forma rápida y eficiente. Deja sólo una mínima eliminación de material para los centros de mecanizado finales. Al configurar una pieza forjada en caliente en un torno o fresadora CNC, los operadores deben tener en cuenta la dureza exterior. Por lo general, programamos una gran profundidad de corte inicial para llegar inmediatamente debajo de la capa de óxido abrasivo. Realizar pasadas de acabado ligeras sobre escamas de forjado en bruto destruirá los insertos de carburo en minutos.
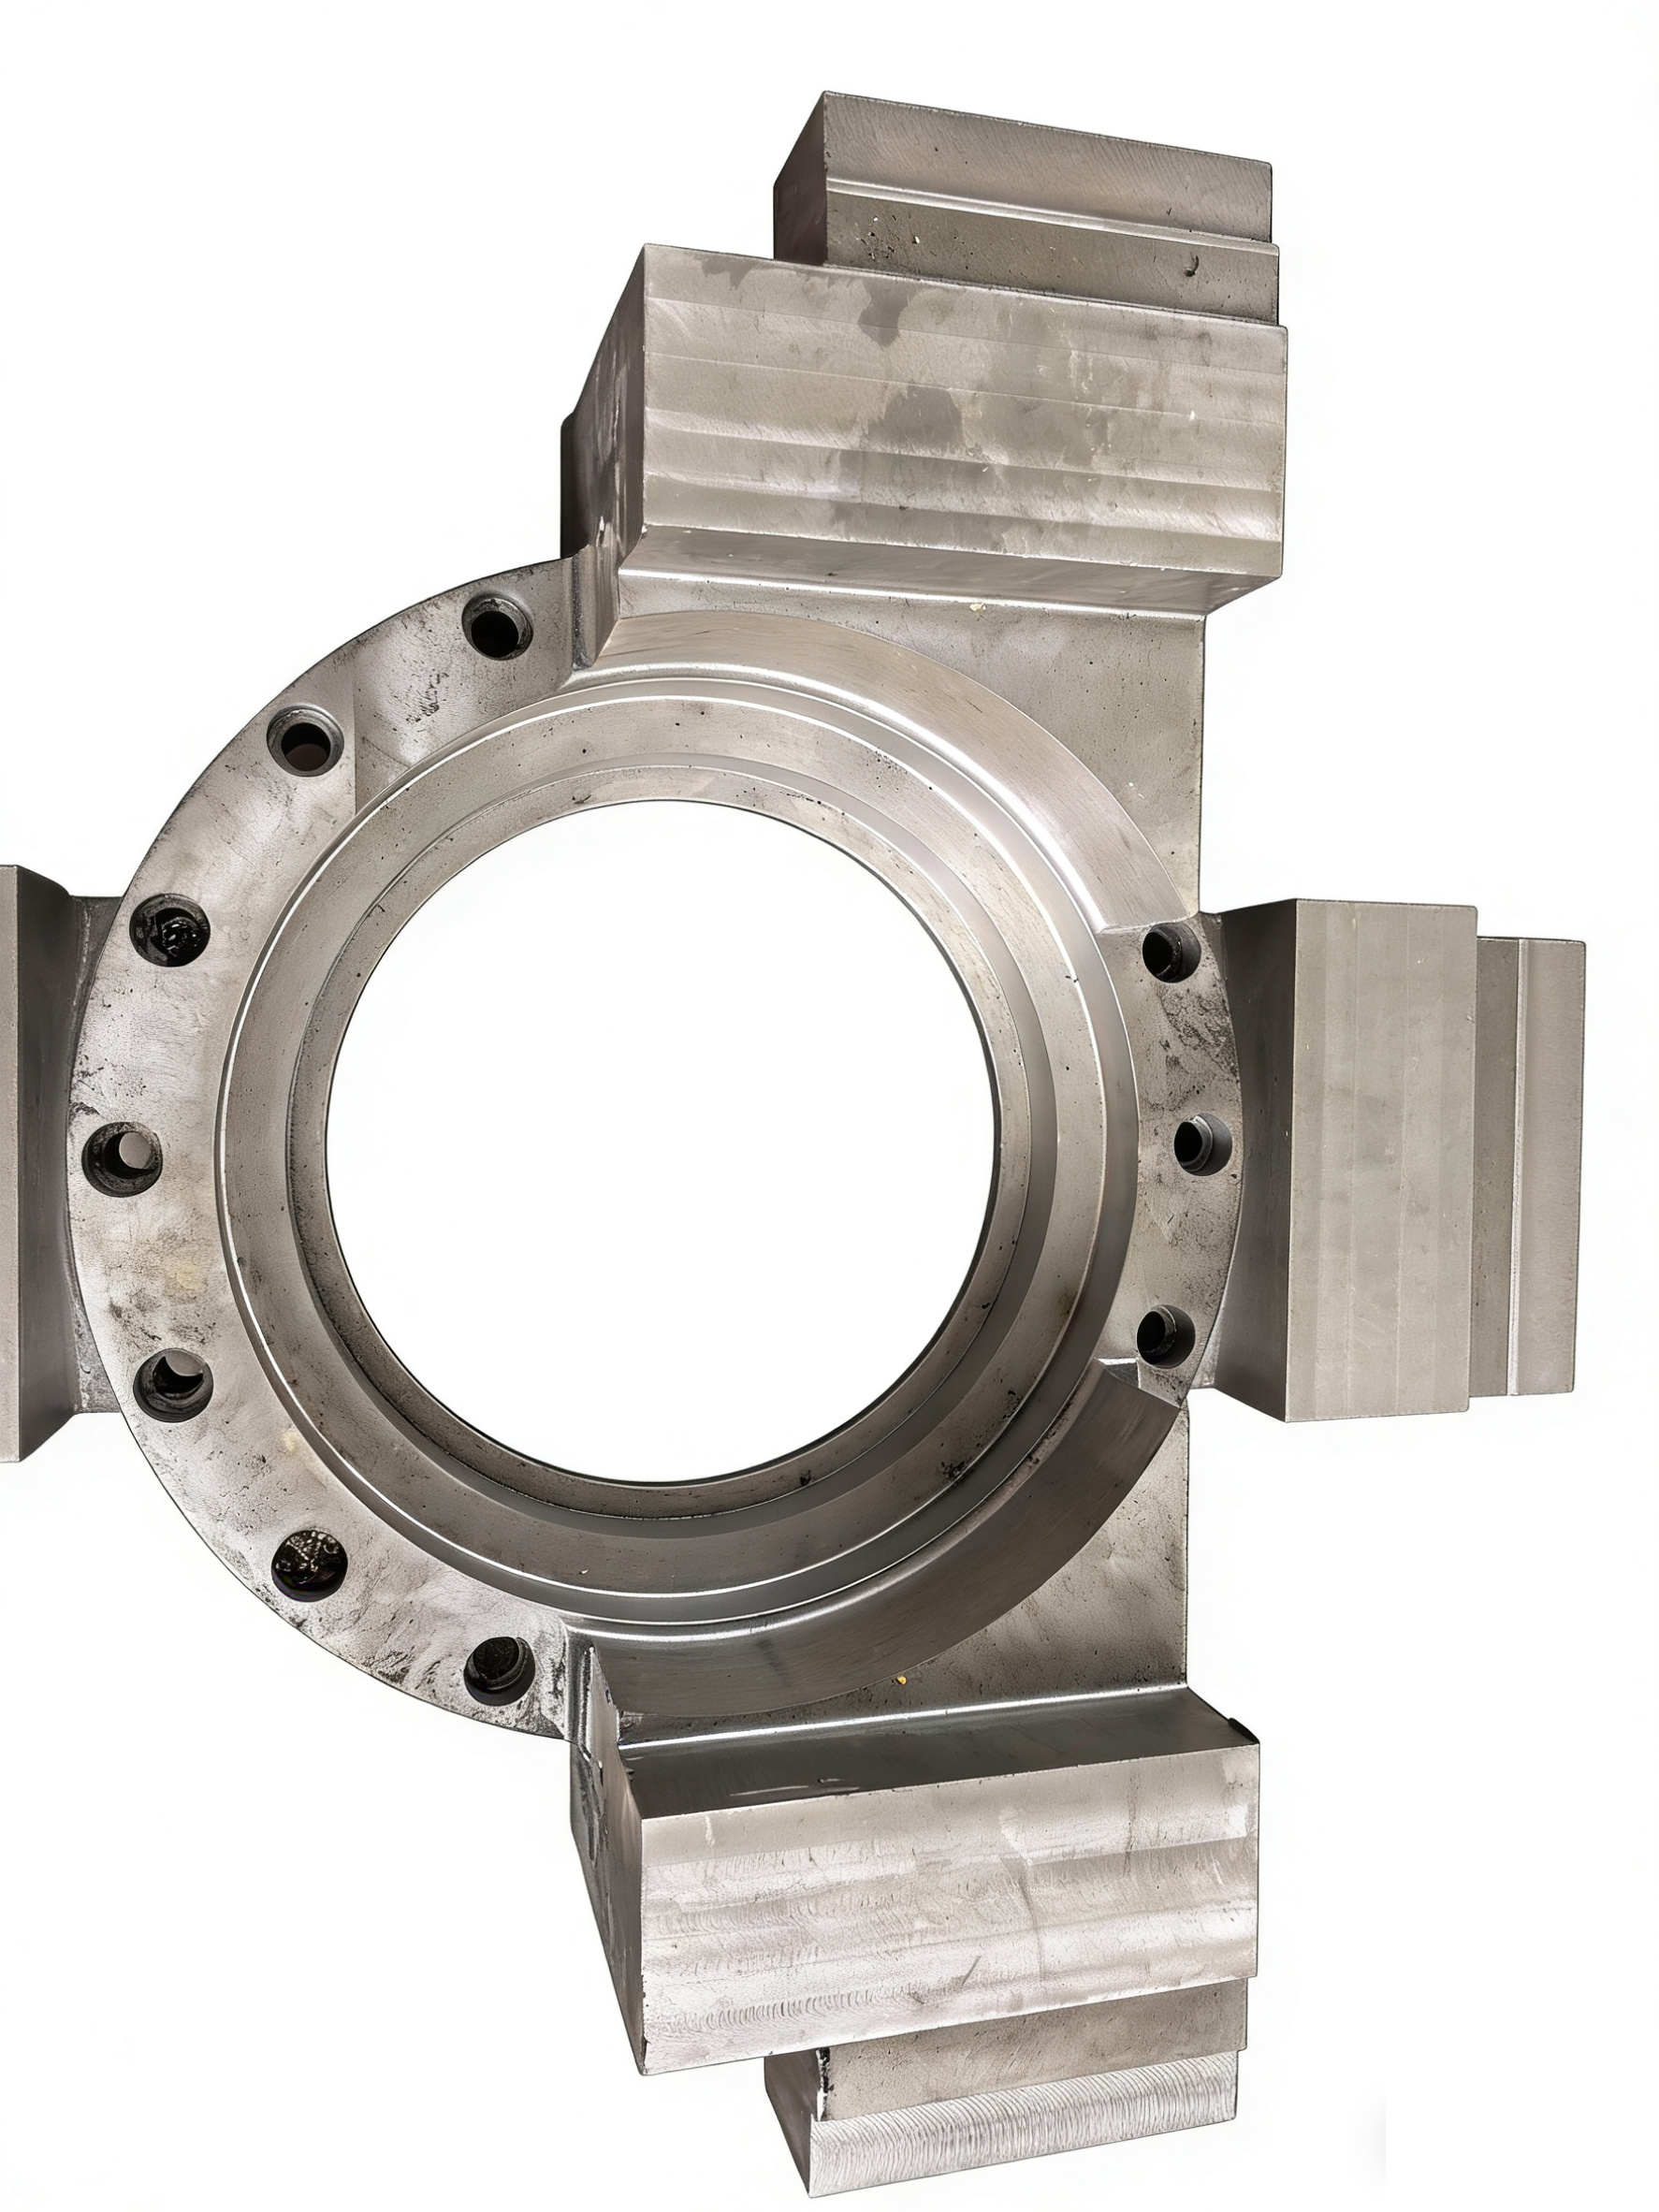
Este enfoque híbrido se ilustra perfectamente en escenarios que requieren una forja de bridas mecanizada por CNC personalizada . El enorme diámetro exterior y el centro estructural de la brida están forjados en caliente para establecer el flujo continuo de grano y la resistencia al impacto necesarios para los sistemas de tuberías de alta presión. Posteriormente, se utiliza mecanizado CNC para cortar los patrones finales de orificios para pernos, revestir las superficies de sellado y lograr las tolerancias de planitud exactas necesarias para un acoplamiento a prueba de fugas.
También es necesario evaluar los tratamientos térmicos postforjado. Las piezas forjadas en caliente a menudo se someten a normalización o recocido para refinar aún más la estructura del grano. Esto alivia las tensiones de refrigeración interna y optimiza la maquinabilidad del material antes de que llegue al torno CNC.
Para aclarar las diferencias operativas, revise los siguientes parámetros técnicos comparando ambos métodos.
Parámetro | Forja en frío | Forja en caliente |
|---|---|---|
Temperatura de funcionamiento | Temperatura ambiente (hasta 150°C) | 950°C a 1250°C (para acero) |
Tolerancias típicas | IT7 a IT9 | IT10 a IT14 |
Acabado superficial (Ra) | 0,4 a 1,6 µm | 6,3 a 12,5 µm |
Material del troquel | Carburo de tungsteno, acero para herramientas D2 | Acero para herramientas H13, aleación FX |
Rendimiento de materiales | Cerca del 100% | 70% a 90% (debido al flash) |
Analizar el valor general y la eficiencia de la producción requiere mirar mucho más allá del precio del material por pieza. Los umbrales de vida útil de las herramientas, consumo de energía y volumen de producción dictan la verdadera viabilidad financiera del método de forja elegido.
La economía de herramientas entre los dos procesos difiere drásticamente. La forja en frío requiere una presión extrema para mover el metal sólido. Esto requiere prensas masivas y muy rígidas y herramientas excepcionalmente robustas. A menudo utilizamos costosas inserciones de carburo de tungsteno. Si bien el costo inicial de las herramientas es alto, la falta de choque térmico significa que las matrices de forjado en frío pueden durar cientos de miles de ciclos si se lubrican correctamente.
Los troqueles de forja en caliente se enfrentan a un mecanismo de desgaste completamente diferente. Están sujetos a una fatiga térmica severa. Circulan constantemente entre el calor extremo del tocho y el spray refrescante de los lubricantes para troqueles. Las incrustaciones de óxido de hierro sobre el tocho calentado actúan como abrasivo y desgastan activamente la cavidad del troquel. En consecuencia, las matrices de forjado en caliente requieren un repavimentado y reemplazo frecuentes, lo que aumenta los costos de mantenimiento continuo.
La forja en frío ofrece una utilización del material cercana al 100%. El volumen exacto del tocho inicial se calcula para llenar perfectamente la cavidad de la matriz. No genera rebabas y prácticamente no genera residuos. Esta es una enorme ventaja económica cuando se trabaja con aleaciones caras.
La forja en caliente genera desechos inevitables mediante el recorte instantáneo. Esto puede representar del 10% al 30% del peso inicial del tocho. Si bien esta chatarra es reciclable, representa una pérdida de energía y tiempo de procesamiento.
La huella energética también difiere significativamente. La forja en caliente requiere calentadores de inducción masivos u hornos de gas para llevar el material a la fase de austenita. Consume grandes cantidades de energía incluso antes de que la prensa realice ciclos. La forja en frío elimina el calentamiento del horno, pero requiere cargas eléctricas significativamente más altas para impulsar las enormes prensas mecánicas o hidráulicas necesarias para la deformación a temperatura ambiente.
Calcular el punto de equilibrio es necesario para la ingeniería de adquisiciones. Los ciclos de producción de gran volumen favorecen en gran medida la forja en frío. Los altos costos iniciales de herramientas y prensas se amortizan rápidamente en millones de piezas. Los ahorros derivados del rendimiento de material casi neto y de las operaciones de mecanizado eliminadas se acumulan continuamente.
Las tiradas de volumen bajo a medio, o los proyectos que requieren componentes de gran tamaño, favorecen la forja en caliente. Los requisitos de tonelaje inicial más bajos de la prensa y los materiales de matriz más baratos la hacen económicamente viable para lotes más pequeños. El enorme gasto de capital en herramientas de forjado en frío no puede justificarse para tiradas cortas.
Hacer coincidir el proceso de forjado con los estándares de cumplimiento y rendimiento específicos de la industria requiere una evaluación estricta de las características a los resultados.
La maquinaria pesada y las transmisiones comerciales operan bajo estrés mecánico extremo. Requieren componentes masivos que puedan soportar fuerzas de torsión y de corte continuas.
Analizar la producción de un Yugo de Impulsión de Acero Forjado de Servicio Pesado . Este componente conecta el eje de transmisión al diferencial. Transfiere un inmenso par de rotación mientras absorbe las vibraciones de la línea motriz. El enorme tamaño físico de un yugo de accionamiento comercial hace imposible la forja en frío debido a las limitaciones de tonelaje de la prensa. El yugo requiere máxima tenacidad a la fractura para evitar el corte bajo cargas de aceleración repentina. La forja en caliente es estrictamente necesaria para lograr la estructura de grano equiaxial y el volumen de pieza necesarios. A esto le sigue el mecanizado CNC de precisión de las estrías y las tapas de los cojinetes.
La forja en frío domina el sector automotriz para sujetadores, pasadores, ejes y engranajes de gran volumen. La capacidad de producir millones de componentes idénticos y de alta resistencia sin desperdicio de material y sin mecanizado secundario se alinea perfectamente con la economía de la cadena de suministro automotriz.
Por el contrario, la industria aeroespacial depende en gran medida de la forja en caliente. Los componentes estructurales aeroespaciales se fabrican frecuentemente a partir de aleaciones de titanio o superaleaciones a base de níquel como Inconel. Estos materiales poseen límites elásticos increíblemente altos y resisten la deformación incluso a temperaturas elevadas. Intentar forjar en frío estas superaleaciones es físicamente imposible. Deben forjarse en caliente en condiciones térmicas altamente controladas para lograr las geometrías aerodinámicas y la resistencia a la fatiga requeridas.
La identificación de puntos de falla comunes en la fase de adquisición y especificación evita costosos retrasos en la fabricación y garantiza el cumplimiento estructural.
Un riesgo principal es especificar un acero con alto contenido de carbono o altamente aleado para un proceso de forjado en frío. Estos materiales carecen de la ductilidad necesaria a temperatura ambiente. Intentar trabajarlos en frío provocará la fractura inmediata de la pieza o una falla catastrófica del troquel bajo la carga de la prensa.
Para mitigar esto, los ingenieros deben utilizar procesos de recocido intermedio. Calentar la pieza entre las etapas de forjado en frío restablece la ductilidad. Alternativamente, cambie el proceso a forjado en caliente. La forja en caliente opera por debajo del umbral de recristalización pero por encima de la temperatura ambiente (p. ej., 600 °C a 800 °C para el acero). Esto reduce las cargas de la prensa y mejora la plasticidad mientras mantiene tolerancias más estrictas que el forjado en caliente tradicional.
Los equipos de adquisiciones a menudo subestiman el tiempo de entrega necesario para el diseño y la validación de matrices complejas de forjado en frío. Debido a que el flujo de metal está muy restringido a temperatura ambiente, el diseño de herramientas de forja en frío requiere un extenso análisis de elementos finitos (FEA) y múltiples pruebas físicas para evitar el agrietamiento del troquel.
La estrategia de mitigación requiere involucrar fuertemente a los socios de forja durante la fase de Diseño para Fabricación (DFM). Al alinear la geometría de la pieza con las capacidades específicas de la prensa de forjado en las primeras etapas del ciclo de diseño, los ingenieros pueden eliminar radios imposibles, optimizar los ángulos de desmoldeo y reducir significativamente los tiempos de entrega de validación de herramientas.
Siga estos pasos específicos de DFM para reducir los plazos de entrega:
Ejecute análisis de elementos finitos en el modelo CAD inicial para identificar áreas de flujo de alta tensión.
Ajuste los ángulos de salida para garantizar una expulsión suave de la cavidad del troquel.
Seleccione un lubricante para troqueles específicamente formulado para la aleación elegida y el tonelaje de prensa.
Realice una prueba física en lotes pequeños para verificar la estabilidad dimensional antes de la producción completa.
Audite su cartera de componentes actual para identificar piezas mecanizadas a partir de piezas sólidas que puedan convertirse en piezas forjadas en frío casi netas para reducir el desperdicio de material.
Evalúe los requisitos de carga de impacto de sus componentes estructurales para determinar si la recristalización continua del forjado en caliente es obligatoria para el cumplimiento de la seguridad.
Contrate a un ingeniero metalúrgico durante la fase de diseño para verificar que la aleación de acero seleccionada posea el perfil de ductilidad correcto para la temperatura de forjado prevista.
Prepare una solicitud de cotización completa que incluya modelos CAD en 3D, especificaciones exactas de materiales, requisitos de carga dinámica y uso anual estimado para comparar con precisión los costos de amortización de herramientas.
R: La forja en frío se produce a temperatura ambiente o cerca de ella, y depende de la fuerza mecánica bruta. La forja en caliente requiere calentar el metal por encima de su punto de recristalización. Para el acero, esto suele estar entre 950°C y 1250°C. Esto permite que el material se deforme plásticamente sin endurecerse por deformación.
R: No. Sólo los metales con alta ductilidad inherente y bajo límite elástico inicial son adecuados para el forjado en frío. Los ejemplos incluyen aceros con bajo contenido de carbono, aleaciones de aluminio y latón. Los aceros y superaleaciones con alto contenido de carbono se agrietarán o romperán si se trabajan en frío sin un recocido intermedio.
R: El forjado en frío aumenta drásticamente el rendimiento y la resistencia a la tracción mediante el endurecimiento por deformación y el entrelazamiento por dislocación. Sin embargo, la forja en caliente produce una estructura de grano equiaxial y homogeneizada. Esto proporciona ductilidad superior, tenacidad a la fractura y resistencia al impacto bajo cargas dinámicas.
R: Sí. Las piezas forjadas en caliente casi siempre requieren mecanizado CNC secundario para lograr dimensiones de acoplamiento críticas. Esto se debe a la contracción térmica impredecible durante el enfriamiento, la generación de incrustaciones en la superficie, los requisitos de recorte rápido y las bandas de tolerancia inherentes más amplias.
R: La forja en caliente calienta el metal por encima de la temperatura ambiente pero estrictamente por debajo del umbral de recristalización. Se utiliza como compromiso de ingeniería. Reduce los requisitos de tonelaje de la prensa y mejora el flujo de material manteniendo tolerancias dimensionales más estrictas que el forjado en caliente.
R: La forja en frío requiere un capital inicial enorme para herramientas robustas y prensas de alto tonelaje. Requiere altos volúmenes de producción para lograr un retorno de la inversión. La forja en caliente utiliza herramientas más baratas y cargas de prensa más bajas, lo que la hace adaptable a volúmenes más bajos y componentes masivos.
R: El forjado en frío ofrece un rendimiento de material cercano al 100 % sin rebabas y evita el consumo masivo de energía de los hornos de calefacción industriales. La forja en caliente consume una cantidad significativa de energía para calentar las palanquillas y genera desechos de material inevitables mediante el proceso de corte instantáneo.


