
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-16 Origen:Sitio


La estructura fundamental de cualquier centro de mecanizado dicta su precisión inicial, su vida útil operativa y su curva de degradación a lo largo de millones de ciclos. Los equipos de ingeniería y adquisiciones deben elegir entre bases fundidas y fabricadas. Esta decisión tiene un impacto permanente en el control de vibraciones, la distorsión térmica, el desgaste de las herramientas y los gastos generales del ciclo de vida. Una elección desalineada conduce a una degradación prematura de la máquina, gastos de capital iniciales innecesarios o cuellos de botella rígidos en la cadena de suministro. Evaluamos las propiedades metalúrgicas, la estabilidad dimensional a largo plazo, la reparabilidad y el retorno de la inversión durante el ciclo de vida de estructuras fundidas y soldadas para respaldar decisiones de adquisición rigurosas.
Amortiguación de vibraciones: las estructuras de hierro fundido absorben inherentemente las vibraciones operativas hasta diez veces mejor que el acero soldado, lo que extiende directamente la vida útil de las herramientas de corte y los cojinetes del husillo.
Estabilidad térmica: la alta masa térmica de las piezas fundidas proporciona una resistencia superior a las rápidas fluctuaciones de temperatura, minimizando la desviación de la precisión volumétrica durante el mecanizado continuo pesado.
Integridad dimensional: si bien las piezas soldadas ofrecen una resistencia a la tracción superior y una creación de prototipos más rápida, requieren un riguroso alivio de la tensión térmica para evitar deformaciones a largo plazo, un riesgo mitigado en gran medida por la naturaleza monolítica de las piezas fundidas envejecidas.
Economía del volumen y cadena de suministro: las piezas soldadas son rentables para máquinas únicas y personalizadas y ofrecen agilidad en la cadena de suministro localizada; Las piezas fundidas dominan en la producción de gran volumen donde los costos de los patrones se amortizan, lo que genera un costo unitario más bajo a escala.
Reparabilidad durante el ciclo de vida: Las estructuras soldadas ofrecen modificaciones de posproducción y reparaciones por fatiga significativamente más fáciles en comparación con el hierro fundido, que es notoriamente difícil de soldar si se producen microfisuras.
Cambiar la métrica de la mera supervivencia estructural a una vida útil de precisión útil cambia la forma en que evaluamos las bases de las máquinas. La vida útil útil y precisa mide cuánto tiempo el equipo mantiene tolerancias estrictas bajo cargas dinámicas. Una máquina podría sobrevivir físicamente durante décadas en un taller. Sin embargo, si su base se deforma unas pocas micras, pierde su capacidad de producir componentes aeroespaciales o médicos. Evaluamos la longevidad en función de la precisión volumétrica sostenida durante miles de horas de funcionamiento.
La bancada de la máquina actúa como sumidero principal de energía cinética. Absorbe fuerzas de corte, vibraciones del husillo y cargas térmicas. Cada vez que una fresa de carburo trabaja con materia prima, envía ondas de choque de alta frecuencia a través del husillo directamente a la base. La base debe disipar esta energía al instante. Si no lo hace, las vibraciones se reflejan de nuevo en la zona de corte. Esto provoca vibraciones, acabados superficiales deficientes y desgaste acelerado de las herramientas. Lo notará inmediatamente al mecanizar aleaciones duras como Inconel o titanio.
La identificación de factores comunes de degradación a largo plazo ayuda a los ingenieros a diseñar mejores estructuras. La microdeformación se destaca como un modo de falla primario. Las tensiones residuales de la fabricación se liberan lentamente con el tiempo, lo que desalinea la plataforma de la máquina. La fatiga inducida por la resonancia también destruye la precisión. Las vibraciones constantes desgastan prematuramente las guías lineales y los cojinetes del husillo. El desgaste del rodamiento se correlaciona directamente con qué tan bien la base amortigua las frecuencias armónicas durante pasadas de desbaste agresivas.
El panorama de materiales moderno ofrece varias opciones para los fabricantes de maquinaria. Los metales tradicionales como el hierro fundido y el acero fabricado dominan la industria. Los compuestos alternativos emergentes, como el granito epoxi y las piezas fundidas minerales, proporcionan excelentes capacidades de amortiguación. Estos compuestos ofrecen una increíble absorción de vibraciones para equipos de rectificado especializados. Sin embargo, los metales tradicionales siguen siendo el estándar debido a su probada integridad estructural, facilidad de mecanizado y comportamiento térmico predecible en diversos entornos industriales.
Modo de falla | Causa principal | Impacto en el mecanizado | Estrategia de Prevención Estructural |
|---|---|---|---|
Micro-deformación | Tensiones de fabricación residuales no aliviadas | Pérdida de precisión volumétrica, ahusamiento en cortes largos. | Alivio del estrés térmico, alivio del estrés vibratorio. |
Fatiga de resonancia | Pobre capacidad de amortiguación del material. | Fallo prematuro del rodamiento del husillo, vibración | Hierro fundido de gran masa, relleno de hormigón polímero. |
Inclinación térmica | Distribución desigual del calor debido al refrigerante/corte | Deriva del eje Z, dimensiones de piezas inconsistentes | Materiales de alta masa térmica, diseño de cama simétrico. |
Preocupación por la vía guía | Microvibraciones en la interfaz de montaje. | Pérdida de precisión de posicionamiento, reacción | Almohadillas de montaje monolíticas de raspado manual de precisión |
El examen de la estructura de las escamas de grafito en el hierro fundido gris revela por qué domina la fabricación de precisión. El hierro gris contiene escamas microscópicas de grafito dispersas por toda la matriz metálica. Estas escamas actúan como amortiguadores internos. Disipan la energía cinética rápidamente mediante fricción interna. Esta amortiguación natural evita que las vibraciones se amplifiquen. El grafito también proporciona lubricidad natural. Esto hace que el material sea más fácil de mecanizar durante el rectificado de precisión final de las superficies de montaje de las guías.
El vertido de una estructura única y continua elimina los puntos débiles. La rigidez monolítica define las bases fundidas. Las juntas mecánicas y las zonas afectadas por el calor crean vulnerabilidades en las estructuras fabricadas. Un casting los evita por completo. La estructura de grano continuo distribuye las cargas uniformemente por toda la bancada de la máquina. Esto evita concentraciones de tensión localizadas que a menudo conducen a grietas por fatiga bajo cargas dinámicas pesadas.
La evaluación de las ventajas de la resistencia a la compresión explica la dependencia histórica de las estructuras fundidas. Las piezas fundidas para máquinas herramienta destacan en aplicaciones pesadas de fresado y torneado. El hierro fundido soporta enormes fuerzas descendentes provenientes de piezas de trabajo pesadas y parámetros de corte agresivos. Si bien su resistencia a la tracción es menor que la del acero, su resistencia a la compresión es muy superior. Esto lo convierte en la base ideal para máquinas que transportan cargas útiles de varias toneladas sobre sus mesas.
Reconocer las realidades de la producción ayuda a los equipos de adquisiciones a planificar de manera efectiva. Las piezas de fundición introducen fricción inicial. Los altos costos de patrón requieren un capital inicial significativo. El diseño complejo de moldes exige experiencia en ingeniería especializada para gestionar las velocidades de enfriamiento y evitar huecos internos. Las fundiciones requieren plazos de entrega iniciales más prolongados. Debe implementar pronósticos sólidos para gestionar estos cronogramas. Sin embargo, una vez que existe el patrón, la producción de unidades posteriores se vuelve altamente eficiente y repetible.
El grado específico de hierro fundido es muy importante. Los fabricantes de maquinaria rara vez utilizan arrabio básico. Especifican materiales de ingeniería como Meehanite o hierro gris de alta calidad (ASTM Clase 40 o 50). Estos grados específicos ofrecen proporciones de carbono y silicio estrictamente controladas. Esto garantiza que las escamas de grafito se formen en el tamaño y distribución correctos. Una química de fundición mal controlada produce puntos duros (enfriamiento) que destruyen las herramientas de corte durante el mecanizado final de la base.
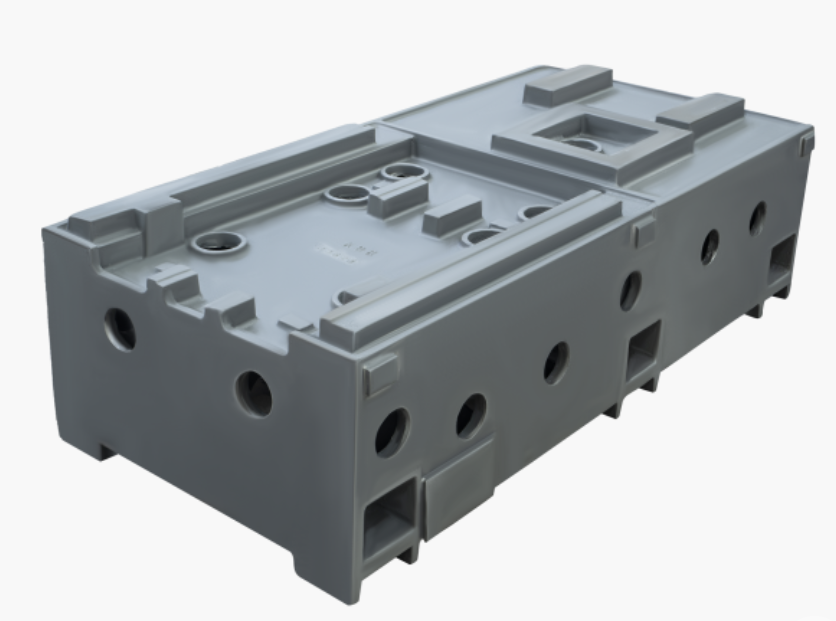
El acero ofrece un alto módulo de elasticidad y una resistencia a la tracción superior en comparación con el hierro fundido. Estas características estructurales permiten a los ingenieros diseñar paredes estructurales más delgadas y livianas. Una base de acero soldada puede lograr una rigidez general similar a la de una base fundida y al mismo tiempo pesar significativamente menos. Esta reducción de peso beneficia a las máquinas pórtico de alta velocidad donde se debe minimizar la masa en movimiento para lograr altas tasas de aceleración y velocidades de desplazamiento rápidas.
La agilidad del diseño representa la mayor ventaja de las bases fabricadas. Los ingenieros pueden iterar y modificar rápidamente geometrías complejas. No necesita costosos patrones de fundición. Si surge un defecto de diseño durante la creación del prototipo, simplemente corte y vuelva a soldar las placas de acero. La modificación de posproducción es igualmente sencilla. Soldar nuevos soportes, soportes o carcasas de refrigerante en una máquina implementada requiere un esfuerzo mínimo y equipo de taller estándar.
El problema de las tensiones residuales sigue siendo el mayor obstáculo para las estructuras soldadas. El proceso de soldadura introduce zonas localizadas afectadas por el calor (HAZ). A medida que el baño de soldadura fundida se enfría y se contrae, tira del acero frío circundante. Esto crea enormes tensiones residuales internas. Si no trata adecuadamente estas tensiones, la base experimentará microdeformaciones con el tiempo. El acero se torcerá lentamente a medida que las tensiones se relajen naturalmente, destruyendo la alineación geométrica de la máquina.
Abordar los problemas de resonancia inherentes requiere soluciones de amortiguación secundarias. Las estructuras huecas o de placas de acero sufren déficits de amortiguación. Suenan como una campana cuando se someten a vibraciones cortantes. Para combatir esto, los fabricantes suelen rellenar las cavidades huecas de acero con hormigón polimérico, granito epoxi o arena especializada. Estas soluciones de amortiguación secundaria aumentan la masa y absorben vibraciones, pero añaden complejidad de fabricación y horas de mano de obra al proceso de construcción.
La fabricación requiere un estricto cumplimiento de los procedimientos de soldadura. No se pueden simplemente soldar placas y esperar precisión. Los soldadores deben utilizar metales de aportación específicos, controlar las temperaturas entre pasadas y secuenciar sus soldaduras para minimizar la distorsión. Una pieza soldada mal secuenciada se deformará tan gravemente durante la fabricación que no podrá mecanizarse hasta quedar plana. Esto requiere un retrabajo exhaustivo, enderezamiento con llama o desguace completo de la base.
La comparación de la capacidad de amortiguación específica del hierro gris con la del acero al carbono fabricado revela un marcado contraste. La fundición gris amortigua las vibraciones hasta diez veces más rápido que el acero soldado sin tratar. Esta propiedad inherente del material dicta el rendimiento del mecanizado. Cuando una herramienta de corte ataca el metal, crea una vibración de alta frecuencia. El hierro fundido absorbe esta vibración inmediatamente, evitando que resuene a través del marco de la máquina.
La amortiguación superior en piezas fundidas de máquinas herramienta de alta precisión se traduce directamente en un mejor acabado de la superficie de la pieza de trabajo. Menos vibración significa que el filo se desliza suavemente a través del material. También prolonga significativamente la vida útil de la herramienta de corte. La vibración no mitigada astilla los insertos de carburo y destruye los cojinetes del husillo. Durante un ciclo de vida de 10 años, una base fundida reduce drásticamente la frecuencia de reemplazo de guías lineales y husillos de bolas.
Las soldaduras de acero requieren amortiguación diseñada. Sin relleno de polímero, una base de acero transmite la vibración directamente a la herramienta de corte. Esto provoca marcas visibles de vibración en la pieza mecanizada. Los operadores deben reducir la velocidad de avance para compensar la falta de amortiguación estructural. Esto reduce la productividad general de la máquina y aumenta los tiempos de ciclo en cada pieza producida.
La evaluación de la capacidad calorífica específica y las diferencias de conductividad térmica resalta la estabilidad térmica. El hierro fundido posee una masa térmica elevada. Absorbe calor lentamente y lo libera lentamente. El acero se calienta y se enfría mucho más rápido. En un entorno de mecanizado, las temperaturas fluctúan constantemente debido a la fricción de corte, las virutas calientes, la aplicación de refrigerante y las condiciones ambientales del taller.
Confiamos en las piezas fundidas de bancada de máquinas herramienta de hierro fundido para absorber y distribuir el calor de manera uniforme desde la zona de corte. Esto evita la curvatura térmica localizada. Las soldaduras de paredes más delgadas siguen siendo muy vulnerables a la rápida expansión y contracción térmica. Durante ciclos de mecanizado agresivos y de alta velocidad, una base soldada puede expandirse de manera desigual. Esta deriva térmica arruina la precisión volumétrica, provocando que las piezas caigan fuera de tolerancia durante tiradas de producción largas.
La aplicación de refrigerante exacerba los problemas térmicos en las soldaduras. Si el refrigerante frío salpica contra un lado de una base de acero caliente, ese lado se contrae rápidamente. El otro lado sigue ampliado. Esto crea un efecto de tira bimetálica que hace que toda la columna de la máquina se incline. La inercia térmica del hierro fundido resiste esta rápida contracción localizada, manteniendo el husillo perfectamente perpendicular a la mesa.
Garantizar décadas de estabilidad geométrica requiere gestionar las tensiones internas. Históricamente, las fundiciones practicaban el envejecimiento natural. Dejaron piezas fundidas afuera para que se desgastaran durante meses o años. Los ciclos naturales de temperatura aliviaron lentamente las tensiones internas. Hoy en día, las fundiciones modernas utilizan alivio de tensiones térmicas o vibratorias. Cuecen las piezas fundidas en hornos enormes para acelerar el proceso de relajación. Esto garantiza que la base no se deformará después del mecanizado final.
Las piezas soldadas exigen un cumplimiento absoluto del tratamiento térmico post-soldadura (PWHT). No puedes saltarte este paso. Toda la estructura soldada debe ingresar a un horno de alivio de tensiones. Se calienta a una temperatura específica, se mantiene allí y se enfría a un ritmo controlado. Si las piezas soldadas se someten a cargas dinámicas pesadas sin un alivio perfecto de la tensión, enfrentan un alto riesgo de desviación dimensional a largo plazo. La base se arrastrará y la máquina perderá precisión.
El alivio de tensiones vibratorias (VSR) ofrece una alternativa para soldaduras masivas que no caben en hornos estándar. Los técnicos colocan pesados motores excéntricos en la estructura de acero y lo hacen vibrar a su frecuencia de resonancia. Esto sacude la estructura molecular, permitiendo que se asienten las tensiones residuales. Si bien es eficaz, el VSR requiere operadores altamente capacitados para verificar que las tensiones realmente se hayan aliviado.
La reparación por fatiga de la pieza soldada ofrece un mantenimiento sencillo. Si una base de acero fabricada desarrolla una grieta por fatiga después de años de uso intensivo, la reparación es sencilla. Un técnico pule la grieta, prepara la junta y vuelve a soldar el área. A menudo, la reparación se puede realizar in situ con equipo de soldadura estándar. Esto minimiza el tiempo de inactividad de la máquina y mantiene bajos los costos de mantenimiento.
La mitigación de fracturas por fundición presenta graves dificultades metalúrgicas. La reparación de hierro fundido agrietado requiere procedimientos altamente especializados. Debes precalentar toda la pieza fundida para evitar un choque térmico. Debe utilizar costosos consumibles a base de níquel. Por último, debes controlar meticulosamente la velocidad de enfriamiento para evitar que se formen nuevas microfisuras. Debido a que la reparación es tan difícil, la prevención mediante un diseño adecuado de análisis de elementos finitos (FEA) sigue siendo fundamental para las estructuras fundidas.
Métrica de rendimiento | Piezas fundidas para máquinas herramienta | Soldaduras de acero |
|---|---|---|
Amortiguación de vibraciones | Excelente (estructura de grafito inherente) | Deficiente (Requiere relleno de polímero secundario) |
Estabilidad térmica | Alta masa térmica, lenta para distorsionarse. | Baja masa térmica, propensa a una rápida expansión. |
Integridad dimensional | Altamente estable después del alivio inicial del estrés. | Propenso a arrastrarse si PWHT es inadecuado |
Agilidad de diseño | Rígido, requiere nuevos patrones costosos | Altamente ágil, fácil de modificar e iterar |
Reparabilidad | Difícil, requiere soldadura especializada. | Rectificado y soldadura sencillo y estándar |
Calcular el punto de equilibrio para los costos de herramientas de patrón dicta la elección de fabricación. La fabricación de piezas fundidas requiere una gran inversión inicial en patrones de madera o aluminio. Si construyes una sola máquina personalizada, la fundición no tiene sentido financiero. Sin embargo, si produce una línea estándar de tornos CNC, el costo del patrón se amortiza en cientos de unidades. El costo unitario de una pieza fundida cae rápidamente por debajo del de una pieza soldada en volumen.
Si se tienen en cuenta los costos ocultos de las piezas soldadas, se ve un panorama financiero diferente. Una base soldada parece más barata al principio. Pero hay que tener en cuenta el mecanizado secundario, el alivio obligatorio de la tensión térmica y los posibles requisitos de relleno de polímero. Las horas de mano de obra necesarias para cortar, ajustar, soldar, esmerilar y rellenar una base de acero a menudo superan el coste de verter una pieza fundida estándar.
También debe considerar el costo de la chatarra durante la fase de creación de prototipos. Si un prototipo de fundición falla, se perderá la fundición y posiblemente tendrá que modificar el costoso patrón. Si un prototipo soldado falla, a menudo se puede salvar el marco cortando la sección defectuosa y soldando nuevos soportes. Esto hace que las piezas soldadas sean muy atractivas para diseños de máquinas experimentales.
La elección estructural afecta los costos de los consumibles durante un período operativo de 20.000 horas. Las bases fundidas reducen las vibraciones armónicas. Esto reduce directamente la tasa de consumo de insertos de herramientas de carburo. Las herramientas duran más y los acabados de las superficies permanecen consistentes. Las reconstrucciones del husillo se vuelven menos frecuentes porque los cojinetes no absorben el ruido excesivo.
La evaluación de la reducción de la tasa de desperdicio justifica aún más las bases fundidas. La rigidez dinámica superior evita la deflexión de la herramienta durante cortes pesados. Esto mantiene las piezas dentro de estrictas tolerancias dimensionales. Una base de fundición rígida reduce el número de piezas desechadas causadas por marcas de vibración o desviaciones geométricas. A lo largo de la vida útil de la máquina, los ahorros en materias primas y herramientas consumibles compensaron en gran medida la inversión inicial en el patrón.
Los costos del tiempo de inactividad eclipsan todos los demás gastos en un entorno de producción. Cuando una máquina deja de funcionar para reemplazar el husillo debido a una vibración excesiva, se pierden días de producción. Las bases fundidas protegen los delicados componentes internos de la máquina, maximizando el tiempo de actividad del husillo y manteniendo los programas de producción al día.
La logística de abastecimiento difiere enormemente entre los dos métodos. Las grandes fundiciones dependen de fundiciones globales especializadas. El envío de enormes bloques de hierro a través de los océanos introduce cuellos de botella en la cadena de suministro. Los plazos de entrega pueden extenderse hasta meses. Por el contrario, puede buscar fabricantes de acero localmente. La fabricación local evita retrasos en los envíos internacionales y proporciona mayor agilidad para proyectos personalizados.
La economía energética desempeña un papel cada vez más importante en las decisiones de fabricación. Compare la huella de carbono de ambos métodos. Los procesos de fundición de fundición consumen enormes cantidades de energía para licuar el hierro. Sin embargo, la huella energética localizada de la fabricación de acero también suma. Cortar, soldar y hacer funcionar hornos masivos para aliviar tensiones requiere una potencia significativa. Las piezas fundidas suelen ganar en sostenibilidad para la producción de gran volumen debido a la eficiencia de los hornos de inducción modernos.
Utilizamos piezas de fundición estructurales para máquinas herramienta de servicio pesado cuando se establece la estabilidad de la cadena de suministro a largo plazo. Una vez que una fundición perfecciona el proceso de moldeo y vertido, puede entregar bases consistentes en un cronograma predecible. Las piezas soldadas, que dependen del trabajo manual y de la habilidad del soldador individual, pueden sufrir una calidad inconsistente si el taller de fabricación experimenta una alta rotación de empleados.
La porosidad y las inclusiones amenazan la integridad de la fundición. Los huecos internos debilitan la estructura y pueden exponer fallas durante el mecanizado final. Si hay un vacío justo donde se debe montar una guía lineal, toda la pieza fundida se convierte en chatarra. Para mitigar esto, debe especificar pruebas no destructivas (NDT) rigurosas. Requiere inspección ultrasónica o de rayos X para todas las secciones críticas de soporte de carga. Esto garantiza que la estructura interna del grano permanezca sólida y libre de defectos antes de invertir horas en el rectificado de precisión.
La investigación de proveedores evita retrasos catastróficos en la producción. Asóciese con fundiciones con experiencia específicamente en bases de máquinas herramienta pesadas. Las fundiciones generales a menudo luchan con las complejas geometrías de núcleo necesarias para las bancadas de las máquinas. Los proveedores sin experiencia provocan cambios en el núcleo, espesores de pared desiguales y graves tensiones de enfriamiento. Audite los protocolos de enfriamiento de la fundición y la calibración del horno de alivio de tensión antes de firmar un contrato.
Solicite informes de certificación de materiales para cada lote de hierro vertido.
Exigir pruebas ultrasónicas en todas las superficies de montaje de las guías.
Verifique las tablas del horno de alivio de tensión térmica de la fundición para verificar que la temperatura se mantenga precisa.
Inspeccione los patrones de madera o aluminio anualmente para detectar desgaste y desviación dimensional.
La fatiga de la soldadura destruye las bases fabricadas bajo cargas cíclicas. Debe diseñar geometrías de juntas para minimizar las concentraciones de tensión. Evite las esquinas cerradas y las transiciones abruptas. Utilice soldaduras de penetración total en todas las uniones críticas. Implemente procedimientos de soldadura estrictos y exija soldadores certificados para realizar la fabricación. Un diseño adecuado de las juntas evita que las grietas se propaguen por las zonas afectadas por el calor.
La verificación del alivio del estrés garantiza la estabilidad a largo plazo. Implemente estrictos protocolos de control de calidad para verificar que el alivio del estrés térmico haya sido exitoso. No confíe únicamente en la tabla del horno. Realizar controles dimensionales antes y después del proceso PWHT. Si la base se mueve significativamente durante el ciclo de alivio de tensión, es posible que requiera un segundo tratamiento antes de que comience el mecanizado de precisión final.
Especifique soldaduras de penetración total para todas las juntas primarias de carga.
Requerir inspección por partículas magnéticas (MPI) en todas las soldaduras estructurales para detectar grietas en la superficie.
Exija una velocidad de enfriamiento controlada durante el tratamiento térmico posterior a la soldadura para evitar nuevas tensiones.
Selle completamente todas las cavidades huecas si utiliza relleno de concreto polimérico para evitar el ingreso de humedad.
Defina su volumen de producción para calcular el período de amortización de herramientas aceptable para patrones de fundición.
Consulte con una fundición especializada para revisar el diseño de la plataforma de su máquina para determinar la capacidad de fabricación y la estabilidad del núcleo.
Ejecute un análisis comparativo de elementos finitos (FEA) en una versión fundida y soldada de su base para evaluar la rigidez dinámica.
Establezca requisitos estrictos de pruebas no destructivas (NDT) para cualquier método de fabricación que seleccione.
R: El hierro fundido gris contiene escamas microscópicas de grafito que absorben y disipan las vibraciones significativamente mejor que el acero. Esta amortiguación natural evita que la resonancia armónica llegue a la zona de corte, lo que produce acabados superficiales superiores, tolerancias más estrictas y una vida útil mucho más prolongada de la herramienta de corte.
R: Pueden. El calor extremo de la soldadura crea enormes tensiones residuales dentro del acero. Si la pieza soldada no se alivia adecuadamente la tensión térmica en un horno antes del mecanizado final, se deformará lentamente a medida que esas tensiones internas se relajen naturalmente durante meses o años.
R: Normalmente, las piezas soldadas se pueden fabricar localmente en cuestión de semanas. Las piezas fundidas requieren creación de patrones, moldeado complejo, vertido y enfriamiento controlado. Este proceso puede tardar varios meses para el primer artículo, aunque las unidades fundidas posteriores se producen mucho más rápido.
R: Sí. Los fabricantes suelen rellenar bases de acero huecas soldadas con hormigón polimérico, granito epoxi o arena especializada. Esto aumenta la masa estructural y mejora significativamente la amortiguación de vibraciones, aunque aumenta la complejidad general de fabricación, el peso y el costo de mano de obra.
R: Suponiendo un mantenimiento adecuado de las guías lineales, los husillos de bolas y los componentes móviles, la base de hierro fundido puede durar fácilmente entre 30 y 50 años. Su estructura monolítica y su alta masa térmica garantizan que rara vez pierda su estabilidad geométrica fundamental.
R: Si bien históricamente se dejaban afuera para que envejecieran bajo la intemperie durante meses o años, las fundiciones modernas rara vez utilizan el envejecimiento natural. Ahora utilizan hornos térmicos para aliviar el estrés o alivio del estrés por vibración para acelerar el proceso de relajación, logrando estabilidad dimensional en una fracción del tiempo.


