
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-05 Origen:Sitio


La vida útil operativa y la seguridad de los equipos industriales pesados dependen fundamentalmente de la integridad metalúrgica de sus componentes forjados. Seleccionar el grado de metal incorrecto introduce graves riesgos operativos en el taller y en el campo. La especificación excesiva de materiales genera obstáculos de adquisición innecesarios, desgaste excesivo de las herramientas y tiempos de mecanizado prolongados. Las especificaciones insuficientes provocan fatiga prematura, fallos catastróficos e incumplimientos graves del cumplimiento bajo cargas pesadas. Esta guía proporciona un marco técnico directo para evaluar y seleccionar los grados de metal apropiados para piezas de forja industrial . Aprenderá cómo equilibrar las propiedades mecánicas, la maquinabilidad y las demandas específicas de la aplicación para garantizar un rendimiento óptimo. Evaluamos aceros al carbono, aceros aleados, variantes inoxidables y opciones no ferrosas, detallando sus aplicaciones industriales específicas. Al hacer coincidir el perfil metalúrgico exacto con las demandas físicas del entorno operativo, los equipos de ingeniería pueden evitar la mala asignación de materiales y mantener la confiabilidad estructural en todas las aplicaciones de servicio pesado.
La selección de materiales debe alinearse estrictamente con el entorno operativo, priorizando propiedades mecánicas específicas (por ejemplo, límite elástico, tenacidad al impacto, resistencia a la corrosión) sobre los costos básicos de los materiales.
Los aceros al carbono (como 1045/1050) ofrecen una maquinabilidad óptima y una resistencia básica para aplicaciones estándar, mientras que los aceros aleados y inoxidables son obligatorios para entornos corrosivos o de alta tensión.
La inclusión de elementos de aleación específicos (cromo, molibdeno, níquel, manganeso, tungsteno) dicta la respuesta al tratamiento térmico y la resistencia máxima a la tracción del componente final.
La validación rigurosa de la materia prima, incluidas verificaciones químicas, mecánicas y dimensionales, junto con el cumplimiento de los estándares metalúrgicos (por ejemplo, ASTM, ASME), es fundamental para mitigar los riesgos de implementación.
Debe definir parámetros operativos exactos antes de seleccionar un tocho. Un componente que funciona en un entorno ártico bajo cero requiere una resistencia al impacto muy diferente a la de uno que funciona dentro de una turbina de vapor de alta temperatura. No definir estos parámetros conduce a una falla inmediata del material en el campo. Debe trazar perfiles de carga exactos, temperaturas operativas máximas y exposiciones ambientales antes de revisar las hojas de datos de los materiales.
Los requisitos de propiedades mecánicas dictan las métricas de evaluación de referencia. Debe sopesar estas métricas con las demandas específicas de su aplicación. Evaluamos materiales en función de cuatro indicadores mecánicos principales:
Límite elástico: determina la tensión máxima que un material puede soportar antes de que se produzca una deformación plástica permanente. Una vez que una pieza cede, pierde su tolerancia dimensional.
Resistencia máxima a la tracción: mide la tensión máxima absoluta que soporta un material antes de fracturarse por completo.
Ductilidad: indica cuánto puede deformarse un material bajo tensión de tracción sin agrietarse. La alta ductilidad previene fallas repentinas y frágiles bajo cargas de impacto.
Resistencia a la fatiga: muestra qué tan bien el metal resiste cargas cíclicas a lo largo del tiempo. Los ejes y ejes giratorios dependen en gran medida de límites de fatiga elevados.
Existe una estricta relación inversa entre la dureza de un material en el momento del forjado y su maquinabilidad posterior al forjado. Los materiales más duros resisten la deformación y el desgaste en el campo. También degradan rápidamente las herramientas de corte de carburo durante las operaciones de mecanizado secundario. Debe equilibrar la dureza final requerida con los límites prácticos de las capacidades de mecanizado de su taller. La selección de un material excesivamente duro aumenta el tiempo de procesamiento, requiere configuraciones rígidas de la máquina y aumenta el consumo de herramientas.
El proceso de forjado mejora inherentemente la resistencia direccional del material elegido mediante la optimización del flujo de grano. A medida que el metal se deforma bajo el martillo o la prensa, su estructura de grano interna se alinea con los contornos físicos de la pieza. Este flujo continuo de grano mejora significativamente la resistencia a la fatiga y al impacto en comparación con las piezas mecanizadas a partir de barras sólidas. Ciertas calidades responden mejor a este refinamiento estructural. Debe seleccionar materiales que maximicen esta ventaja de resistencia direccional para geometrías de alta tensión como cigüeñales y ganchos de elevación.
El acero al carbono sigue siendo el material dominante para las aplicaciones industriales estándar. El contenido de carbono dicta directamente la templabilidad, resistencia y ductilidad del componente final. Clasificamos estos aceros en grados de bajo, medio y alto carbono según sus porcentajes de carbono específicos y los comportamientos mecánicos resultantes.
Los aceros con bajo contenido de carbono, como el 1020, contienen hasta un 0,30% de carbono. Ofrecen una excelente ductilidad y una soldabilidad superior. Estos grados se deforman fácilmente durante el proceso de forjado, lo que requiere prensas de menor tonelaje. Provocan un desgaste mínimo en las matrices de forja. Sin embargo, los aceros con bajo contenido de carbono presentan graves limitaciones en cuanto a la dureza alcanzable. El tratamiento térmico produce mejoras mínimas en la resistencia porque no hay suficiente carbono para formar una estructura martensítica dura. Debe especificar aceros con bajo contenido de carbono solo para componentes con cargas ligeras que requieran soldadura postforja extensa u operaciones de doblado severas.
Los aceros de medio carbono, incluidos 1045 y 1050, contienen entre 0,30% y 0,60% de carbono. Proporcionan un equilibrio óptimo entre fuerza, resistencia al impacto y maquinabilidad. Estos grados responden bien al temple y revenido. Logran una dureza superficial suficiente para la mayoría de las aplicaciones industriales estándar y al mismo tiempo mantienen un núcleo resistente y dúctil. Los ingenieros frecuentemente especifican aceros de medio carbono para ejes de servicio pesado, engranajes de carga y aplicaciones Ofrecen un rendimiento confiable sin las dificultades de procesamiento y los estrictos controles de temperatura que requieren los grados de aleación más altos. personalizadas de forjado de bridas mecanizadas por CNC .
Los aceros con alto contenido de carbono contienen más de 0,60% de carbono. Ofrecen una dureza extrema y una resistencia al desgaste excepcional. Las aplicaciones que implican una fricción intensa, como herramientas de corte, barredoras agrícolas o cuchillas industriales de alto desgaste, exigen estos grados. Esta mayor dureza conlleva importantes inconvenientes de fabricación. Los aceros con alto contenido de carbono presentan una fuerte caída en la ductilidad. Se vuelven quebradizos. El riesgo de agrietamiento interno durante el proceso de forjado aumenta sustancialmente si la temperatura del tocho cae por debajo del rango óptimo de forjado. Debe emplear controles estrictos de temperatura, utilizar pozos de enfriamiento controlados y realizar un recocido inmediato para aliviar la tensión al forjar variantes con alto contenido de carbono.
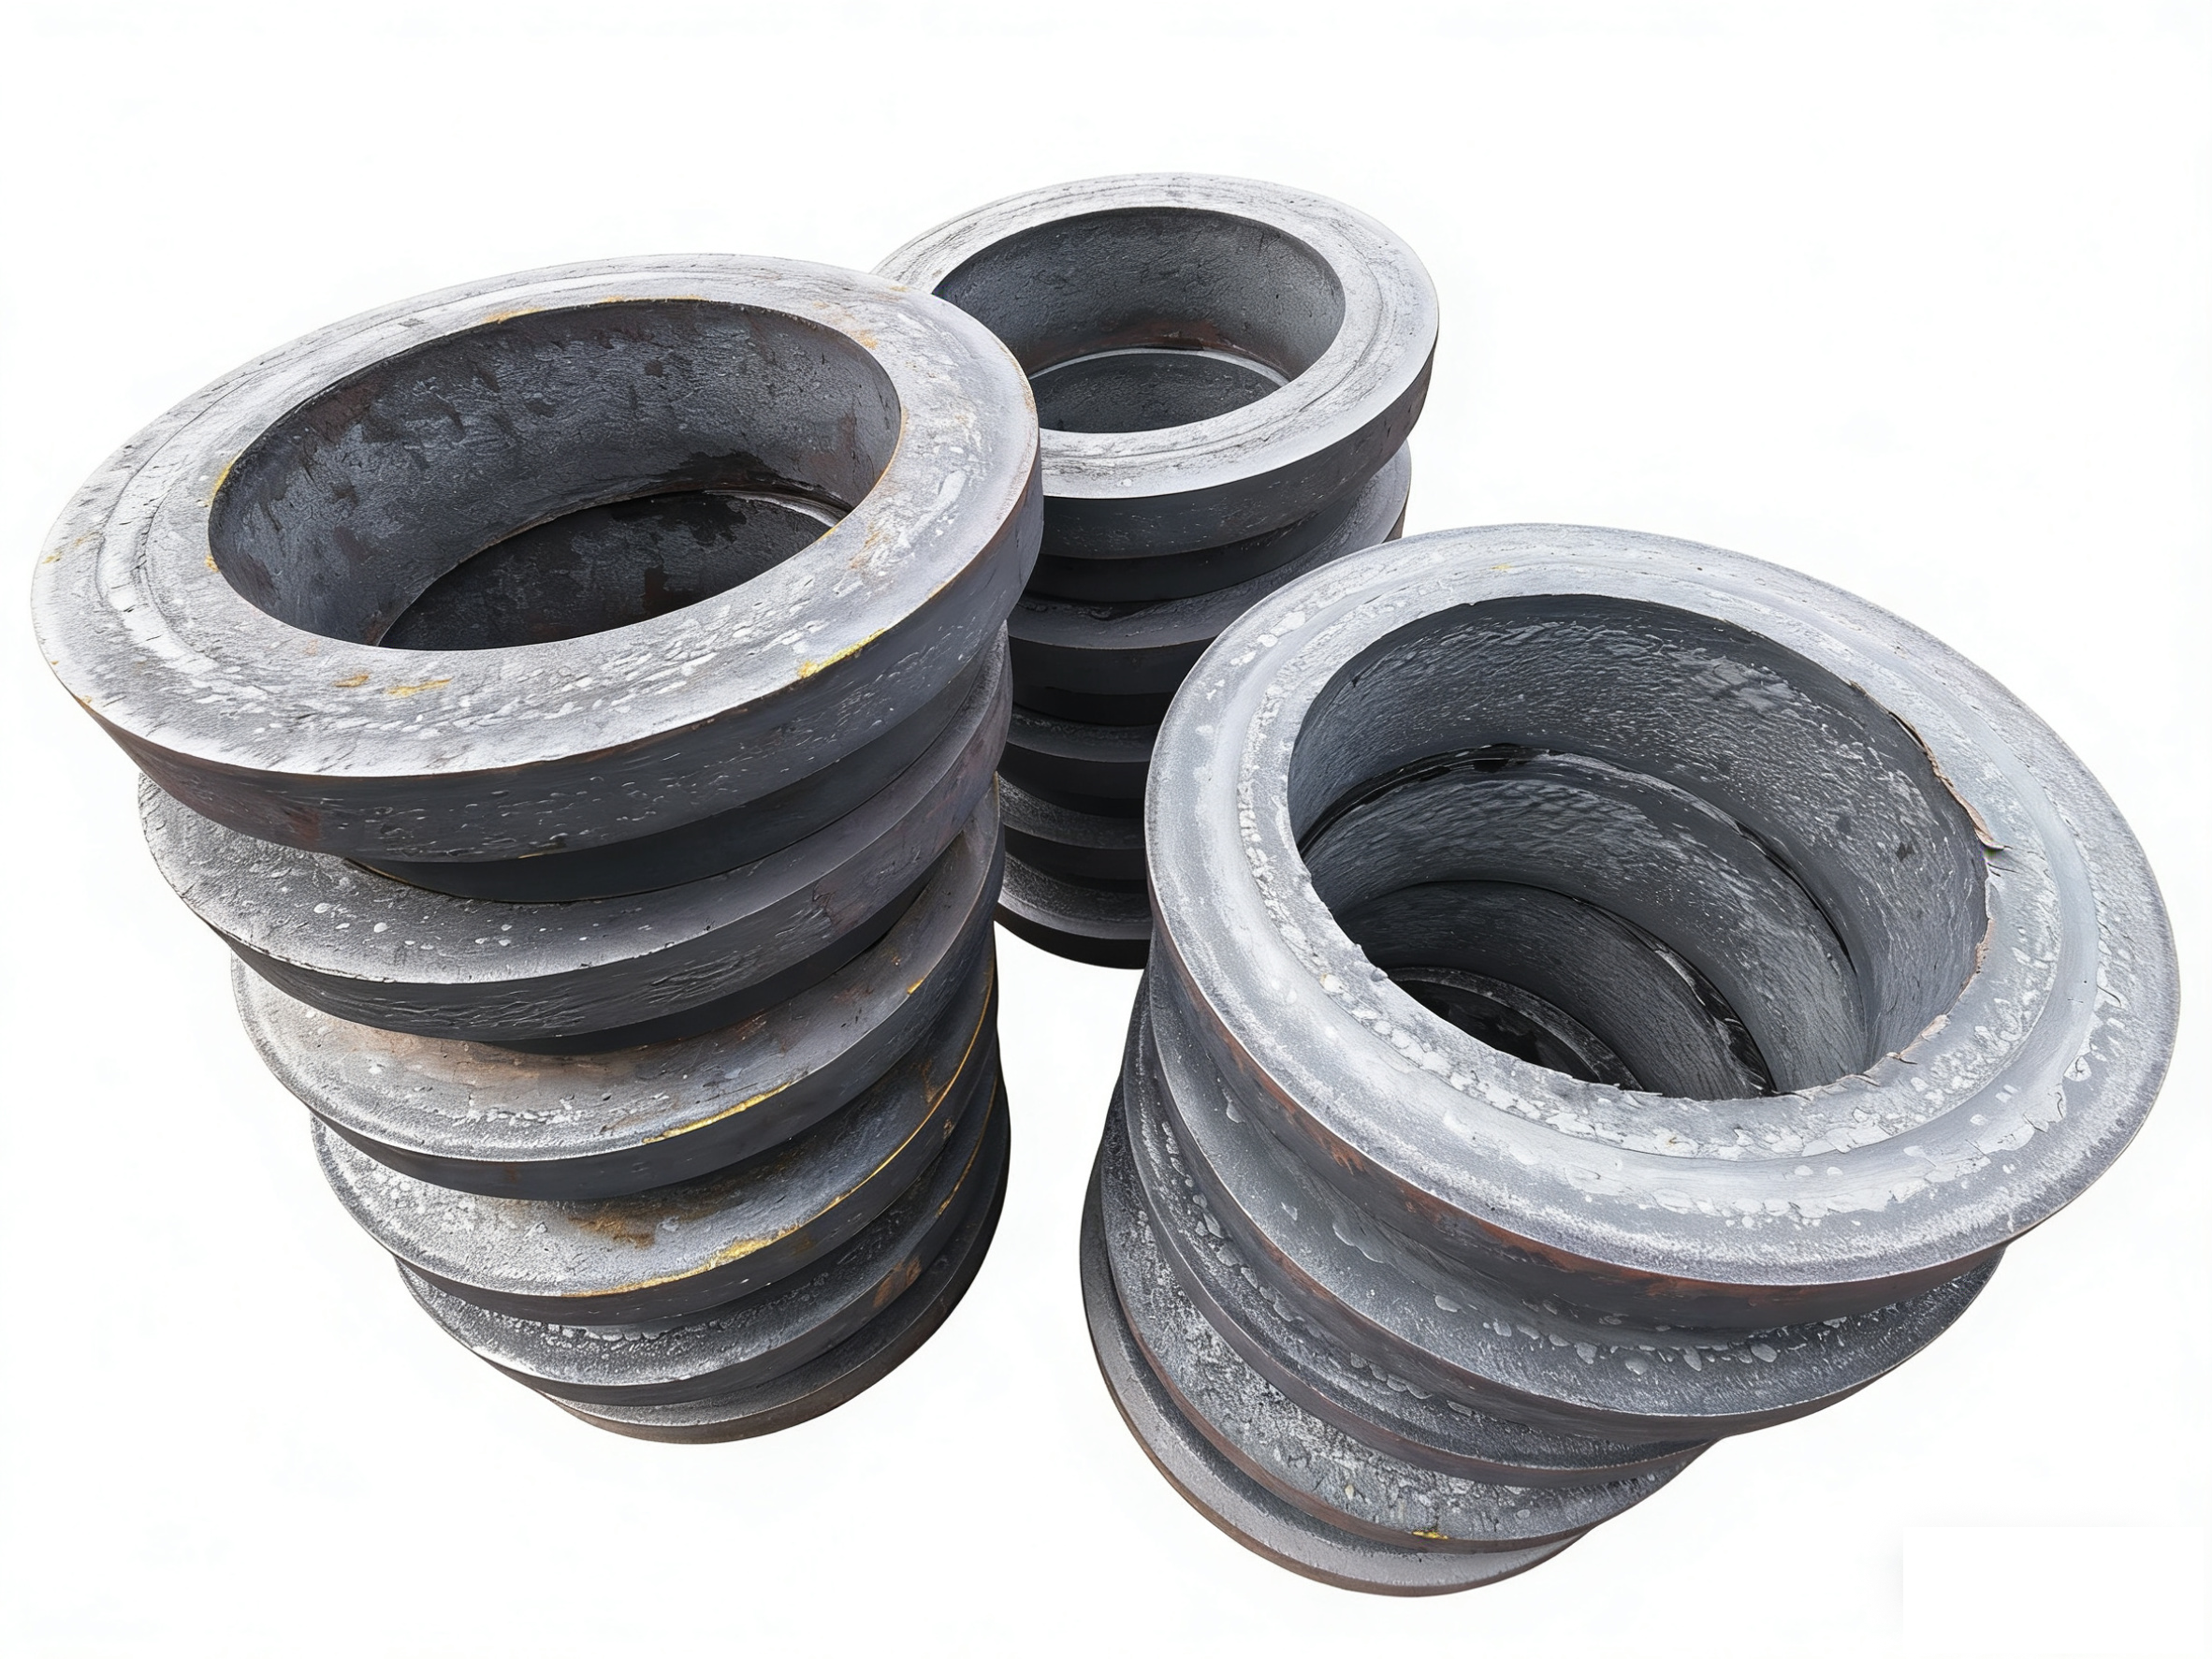
Los aceros al carbono estándar fallan bajo tensiones extremas, altas presiones internas o cargas cíclicas severas. Los aceros aleados resuelven este problema. Los metalúrgicos agregan elementos específicos a la matriz de acero para alterar su estabilidad a alta temperatura, templabilidad y límites mecánicos. Debe comprender cómo estas adiciones cambian el comportamiento del metal bajo el martillo y en el horno de tratamiento térmico.
Cada elemento de aleación cumple una función metalúrgica específica. No basta con agregar elementos al azar; usted diseña la química para cumplir con la aplicación de campo.
Efectos de los elementos de aleación comunes en los aceros forjados | ||
Elemento de aleación | Efecto metalúrgico primario | Impacto en la forja y el procesamiento |
|---|---|---|
Cromo | Aumenta la templabilidad y la resistencia al desgaste. | Requiere temperaturas de forjado más altas; aumenta la escala. |
Molibdeno | Mejora la resistencia a altas temperaturas; Previene la fragilidad del temperamento. | Aumenta la resistencia a la deformación bajo el martillo. |
Níquel | Mejora la tenacidad y ductilidad al impacto a baja temperatura. | Reduce la maquinabilidad; aumenta los costos de materia prima. |
Vanadio | Refina la estructura del grano; eleva el límite elástico. | Requiere un control estricto de la temperatura para evitar el crecimiento del grano. |
Manganeso | Aumenta la templabilidad general y la resistencia a la tracción. | Mejora la calidad de la superficie pero puede aumentar los riesgos de agrietamiento por enfriamiento. |
Los grados de cromo-molibdeno, específicamente 4140 y 4340, dominan las aplicaciones de ingeniería de alto estrés. Ofrecen una relación resistencia-peso superior en comparación con los aceros al carbono estándar. Estos grados exhiben capacidades de endurecimiento profundo. Se desarrolla un perfil de dureza uniforme en toda la sección transversal de la pieza después del templado y revenido, en lugar de simplemente endurecer la superficie. Sirven como estándar para aplicaciones de ciclo alto y alta presión. Los ingenieros exigen 4140 y 4340 para componentes como piezas forjadas de cilindros hidráulicos personalizados . Estos cilindros deben soportar enormes presiones hidráulicas internas sin ceder ni hincharse.
Los aceros de aleación de níquel destacan en entornos criogénicos. Los aceros al carbono estándar se vuelven peligrosamente quebradizos a temperaturas bajo cero y se rompen con el impacto. La adición de níquel mantiene la tenacidad al impacto y la ductilidad del metal en frío extremo. Las aplicaciones en la perforación ártica, el transporte de gas natural licuado (GNL) y el sector aeroespacial a gran altitud dependen en gran medida de las altas calidades de níquel. Debe evaluar las importantes primas de materia prima asociadas con el alto contenido de níquel antes de especificar estos grados. También requieren avances y velocidades de mecanizado más lentos y deliberados para evitar que la superficie se endurezca.
Los ambientes corrosivos y el calor extremo degradan rápidamente los aceros aleados estándar. El óxido y la oxidación comprometen la integridad estructural y provocan fallas catastróficas. Los aceros inoxidables y las superaleaciones proporcionan la resistencia química y la estabilidad térmica necesarias para estas duras condiciones.
Los aceros inoxidables austeníticos, como el 304 y el 316, contienen altos niveles de cromo y níquel. Ofrecen una resistencia a la corrosión excepcional. Sin embargo, no se pueden endurecer mediante procesos de tratamiento térmico estándar como el enfriamiento. Sólo se puede aumentar su fuerza mediante el trabajo en frío. Los aceros inoxidables martensíticos, como el 410, contienen menos níquel y más carbono. Proporcionan una resistencia base a la corrosión más baja pero responden excelentemente al tratamiento térmico. Puede endurecer los grados martensíticos para lograr una alta resistencia mecánica y resistencia al desgaste.
Forjar acero inoxidable presenta distintos desafíos en el taller. Estos grados exhiben una mayor resistencia a la deformación que el acero al carbono. No fluyen tan fácilmente hacia las complejas cavidades del troquel. Requieren equipos de forjado más pesados, prensas de mayor tonelaje y un control de temperatura muy preciso. Si se forja acero inoxidable austenítico fuera de su estrecho margen de temperatura, se corre el riesgo de sensibilización de los límites de grano, lo que destruye su resistencia a la corrosión.
Los entornos marinos, las plantas de procesamiento químico y las instalaciones de generación de energía exigen componentes de acero inoxidable. La resistencia a las picaduras y al agrietamiento por corrosión bajo tensión por cloruros es obligatoria cuando se expone a agua salada o compuestos ácidos. Estos sectores utilizan con frecuencia anillos forjados laminados sin costura de alta resistencia fabricados con grados de acero inoxidable 316L o dúplex. Estos anillos sin costura sirven como bridas, cuerpos de válvulas y pistas de rodamientos críticos en ambientes altamente corrosivos donde el acero estándar se disolvería.
Las superaleaciones traspasan los límites del rendimiento metalúrgico. Las aleaciones a base de níquel (como Inconel) y las aleaciones de titanio mantienen su integridad mecánica a temperaturas en las que los aceros estándar se funden, deforman u oxidan por completo. Los componentes de motores aeroespaciales, las palas de las turbinas de gas y los componentes internos de los reactores nucleares dependen de superaleaciones. En estas aplicaciones se cruzan el calor extremo y los ambientes altamente corrosivos. Forjar superaleaciones requiere equipos altamente especializados. El material resiste la deformación incluso a temperaturas extremas de forjado. Debe tener en cuenta las elevadas primas de materia prima, el rápido desgaste de las matrices y los tiempos prolongados de mecanizado al especificar superaleaciones.
Muchas aplicaciones industriales requieren propiedades que los metales ferrosos simplemente no pueden ofrecer. Las aleaciones no ferrosas ofrecen ventajas únicas en reducción de peso, conductividad térmica y permeabilidad magnética. Debe ajustar significativamente sus parámetros de forja cuando trabaje con estos materiales.
Las aleaciones de aluminio ofrecen una relación resistencia-peso excepcional. Grados como 6061 y 7075 proporcionan una resistencia mecánica que rivaliza con algunos aceros al carbono con una fracción del peso. El aluminio forma naturalmente una capa protectora de óxido, que ofrece una resistencia inherente a la corrosión sin recubrimientos secundarios. Los sectores aeroespacial y de automoción ligera dependen en gran medida de componentes de aluminio forjado. Las piezas de suspensión, los mamparos de los aviones y los soportes del motor de alto rendimiento utilizan aluminio para reducir el peso general del sistema y mejorar la eficiencia del combustible. Después del proceso de forjado, las piezas de aluminio generalmente se someten a un tratamiento térmico con solución T6 y un proceso de envejecimiento artificial para maximizar el límite elástico.
Las aleaciones de latón y cobre cumplen funciones altamente especializadas. Proporcionan una conductividad eléctrica y térmica superior. También poseen propiedades antichispas. Los entornos que contienen gases volátiles, petroquímicos o polvo explosivo requieren herramientas y componentes que no produzcan chispas para evitar la ignición. Las válvulas industriales especializadas, los conectores eléctricos de alta resistencia y el hardware marino suelen utilizar latón y cobre forjado. Estos materiales también ofrecen una excelente maquinabilidad, lo que permite operaciones de roscado y taladrado a alta velocidad después del proceso de forjado.
Los metales no ferrosos requieren temperaturas de forjado significativamente más bajas en comparación con el acero. El aluminio normalmente se fragua entre 400°C y 500°C. El acero requiere temperaturas superiores a 1100°C. A pesar de los menores requisitos de calor, la forja de metales no ferrosos exige un estricto control de la temperatura. El sobrecalentamiento del aluminio provoca un rápido crecimiento del grano, formación de ampollas y una degradación completa del material. El subcalentamiento provoca un llenado incompleto del troquel y grietas internas. Debe utilizar sistemas de calentamiento por inducción de precisión para mantener la temperatura exacta de la palanquilla antes de golpear el metal.
Los aceros para herramientas representan una categoría altamente especializada de materiales de forja. Los ingenieros formulan estos grados para resistir el desgaste extremo, el alto impacto y los ciclos térmicos severos. Sirven principalmente como herramientas utilizadas para forjar otros metales, en lugar de como piezas de producción finales.
El acero para herramientas de trabajo en caliente con cromo H13 domina la industria de troqueles de forja. Ofrece una excepcional dureza en caliente. Mantiene su integridad estructural y resiste el ablandamiento incluso cuando se expone continuamente a palanquillas de acero al rojo vivo durante ciclos de producción de gran volumen. H13 también proporciona una excelente resistencia a la fatiga térmica. Resiste los rápidos ciclos de calentamiento y enfriamiento inherentes al proceso de forjado por estampación sin desarrollar fisuras por calor ni grietas superficiales en la cara del troquel. Encontrará que el H13 se utiliza ampliamente para matrices de forja para trabajo en caliente, herramientas de extrusión y moldes de fundición a presión.
El acero para herramientas DB6 proporciona alta tenacidad y resistencia extrema al desgaste. Sirve para aplicaciones que involucran fuerzas de impacto masivas. Los yunques de forjado de alta resistencia, los troqueles de martillo grandes y los bloques de respaldo de alto impacto utilizan DB6. Absorbe una enorme energía cinética del martillo de forjado sin fracturarse ni deformarse.
Debe enmarcar aceros para herramientas exclusivamente para herramientas especializadas de alto desgaste o componentes de alto impacto altamente específicos. Poseen una maquinabilidad deficiente y requieren velocidades lentas, configuraciones rígidas y cambios frecuentes de plaquitas. Requieren tratamientos térmicos especializados que implican múltiples ciclos de templado para lograr el equilibrio correcto entre dureza y tenacidad. Los costes de las materias primas son excepcionalmente altos. Nunca especifique aceros para herramientas para componentes estructurales estándar.
Seleccionar un grado de material requiere evaluar la dificultad del procesamiento y la escalabilidad de la producción. Una coincidencia teórica de materiales no significa nada si no se puede fabricar el componente de manera eficiente a escala en el taller.
Debe analizar la relación entre la selección de materia prima y los requisitos de procesamiento secundario. La especificación de una aleación más barata y de nivel inferior a menudo implica un procesamiento secundario extenso. Un acero de menor calidad puede requerir tratamientos térmicos complejos de varias etapas para lograr la dureza necesaria. Un material altamente aleado puede resultar tan difícil de mecanizar que los reemplazos de herramientas anulan cualquier ahorro inicial de material. Debe evaluar toda la secuencia de fabricación, desde el corte de la palanquilla hasta el rectificado final.
La escalabilidad de la producción depende en gran medida de la disponibilidad de materiales y del desgaste de las matrices de forja. Las aleaciones exóticas y las superaleaciones especializadas sufren largos plazos de obtención. También aceleran exponencialmente el desgaste de las matrices. La forja de Inconel o titanio degrada las matrices H13 rápidamente, lo que requiere frecuentes reemplazos de herramientas y detiene la producción. Debe evaluar cómo el desgaste del troquel afecta la viabilidad de las tiradas de producción de gran volumen. Los aceros estándar al carbono y de baja aleación admiten una escalabilidad rápida y de gran volumen con una interrupción mínima de las herramientas.
El cumplimiento y la certificación dictan la selección de materiales en industrias reguladas. Debe hacer coincidir los grados de los materiales con los estándares regulatorios específicos de la industria. El sector del petróleo y el gas exige un estricto cumplimiento de las especificaciones API (Instituto Americano del Petróleo) con respecto a la resistencia al gas ácido y el límite elástico. La industria aeroespacial exige el cumplimiento de AS9100 y una rigurosa trazabilidad de los lotes de materiales. No especificar un grado certificado y preaprobado detiene la producción e invalida el componente final.
Comparación de categorías comunes de materiales de forja | ||||
Categoría de material | Grados típicos | Ventaja principal | maquinabilidad | Aplicación industrial típica |
|---|---|---|---|---|
Acero al carbono medio | 1045, 1050 | Resistencia y ductilidad equilibradas | Excelente | Ejes, engranajes y bridas estándar. |
Acero aleado | 4140, 4340 | Templabilidad profunda, alto límite elástico | Bien | Cilindros hidráulicos, ejes de alta tensión. |
Inoxidable austenítico | 304, 316 | Resistencia superior a la corrosión | Justo | Hardware marino, válvulas químicas. |
Aleaciones de aluminio | 6061, 7075 | Alta relación resistencia-peso | Excelente | Mamparos aeroespaciales, suspensión para automóviles |
Acero para herramientas de trabajo en caliente | H13 | Resistencia extrema a la fatiga térmica | Pobre | Matrices de forja, herramientas de extrusión. |
Obtener la calidad de material correcta en papel no garantiza la integridad de los componentes. Los defectos de las materias primas y las desviaciones químicas introducen graves riesgos de implementación. Debe aplicar protocolos de validación rigurosos antes de que el metal ingrese al horno.
Las palanquillas de acero de nivel inferior frecuentemente contienen defectos en el subsuelo e inclusiones no metálicas. La escoria, los óxidos y los huecos internos comprometen la integridad estructural de la forja final. Cuando se someten a cargas elevadas, estas inclusiones actúan como concentradores de tensiones, iniciando grietas por fatiga que se propagan a través de la pieza. Debe obtener materias primas de fábricas acreditadas que utilicen desgasificación al vacío o descarburación con oxígeno y argón (AOD) para minimizar las inclusiones y garantizar un acero limpio.
Se deben realizar controles dimensionales y químicos estrictos antes de que comiencen las etapas de calentamiento y forjado. La verificación de las dimensiones del tocho en bruto garantiza un volumen de material suficiente para llenar completamente el troquel de forja. Los tochos de tamaño insuficiente dan lugar a piezas incompletas con esquinas sin rellenar. También debe verificar tolerancias estrictas de composición química. Una ligera desviación en el contenido de carbono o cromo altera drásticamente la respuesta del material al tratamiento térmico, lo que da como resultado piezas demasiado blandas o peligrosamente quebradizas.
Debe exigir el uso de pruebas no destructivas (NDT) tanto en palanquillas en bruto como en piezas forjadas terminadas. Las pruebas ultrasónicas (UT) envían ondas sonoras de alta frecuencia a través del metal para detectar huecos internos, tuberías y grietas en el subsuelo. La inspección de partículas magnéticas (MPI) identifica discontinuidades superficiales y cercanas a la superficie en materiales ferromagnéticos mediante la aplicación de un campo magnético y partículas de hierro. La inspección con tintes penetrantes revela grietas superficiales microscópicas en aleaciones no magnéticas como el aluminio y el acero inoxidable austenítico. Estas pruebas mitigan el riesgo de fallas catastróficas en el campo.
La trazabilidad de los materiales sigue siendo un requisito crítico. Debe exigir informes de prueba de materiales (MTR) para cada lote de materia prima. El MTR proporciona la descomposición química y las propiedades mecánicas exactas de ese lote de calor específico. También debe utilizar espectrometría de emisión óptica para verificar la composición química de forma independiente al recibir el material. Esto garantiza que el grado suministrado coincida exactamente con las especificaciones de ingeniería y evita que entren materiales falsificados en su cadena de suministro.
Siga los siguientes pasos para finalizar su selección de materiales e iniciar la producción:
Defina los umbrales de tensión operativa máxima absoluta y las exposiciones ambientales para su componente específico.
Seleccione el grado de material de referencia que cumpla con estos requisitos con un margen de seguridad adecuado, evitando especificaciones excesivas innecesarias.
Solicite informes de pruebas de materiales (MTR) verificados a su socio de forja para garantizar la composición química y la trazabilidad.
Evalúe sus capacidades de mecanizado interno frente a la dureza esperada en estado forjado de los materiales preseleccionados.
Inicie una ejecución de prototipo utilizando la calidad seleccionada para validar el flujo direccional de grano, el llenado del troquel y la estabilidad dimensional.
R: 1045 es un acero de medio carbono que ofrece una buena resistencia básica y una excelente maquinabilidad para aplicaciones estándar. 4140 es un acero de aleación de cromo-molibdeno. Los elementos de aleación agregados le dan al 4140 un límite elástico significativamente mayor, una templabilidad más profunda y una mejor resistencia a la fatiga, lo que lo hace obligatorio para componentes de alta tensión.
R: La forja aplica una presión extrema al metal ablandado por calor, lo que obliga a la estructura interna del grano a deformarse y alinearse con la forma del componente. Esto crea un flujo de grano direccional. Esta estructura de grano continuo e ininterrumpido aumenta significativamente la resistencia al impacto y la fatiga de la pieza en comparación con alternativas mecanizadas o fundidas.
R: Sí. Con frecuencia se forjan aluminio y latón. Las piezas forjadas de aluminio proporcionan altas relaciones resistencia-peso para piezas aeroespaciales y automotrices. Las piezas forjadas de latón ofrecen alta conductividad eléctrica, conductividad térmica y propiedades antichispas para válvulas y conectores eléctricos especializados. Requieren temperaturas de forjado mucho más bajas que el acero.
R: Las MTR garantizan la trazabilidad del material. Proporcionan documentación certificada de la composición química exacta, el historial de tratamiento térmico y las propiedades mecánicas de un lote de metal específico. Demuestran que la materia prima cumple con las especificaciones de ingeniería requeridas, lo que mitiga la responsabilidad y previene fallas en el campo causadas por metales de calidad inferior.
R: Sí, el acero inoxidable se puede forjar. Sin embargo, presenta mayor resistencia a la deformación que el acero al carbono. Requiere equipos de forja de mayor tonelaje, mayores márgenes de desgaste de matrices y controles de temperatura altamente precisos para evitar el agrietamiento de la superficie y la degradación interna del material durante el proceso de forja.
R: Las pruebas no destructivas más comunes incluyen pruebas ultrasónicas (UT) para detectar huecos internos, inspección de partículas magnéticas (MPI) para encontrar grietas superficiales y cercanas a la superficie en metales ferrosos e inspección por tintes penetrantes para revelar defectos superficiales microscópicos en materiales no magnéticos.
R: El cromo aumenta la templabilidad y proporciona una resistencia básica a la corrosión. El molibdeno mejora la resistencia a altas temperaturas y la templabilidad profunda al tiempo que previene la fragilidad. El tungsteno ofrece una resistencia extrema al desgaste y mantiene la dureza del material a temperaturas muy elevadas, lo que lo hace ideal para aplicaciones de herramientas.


